Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-20 Origen: Sitio

El cambio agresivo de la industria automotriz hacia el aligeramiento, la consolidación de componentes y una mayor integración estética exige procesos de fabricación que eliminen las operaciones de ensamblaje secundario. Los equipos de ingeniería enfrentan el desafío de equilibrar los altos costos iniciales de herramientas con la estricta necesidad de una integración precisa de múltiples materiales. Esto a menudo implica unir sustratos estructurales rígidos con sellos acústicos suaves al tacto o lentes ópticas multicolores. Mantener los estándares de calidad automotriz sin defectos sigue siendo el requisito fundamental. Determinar si un El molde de inyección de dos disparos es el enfoque de fabricación correcto que requiere una evaluación rigurosa. Debe analizar la compatibilidad de materiales, la complejidad de las herramientas, la disponibilidad de máquinas especializadas y el retorno de la inversión en producción a largo plazo en comparación con los métodos de ensamblaje tradicionales. Esta guía desglosa los principios de ingeniería, las estrategias de mitigación de riesgos y los requisitos de integración de máquinas necesarios para ejecutar con éxito el moldeado de múltiples materiales en el taller.
Establecer el punto de equilibrio para herramientas especializadas requiere un análisis detallado de los umbrales de volumen de producción. Los programas automotrices de alto volumen justifican fácilmente el costo superior de las herramientas complejas al eliminar los pasos de ensamblaje secundarios. La eliminación de adhesivos, sujetadores y mano de obra de la línea de producción reduce drásticamente los gastos operativos. Los ingenieros deben calcular el volumen de producción exacto donde estos ahorros operativos superan la inversión inicial en herramientas. Este cálculo dicta la viabilidad financiera del proyecto.
Los requisitos de calidad, rendimiento y cumplimiento a menudo obligan a la transición al moldeado de múltiples materiales. Los componentes automotrices modernos frecuentemente requieren un sellado ambiental con clasificación IP para proteger los componentes electrónicos sensibles de la humedad y la suciedad. Lograr una separación de colores precisa es un requisito estricto para una Molde automotriz de dos colores utilizado en molduras interiores, botones iluminados o insignias exteriores. Los componentes también deben mantener la rigidez estructural bajo estrictos estándares NVH (ruido, vibración y dureza). Una unión multimaterial de un solo proceso supera consistentemente a los adhesivos tradicionales. Los adhesivos tienden a degradarse rápidamente bajo ciclos térmicos agresivos del automóvil, exposición continua a productos químicos y vibración de la carretera.
La mejora del rendimiento general de la pieza depende de la integridad estructural de la unión. Los métodos de ensamblaje tradicionales introducen múltiples puntos de falla. Los sujetadores se aflojan con el tiempo. Los adhesivos pierden su pegajosidad cuando se exponen al calor del motor o a condiciones climáticas adversas. El moldeado de múltiples materiales fusiona los polímeros a nivel molecular. Esto crea un componente unificado que se comporta de manera predecible bajo tensión mecánica.
Las aplicaciones automotrices comunes que exigen este nivel de integración incluyen:
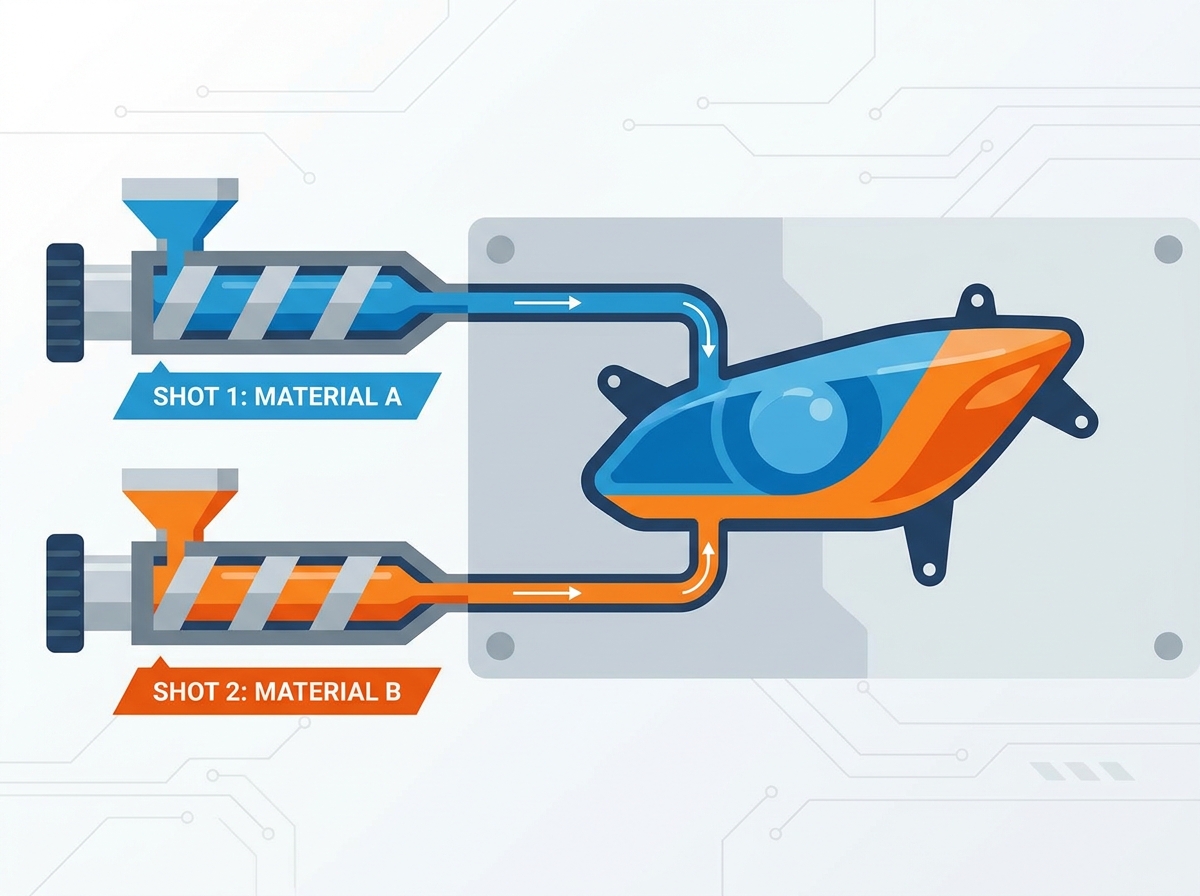
La arquitectura de la máquina y el flujo del proceso difieren significativamente entre estos dos métodos. Un proceso continuo de una sola máquina utiliza dos o más unidades de inyección trabajando en tándem. El sustrato primario permanece dentro del molde mientras la máquina avanza hacia la cavidad secundaria. Esto mantiene el sustrato caliente, lo que maximiza la adhesión química. El sobremoldeado tradicional a menudo requiere una transferencia manual o robótica entre máquinas completamente separadas. El sustrato se enfría durante esta transferencia. Un sustrato frío resiste la unión química y, a menudo, requiere interbloqueos mecánicos agresivos para permanecer intacto.
El análisis de la tasa de defectos favorece fuertemente el enfoque de moldeo continuo. Mantener el sustrato primario dentro de un único ambiente cerrado mitiga la contaminación transmitida por el aire. El polvo y los residuos no pueden depositarse en la superficie de unión. La degradación térmica se minimiza porque la pieza no está expuesta a la temperatura ambiente de fábrica. Los errores de alineación entre el primer y el segundo disparo prácticamente se eliminan. El propio molde dicta el posicionamiento, lo que garantiza una precisión y repetibilidad superiores en millones de ciclos.
| Característica del proceso | Moldeo en dos disparos | Sobremoldeado tradicional |
|---|---|---|
| Requisito de la máquina | Prensa monobarril | Dos prensas estándar separadas |
| Temperatura del sustrato | Permanece caliente (óptimo para la unión) | Se enfría a temperatura ambiente. |
| Tiempo de ciclo | Superpuestos, altamente eficientes | Duración general secuencial y más larga |
| Riesgo de contaminación | Cerca de cero (entorno cerrado) | Alto (expuesto durante la transferencia) |
| Costo de herramientas | Alto (mecanismos complejos) | Moderado (dos moldes estándar) |
La evaluación de matrices de adhesión química es el primer paso en el diseño de piezas con múltiples materiales. Los ingenieros deben comparar las tablas de compatibilidad de polímeros antes de finalizar la selección del material. La unión de PC/ABS rígido con TPU o TPE flexible es común para agarres y sellos interiores de automóviles. La unión de PMMA con PC es una práctica estándar para lentes ópticas. La adhesión química se basa en el entrelazamiento de las cadenas de polímeros en la capa límite. Ambos materiales deben alcanzar sus respectivas temperaturas de fusión simultáneamente en la interfaz para fusionarse adecuadamente.
El diseño para el enclavamiento mecánico se vuelve obligatorio cuando el enlace químico es inherentemente débil. Algunas combinaciones de polímeros simplemente se repelen entre sí. Cuando la adhesión química plantea un riesgo de delaminación a largo plazo bajo ciclos térmicos, las características mecánicas salvan el diseño. Realice socavados a lo largo del borde de unión. Agregue orificios pasantes que permitan que el material secundario fluya y se remache al sustrato primario. Utilice canales de bloqueo de cola de milano para aumentar la superficie y proporcionar agarre mecánico.
La gestión de tasas de contracción diferenciales evita fallos catastróficos de las piezas. Todo polímero se encoge al enfriarse. Si los materiales primarios y secundarios tienen coeficientes de expansión térmica muy diferentes, la pieza se deformará. Calcule estas diferencias al principio de la fase de diseño. Compense las diferentes tasas de contracción ajustando el espesor de la pared o modificando el diseño del canal de enfriamiento. La tensión residual se acumula en la capa límite si un material se enfría más rápido que el otro. Esta tensión eventualmente conduce a grietas o delaminación en el campo.
Establecer la relación óptima entre sustrato y sobremolde garantiza un enfriamiento uniforme. La granalla secundaria generalmente debe ser más delgada que el sustrato primario. Si la segunda granalla es demasiado espesa, su masa térmica volverá a fundir la granalla primaria. Esto provoca inestabilidad dimensional y marcas de hundimiento. Mantenga un espesor de pared constante en toda la geometría secundaria para promover una dinámica de flujo uniforme. Los cambios bruscos de espesor provocan vacilaciones, disparos cortos y una contracción impredecible.
La inyección primaria debe mantener una integridad estructural absoluta durante la fase de inyección secundaria. El material secundario ingresa a la cavidad bajo una presión de inyección extrema y altas temperaturas de fusión. El sustrato primario debe resistir estas fuerzas sin deformarse, desplazarse o volverse a fundir. Diseñe la geometría primaria con suficientes nervaduras y soporte estructural. El acero de la cavidad secundaria debe sujetarse firmemente contra el sustrato primario para evitar rebabas. Si la parte primaria se contrae demasiado antes de la segunda inyección, el acero no sellará adecuadamente, permitiendo que el segundo material se desborde por los bordes.
Las estrategias de colocación de puertas impactan directamente el éxito de una Molde de inyección de doble material . Coloque las compuertas secundarias con cuidado para evitar que el disparo primario se desvanezca. Si el material secundario a alta presión incide directamente sobre una sección delgada del sustrato primario, se derretirá y desplazará el plástico original. Dirija el flujo secundario a lo largo de la superficie de la parte primaria en lugar de perpendicular a ella. Utilice el análisis térmico para predecir el calentamiento cortante en la puerta. Las compuertas de válvula suelen preferirse en aplicaciones de disparo múltiple porque proporcionan un control preciso sobre el flujo de material y dejan un acabado cosmético limpio.
Las consideraciones de ventilación son fundamentales para geometrías complejas de múltiples materiales. El aire desplazado debe escapar de la cavidad rápidamente durante la inyección secundaria. Diseñar ventilación estratégica a lo largo de la línea de separación y al final de los lugares de llenado. Una ventilación inadecuada atrapa el gas dentro de la cavidad. Esto conduce a tomas cortas en las que el material no logra llenar la geometría. El gas atrapado también se enciende a alta presión, provocando marcas de quemaduras de efecto diésel en el límite del material. Estas marcas de quemaduras destruyen la adhesión química y arruinan el acabado estético.
La mecánica de una placa giratoria dicta la velocidad y precisión del ciclo de moldeo. Este mecanismo se basa en una rotación de 180 o 120 grados dentro de una máquina de moldeo por inyección de varios barriles. Después de inyectar la inyección primaria, se abre el molde. La mitad móvil del molde, que lleva el sustrato primario, gira para alinearse con la cavidad secundaria. Se cierra el molde y se inyecta el material secundario. Esto permite que el sustrato primario se indexe sin problemas con la cavidad secundaria sin salir del entorno de la máquina. La rotación es impulsada por servomotores o cremalleras hidráulicas para una precisión posicional exacta.
Identificar los mejores casos de uso para diseños rotativos garantiza un retorno de la inversión óptimo. Este mecanismo es perfectamente adecuado para tiradas de producción de gran volumen, simétricas o de múltiples cavidades. Es el enfoque estándar para un complejo. Molde de dos disparos para piezas de automoción . Las aplicaciones típicas incluyen paneles de molduras interiores, diales HVAC y biseles multicapa. La placa giratoria maximiza el rendimiento al permitir la inyección simultánea. Mientras que el material secundario llena la primera parte, el material primario llena la siguiente parte. Este tiempo de ciclo superpuesto aumenta drásticamente la eficiencia de la producción.
La integración de máquinas para moldes rotativos requiere una verificación cuidadosa de las especificaciones de la prensa. Debe confirmar la capacidad máxima de peso del plato móvil de la máquina. Los moldes rotativos son excepcionalmente pesados debido a las placas de acero adicionales y los mecanismos internos. Si el molde excede el límite de peso de la platina, provocará un desgaste prematuro de las barras de unión y de los cojinetes lineales de la máquina. Además, verifique el espacio entre las barras de unión para garantizar que el molde pueda girar libremente sin golpear el marco de la máquina.
El método core-back ofrece una alternativa más sencilla a los platos giratorios. Este método utiliza núcleos deslizantes para abrir cavidades secundarias sin rotar el molde. Después de inyectar el disparo primario, cilindros hidráulicos o neumáticos tiran hacia atrás núcleos de acero específicos. Esto crea un vacío vacío adyacente al sustrato primario. Luego, el segundo barril inyecta material en este espacio recién creado. El molde nunca se abre durante la transición. Este enfoque es ideal para geometrías simples como sellos continuos, juntas y agarres de bordes lineales. Reduce los costos de herramientas pero limita la flexibilidad geométrica.
La evaluación de los sistemas de transferencia robótica requiere equilibrar los costos de automatización con los impactos del tiempo de ciclo. En esta configuración, un brazo robótico de 6 ejes extrae el sustrato primario de la primera cavidad y lo coloca en una cavidad secundaria dentro del mismo espacio que ocupa la máquina. Esto permite geometrías altamente complejas que no se pueden moldear utilizando un diseño giratorio o con núcleo posterior. Sin embargo, la transferencia robótica introduce compensaciones. Aumenta el tiempo del ciclo debido al movimiento físico del robot. La precisión de la orientación se convierte en una variable crítica. Además, el sustrato pierde energía térmica durante la transferencia, lo que afecta negativamente a la adhesión química durante el segundo disparo.
Gestionar las complejidades de las inyecciones ópticas multicolores requiere una precisión absoluta. La iluminación del automóvil exige una integración perfecta de diferentes polímeros ópticos. Los ingenieros suelen inyectar policarbonato (PC) o acrílico (PMMA) multicolor en un solo ciclo. Una aplicación común implica integrar una lente transparente con una carcasa negra opaca. Otro consiste en moldear una lente de respaldo transparente junto a un segmento de luz trasera roja. Ejecutando esto en un El molde de faros automotrices de dos disparos elimina la necesidad de un pegado secundario. El pegado de componentes ópticos a menudo provoca empañamiento, desgasificación y entrada de humedad con el tiempo.
La especificación de requisitos de acabado y acero para herramientas no es negociable para los componentes ópticos. Los aceros para herramientas estándar no serán suficientes. Debe especificar aceros para herramientas desgasificados al vacío de alta calidad, como Stavax ESR o H13, para evitar imperfecciones en la superficie. Las superficies de moldura requieren estándares de pulido de diamante SPI A-1 o A-2. Este nivel extremo de pulido garantiza un estricto cumplimiento óptico y evita la dispersión de la luz. Cualquier rasguño, picadura o marca de mecanizado en el acero se transferirá a la lente de plástico. Esto crea un ligero sangrado y hace que el componente no pase la prueba fotométrica.
La implementación de estrategias avanzadas de enfriamiento conforme es obligatoria para componentes ópticos gruesos. Las lentes de los automóviles suelen presentar distintos espesores de pared para dirigir los haces de luz con precisión. Las secciones gruesas tardan mucho más en enfriarse que las secciones delgadas. Los tiempos de ciclo prolongados reducen la eficiencia de la producción. Más importante aún, el enfriamiento desigual provoca marcas de hundimiento y huecos internos. Los canales de enfriamiento conformes siguen el contorno exacto de la geometría de la lente. Esto asegura una extracción de calor uniforme en toda la pieza. Las líneas de agua se colocan precisamente donde se concentra la masa térmica, y a menudo utilizan inserciones metálicas impresas en 3D (DMLS) para lograr geometrías de enfriamiento complejas.
La mitigación del estrés residual previene fallas catastróficas en el campo. Cuando una lente de paredes gruesas se enfría de manera desigual, las tensiones internas quedan atrapadas en las cadenas de polímero. Esto se manifiesta como birrefringencia, que distorsiona la luz que pasa a través de la lente. Con el tiempo, la tensión residual provoca grietas, una red de grietas microscópicas en la superficie. La exposición prolongada a los rayos UV y los ciclos térmicos agresivos exacerban este problema. El enfriamiento uniforme, impulsado por un análisis optimizado del flujo del molde y canales de enfriamiento conformes, es la única forma de eliminar la tensión residual en los componentes ópticos.
El principal riesgo asociado con el moldeado de múltiples materiales es el mayor desgaste de los componentes móviles del molde. Las mesas giratorias, los núcleos deslizantes y los elevadores funcionan bajo una inmensa fuerza de sujeción y altas temperaturas. A lo largo de cientos de miles de ciclos, estas piezas móviles experimentan fricción y desgaste. Este desgaste conduce a una desviación de la tolerancia. Cuando los componentes de acero pierden sus estrechas tolerancias, el plástico se escapa de la cavidad. Esto crea un destello a lo largo de la línea de separación. Las rebabas en un componente automotriz requieren un recorte manual, lo que anula el propósito de un proceso automatizado.
Mitigar este riesgo requiere especificaciones estrictas de los materiales y un mantenimiento proactivo. Especifique aceros para herramientas de alta dureza para todos los componentes móviles. Aplique recubrimientos de desgaste especializados, como nitruro de titanio (TiN) o carbono tipo diamante (DLC), a las superficies deslizantes. Estos recubrimientos reducen la fricción y previenen el irritamiento. Exigir programas estrictos de mantenimiento predictivo. Los moldeadores deben inspeccionar, limpiar y lubricar la herramienta en intervalos de ciclo predeterminados. Esperar a que aparezca el flash antes de realizar el mantenimiento garantiza un tiempo de inactividad en la producción y piezas rechazadas.
Un programa de mantenimiento preventivo estándar para herramientas de disparo múltiple incluye:
La dificultad financiera y técnica de crear un prototipo de El molde de inyección de dos colores presenta una barrera importante. Las piezas tradicionales de un solo disparo se pueden crear prototipos fácilmente utilizando herramientas de aluminio blando. Las piezas de múltiples materiales requieren mecanismos complejos que son costosos de replicar en un entorno de prototipo. La construcción de una herramienta puente con capacidades giratorias a menudo excede el presupuesto de creación de prototipos. Esto obliga a los equipos de ingeniería a depender en gran medida de datos teóricos antes de comprometerse con la producción de acero.
La utilización de técnicas de validación avanzadas cierra esta brecha. El software de simulación de flujo de molde es la herramienta más crítica en esta fase. Los ingenieros utilizan la simulación para predecir patrones de relleno, velocidades de corte y comportamiento térmico durante ambas fases de inyección. La simulación identifica posibles zonas de lavado y ubicaciones de gas atrapado. Complemente esta validación digital con impresión 3D multimaterial. Las impresoras PolyJet modernas pueden simular diferentes durómetros y colores en una sola impresión. Esto permite realizar pruebas iniciales de ajuste y funcionamiento, evaluaciones ergonómicas y comprobaciones del embalaje antes de cortar acero para herramientas costoso.
Analizar la prima del costo inicial es el primer paso en la justificación financiera. Las herramientas especializadas para múltiples materiales generalmente conllevan un aumento de costos significativo en comparación con los moldes estándar de un solo disparo. La complejidad de los mecanismos giratorios, los sistemas de canales calientes adicionales y los cierres precisos impulsan este costo. Además, es necesario asociarse con moldeadores equipados con máquinas multibarril. Estas máquinas requieren mucho capital, lo que a menudo se traduce en tasas de impresión por hora más altas. El CapEx inicial puede resultar intimidante para los equipos de adquisiciones acostumbrados a cotizaciones de moldeo estándar.
Calcular los ahorros en gastos operativos a largo plazo revela el verdadero valor del proceso. El retorno de la inversión se genera íntegramente en la planta de montaje. Elimina la mano de obra directa asociada con el pegado, la soldadura sónica o el montaje manual. Reduce las tasas de desperdicio porque el proceso automatizado elimina el error humano. Consolida las cadenas de suministro al recibir un componente terminado de múltiples materiales de un solo proveedor. Sin ensamblaje secundario significa cero mantenimiento en accesorios de ensamblaje, soldadores ultrasónicos o robots dispensadores de adhesivo. Para los programas automotrices de gran volumen, los ahorros en gastos operativos eclipsan rápidamente la prima de gastos de capital inicial.
La evaluación de los límites físicos de la cavitación del molde determina la escalabilidad a largo plazo. Los moldes multimaterial requieren mucho más espacio físico que los moldes estándar. El tamaño de la placa de la máquina y el espacio entre las barras de unión determinan cuántas cavidades pueden caber dentro de la prensa. El tamaño de las unidades de doble inyección también limita la disponibilidad de la máquina. Los ingenieros deben equilibrar la cavitación deseada con las limitaciones físicas del equipo de moldeo disponible. Empujar la cavitación demasiado alto puede forzar a la herramienta a entrar en una prensa masiva y especializada que limita la flexibilidad de producción.
La evaluación de la flexibilidad del diseño garantiza que la herramienta siga siendo viable durante todo el ciclo de vida del vehículo. Los diseños de automóviles cambian con frecuencia. Los estiramientos faciales menores a mitad de ciclo alteran la geometría de los biseles, las esferas y las lentes. Diseñe el molde para adaptarse a estos cambios sin necesidad de una base de molde completamente nueva. Utilice inserciones de acero intercambiables para áreas propensas a actualizaciones de diseño. Este enfoque modular le permite actualizar las características estéticas de la pieza manteniendo el mecanismo giratorio central y el sistema de guías. La herramienta preparada para el futuro maximiza el retorno de la inversión de capital inicial.
Para implementar con éxito una estrategia de fabricación de múltiples materiales y mitigar los riesgos de las herramientas, ejecute los siguientes pasos orientados a la acción:
R: Un molde de dos disparos ejecuta ambas inyecciones de material dentro de un solo ciclo de máquina utilizando un mecanismo giratorio especializado o de retroceso del núcleo. El sustrato primario permanece caliente, lo que garantiza una adhesión química superior. El sobremoldeado normalmente requiere transferir una pieza primaria enfriada a una máquina completamente separada para la segunda inyección. Esto aumenta el tiempo del ciclo e introduce riesgos de contaminación en el aire.
R: Sí. El proceso requiere una máquina equipada con dos o más cilindros de inyección independientes. También requiere mecánicos de platinas especializados. Necesita una mesa giratoria servoaccionada o complejos sistemas hidráulicos de extracción de núcleos para indexar el molde con precisión entre la primera y la segunda fase de inyección.
R: La adhesión depende de la selección de polímeros químicamente compatibles que se fusionen en la interfaz fundida. Si la compatibilidad química es baja, los ingenieros deben diseñar interbloqueos mecánicos en el sustrato primario. Características como socavaduras, colas de milano o orificios pasantes capturan físicamente el material secundario y evitan la delaminación.
R: Los defectos comunes incluyen el lavado, donde el segundo disparo se derrite y desplaza al primero. La inflamación en el límite del material se produce debido a cierres inadecuados. La delaminación se debe a una mala adhesión química. Los disparos cortos se deben al gas atrapado en cavidades secundarias complejas que carecen de una ventilación adecuada.
R: Generalmente no. Las máquinas estándar de un solo cilindro no pueden inyectar dos materiales distintos de manera simultánea o secuencial sin intervención manual. Algunos moldeadores actualizan las máquinas estándar con unidades de inyección secundaria atornilladas y platos giratorios auxiliares. Sin embargo, esta configuración es menos eficiente y más difícil de controlar que una prensa dedicada de varios barriles.
R: Los faros delanteros de los automóviles suelen utilizar policarbonato (PC) o polimetacrilato de metilo (PMMA) de grado óptico para lentes transparentes. Estos se moldean junto con mezclas de PC o PC/ABS opacas y termoestabilizadas para las carcasas estructurales y los biseles. Esta combinación garantiza una alineación óptica precisa y soporta altas temperaturas de funcionamiento.