Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-20 Origen: Sitio

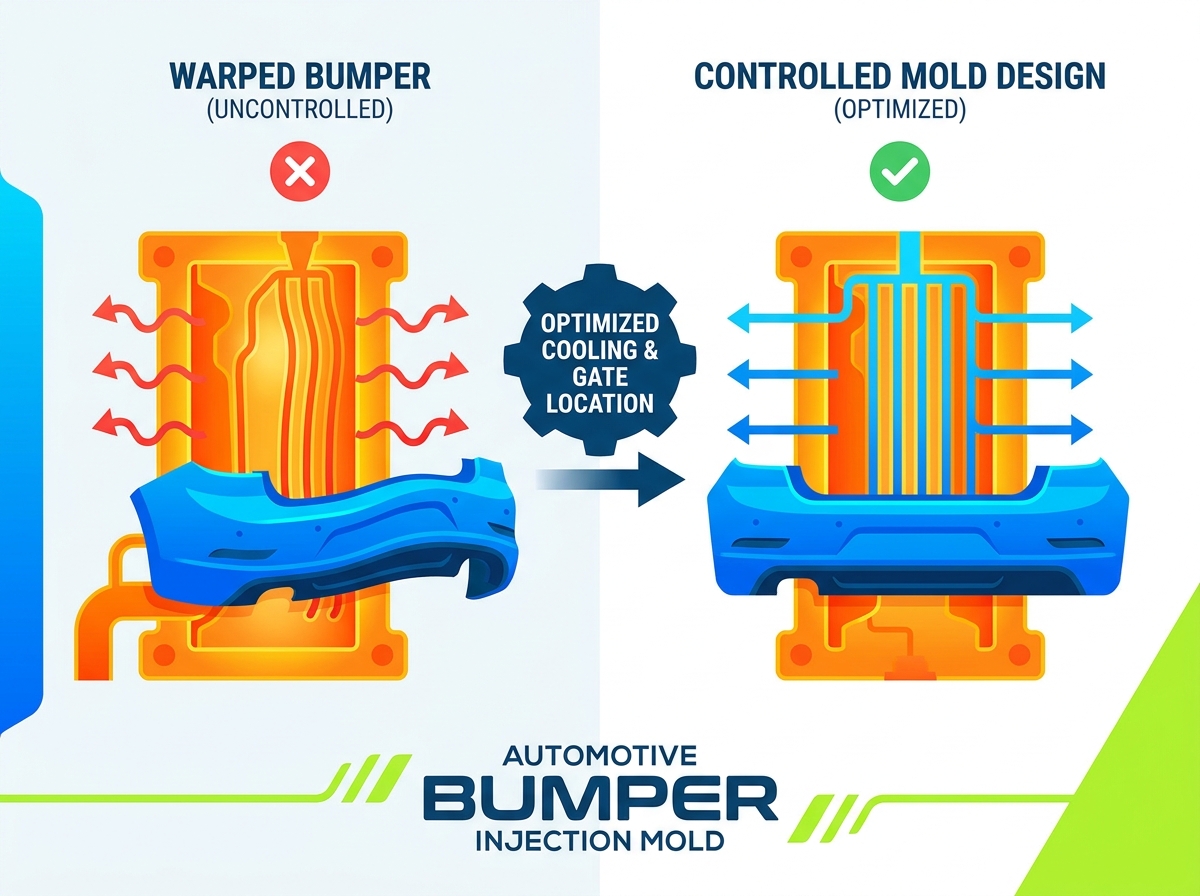
La inestabilidad dimensional en componentes automotrices de gran formato crea graves impactos operativos. Las tasas de chatarra aumentan, las líneas de montaje enfrentan cuellos de botella y los plazos de lanzamiento de vehículos disminuyen cuando las fascias caen fuera de tolerancia. El problema central radica en el conflicto inherente entre las complejas y amplias geometrías necesarias para los parachoques aerodinámicos modernos y la física de la contracción del plástico. Si no se gestiona esto de manera agresiva durante la fase de ingeniería de herramientas, es predecible que se produzcan deformaciones, fallas por separación y descarga y rechazo de ensamblajes.
Mitigar la deformación no es un problema de parámetros de procesamiento posterior que pueda resolverse en la prensa. Es un requisito estricto de ingeniería estructural. Debe diseñar la estabilidad dimensional directamente en las herramientas a través de estrategias avanzadas de enfriamiento, compuertas, expulsión y rigidez absoluta del molde.
La definición de tolerancias aceptables de separación y nivelación establece la base para el éxito en la fabricación de fascias. Los estándares automotrices modernos a menudo requieren tolerancias tan estrictas como +/- 0,5 mm en superficies de contacto como guardabarros y faros. Lograr esto requiere controlar las causas principales de la deformación: contracción diferencial, tensión inducida por la orientación y desequilibrios térmicos. Cuando una masa fundida de polímero se enfría de manera desigual, las tensiones internas resultantes obligan a la pieza a deformarse al ser expulsada. Un diseñado El molde para molduras exteriores de automóviles debe contrarrestar estas fuerzas mediante una gestión térmica y estructural precisa.
Los materiales comunes para los parachoques interactúan con las superficies del molde de maneras claramente diferentes. Las olefinas termoplásticas (TPO) estándar exhiben una contracción relativamente isotrópica, lo que significa que el material se contrae uniformemente en todas las direcciones. Esto hace que la predicción de la deformación sea sencilla. Por el contrario, las mezclas de polipropileno reforzado con fibra de vidrio exhiben una contracción altamente anisotrópica. A medida que el polímero fluye a través de la cavidad, las fibras de vidrio se alinean con la dirección del flujo. La contracción perpendicular a la alineación de las fibras es significativamente mayor que la contracción paralela a ella. Esta tensión residual inducida por el flujo dicta que las estrategias de compuerta deben alinear el flujo de fusión con la geometría estructural del parachoques para evitar la torsión.
| Tipo de material | Comportamiento de contracción | Factor de riesgo de alabeo | Estrategia de mitigación de herramientas |
|---|---|---|---|
| OPC estándar | Isotrópico (uniforme) | Moderado | Enfriamiento conforme estándar, entrada simétrica |
| PP relleno de vidrio | Anisotrópico (direccional) | Alto | Compuerta alineada con el flujo, enfriamiento agresivo del núcleo |
| Mezclas de PC/PBT | Baja contracción, alta tensión | Alto | Altas temperaturas del molde, velocidades de inyección lentas |
El diseño de nervaduras estructurales, salientes de montaje y espesores de pared variables introduce una contracción volumétrica localizada. Las secciones gruesas tardan más en enfriarse y requieren presiones de empaque más altas para compensar la contracción del polímero. El empaquetamiento desigual a lo largo de una fascia grande conduce a una contracción volumétrica localizada. Esto se manifiesta como marcas de hundimiento en la superficie de Clase A o deformaciones localizadas alrededor de los puntos de unión. Los ingenieros deben utilizar pautas estrictas de extracción de núcleos, manteniendo el espesor de las nervaduras entre el 50% y el 60% del espesor nominal de la pared, para minimizar la masa térmica y evitar velocidades de enfriamiento diferenciales.
Controlar la deformación requiere un enfoque de ingeniería multidisciplinario. Los ingenieros de herramientas deben integrar una gestión térmica avanzada, un control de flujo preciso y una rigidez mecánica absoluta para garantizar la integridad dimensional.
La gestión térmica es la principal defensa contra la deformación. El enfriamiento conformado, logrado mediante impresión de metal 3D o soldadura fuerte al vacío, permite que los canales de agua sigan los contornos exactos de núcleos profundos y geometrías de fascia complejas. Las líneas de agua tradicionales con perforación recta no pueden llegar a estas áreas profundas, lo que genera puntos calientes. Las ubicaciones de los deflectores y burbujeadores están diseñadas para garantizar una distribución uniforme de la temperatura en toda la enorme superficie de la herramienta.
La gestión del Delta-T (diferencial de temperatura) entre la cavidad y las mitades del núcleo dicta la estabilidad de la pieza. Si el núcleo se calienta más que la cavidad, el plástico se encogerá más en el lado del núcleo, lo que provocará que el parachoques se doble hacia adentro. Debe diseñar el diseño de enfriamiento para mantener un Delta-T de menos de 2 °C en toda la superficie de moldeo. Además, los canales de refrigeración deben dimensionarse para garantizar un número de Reynolds superior a 4.000. Esto garantiza un flujo de agua turbulento, lo que maximiza la eficiencia de la transferencia de calor y evita que las capas límite laminares aíslen el acero para herramientas.
La entrega de material fundido impacta directamente la tensión residual. La apertura secuencial de válvulas (SVG) es estándar para fascias grandes. La evaluación de las compuertas de válvula neumática versus servoaccionadas revela que los servosistemas ofrecen un control superior de la velocidad del pasador. Esto gestiona el avance del frente de fusión, optimiza la presión de empaque y elimina las líneas de soldadura de alta tensión. en un Molde de inyección de parachoques de plástico , la ubicación simétrica de la compuerta garantiza un flujo equilibrado, evitando que el núcleo se desplace bajo una presión de inyección desigual.
La gestión del esfuerzo cortante y las caídas de presión en tramos de flujo largos requiere un dimensionamiento preciso del colector. Los ingenieros optimizan el tiempo de congelación de la compuerta controlando la temperatura en la punta de la compuerta. Esto garantiza que las secciones gruesas, como los soportes de montaje, permanezcan completamente empaquetadas durante la fase de sujeción, evitando la contracción volumétrica y la deformación posterior.
Las presiones de inyección para parachoques grandes suelen superar las 3.000 toneladas de fuerza de sujeción. Esto requiere un soporte masivo de la base del molde. En la línea de separación se integran robustos pilares de soporte y mecanismos de enclavamiento, incluidos cierres rectos y cónicos. Estos enclavamientos alinean las mitades de la cavidad y del núcleo sin espacio libre, soportando inmensas fuerzas laterales.
La prevención de la microdeflexión del núcleo garantiza un espesor de pared uniforme. Incluso un desplazamiento del núcleo de 0,1 mm altera el espesor de la pared, cambiando la velocidad de enfriamiento y creando un desequilibrio mecánico que garantiza la deformación. El acero forjado de alta calidad y las placas de respaldo gruesas eliminan la deflexión de la platina y mantienen una rigidez absoluta.
Desmoldar una fascia grande introduce una tensión mecánica significativa. Los sistemas de expulsión sincronizados, que utilizan placas extractoras, pasadores en ángulo y cilindros hidráulicos, distribuyen la fuerza de expulsión de manera uniforme por toda la pieza. La tensión localizada de los pasadores expulsores estándar atravesará el plástico blando y caliente, provocando una deformación permanente.
Las fascias de parachoques grandes y profundas crean un efecto de vacío contra el núcleo durante la expulsión. Las válvulas de aire colocadas estratégicamente rompen este vacío antes de que comience la secuencia de expulsión mecánica. Además, los ingenieros deben calcular los ángulos de inclinación adecuados para superficies exteriores con mucha textura. Una regla estándar requiere de 1 a 1,5 grados de inclinación por cada 0,025 mm de profundidad de textura. Esto minimiza la resistencia de eyección y evita la deformación por desmoldeo.
Las fascias delantera y trasera presentan desafíos de ingeniería completamente diferentes debido a sus distintas geometrías estructurales y requisitos funcionales.
Los parachoques delanteros presentan diseños aerodinámicos y muy ventilados para acomodar rejillas, luces antiniebla y tomas de refrigeración. Estas características requieren cierres complejos y múltiples frentes de flujo. Los parachoques traseros suelen presentar geometrías envolventes y profundas con áreas de superficie grandes e ininterrumpidas. La falta de ventilación en un El molde del parachoques trasero simplifica el flujo delantero pero complica las fases de enfriamiento y expulsión debido a la enorme masa térmica y las curvas profundas.
| Característica | Molde de parachoques delantero | Molde de parachoques trasero |
|---|---|---|
| Dinámica de flujo | Líneas de soldadura complejas y múltiples gracias a las rejillas | Flujos largos y suaves que requieren alta presión |
| Enfoque de enfriamiento | En torno a cortes y acciones secundarias complejas | Esquinas envolventes profundas (efecto herradura) |
| Complejidad de herramientas | Alto (múltiples toboganes, elevadores, acciones laterales) | Moderado a alto (levantadores masivos para cortes profundos) |
Las esquinas largas y envolventes de los parachoques traseros tienden a deformarse hacia adentro después de la expulsión, un fenómeno conocido como efecto de herradura. A medida que la superficie interior de la esquina se enfría, se contrae y tira de los extremos del parachoques hacia el centro. Contrarrestar esto requiere un enfriamiento conforme agresivo en los radios internos del núcleo y temperaturas ligeramente más cálidas en los radios de la cavidad externa para equilibrar los vectores de contracción térmica.
La presencia de rejillas, marcos de luces antiniebla y carcasas de sensores en los parachoques delanteros altera la dinámica del flujo. El polímero fundido debe sortear estos cierres de acero, lo que genera vacilaciones en el flujo y concentraciones de tensiones. Se forman líneas de soldadura donde se recombinan los frentes de flujo. Los parachoques traseros, con sus sólidas extensiones, permiten una dinámica de flujo más suave, pero requieren presiones de inyección más altas para empujar el material a lo largo de distancias largas e ininterrumpidas sin congelarse prematuramente.
La orientación del parachoques y los requisitos de socavado dictan la complejidad de las herramientas. Los parachoques delanteros a menudo requieren complejos mecanismos deslizantes, elevadores y acciones laterales para moldear los soportes de los sensores y los intrincados accesorios de la parrilla. Estos componentes móviles complican el recorrido de la línea de enfriamiento, ya que el agua debe canalizarse a través del acero en movimiento. Los parachoques traseros pueden requerir menos deslizamientos, pero exigen elevadores enormes para despejar los profundos cortes de las esquinas envolventes, lo que requiere una actuación hidráulica robusta para evitar atascamientos mecánicos.
Adquirir un molde de gran formato requiere auditar las capacidades técnicas del proveedor para garantizar que pueda entregar un activo listo para producción y sin deformaciones.
La competencia de un proveedor en el análisis de Moldflow es el primer indicador de competencia. Busque informes transparentes sobre la contracción volumétrica prevista, el análisis de la orientación de las fibras y la eficiencia de la refrigeración. El informe DFM debe detallar cómo la estrategia de compuerta mitiga las líneas de soldadura y cómo el diseño de enfriamiento aborda los puntos calientes previstos. Si el proveedor confía en simulaciones de flujo genéricas en lugar de análisis de deformación específicos del material, el riesgo de falla dimensional aumenta significativamente.
El estricto cumplimiento de las normas automotrices no es negociable. El fabricante debe poseer la certificación IATF 16949 y demostrar un historial comprobado de entregas de automóviles de nivel 1. Su equipo de ingeniería debe comprender el proceso de aprobación de piezas de producción (PPAP) e integrar el control estadístico del proceso en sus procedimientos de prueba. Esto asegura la El molde para parachoques automotriz funcionará de manera consistente en condiciones de producción en masa.
La longevidad y estabilidad del molde dependen del grado del acero y de la precisión del mecanizado. El acero para herramientas forjado de alta calidad, como 1.2738 o P20 para los bloques principales, proporciona la dureza necesaria. Las áreas de alto desgaste y los enclavamientos requieren aleaciones más duras como la H13 endurecida a 48-52 HRC. Además, la precisión del mecanizado CNC de 5 ejes garantiza que las líneas de separación coincidan perfectamente y los cierres sellen sin rebabas, manteniendo la integridad estructural de la herramienta bajo un alto tonelaje.
Se deben establecer criterios estrictos para las pruebas de moldes. El muestreo T0 y T1 debe incluir documentación completa de la ventana del proceso. El proveedor debe proporcionar informes de inspección CMM (Máquina de medición de coordenadas) de las piezas moldeadas, comparando las dimensiones físicas directamente con los datos CAD. Las mediciones de desplazamiento del núcleo y las imágenes térmicas del molde durante el ciclo proporcionan pruebas empíricas de que la ingeniería de enfriamiento y rigidez está funcionando según lo diseñado.
Navegar por las realidades comerciales de la adquisición de grandes moldes para automóviles requiere equilibrar la inversión inicial con la estabilidad de la producción a largo plazo.
Invertir poco en un sistema de refrigeración complejo u optar por canales calientes neumáticos en lugar de servomotores genera riesgos inmediatos. Los ahorros iniciales se ven rápidamente eclipsados por costos exponencialmente más altos en piezas desechadas, retrabajos en la línea de ensamblaje y la necesidad de accesorios secundarios. Un molde térmicamente equilibrado con control de flujo preciso garantiza una ventana de proceso más amplia, lo que reduce drásticamente la tasa de desechos durante la producción en masa.
Equilibrar el tiempo del ciclo con la estabilidad dimensional requiere un compromiso. Impulsar tiempos de ciclo inferiores a 60 segundos exige una refrigeración agresiva. Si el molde carece de enfriamiento conforme, forzar un tiempo de ciclo rápido expulsará la pieza antes de que sea estructuralmente rígida, lo que garantiza la deformación durante el desmolde. Invertir en una arquitectura de refrigeración avanzada permite tiempos de ciclo más rápidos sin comprometer la integridad dimensional de la fascia.
La longevidad operativa depende de la facilidad de mantenimiento. Los moldes grandes requieren un mantenimiento regular. El diseño debe facilitar el acceso a las boquillas de canal caliente, permitir el reemplazo rápido de las placas de desgaste en las correderas y proporcionar puertos accesibles para lavar los canales de enfriamiento conformes. Un molde diseñado para un mantenimiento sencillo minimiza el tiempo de inactividad de la producción y garantiza una calidad constante de las piezas durante cientos de miles de ciclos.
La transición del diseño de moldes a la producción en masa introduce variables que pueden comprometer incluso la mejor ingeniería.
Un riesgo principal de implementación es utilizar la herramienta en una máquina de moldeo por inyección que no puede soportar sus requisitos estructurales. Si el tonelaje de la prensa es inadecuado, la presión de inyección abrirá el molde, provocando rebabas y presiones de empaque alteradas. Además, la deflexión del plato en prensas más antiguas o de menor tamaño transferirá la tensión mecánica a la base del molde, provocando un desplazamiento del núcleo y un espesor de pared desigual.
Si bien un diseño superior del molde minimiza la deformación, la realidad de los componentes poliméricos de gran tamaño a menudo requiere una intervención secundaria. Los moldes de parachoques de automóviles grandes con frecuencia requieren dispositivos de enfriamiento diseñados, conocidos como dispositivos de contracción, inmediatamente después de la expulsión. La fascia se sujeta al dispositivo para mantener sus dimensiones CAD exactas durante la fase de cristalización final del polímero. Esto garantiza las tolerancias finales y evita que las variaciones de enfriamiento ambiental induzcan deformaciones en las últimas etapas en un Molde de inyección de parachoques.
Mitigar estos riesgos requiere ingeniería colaborativa. El fabricante del molde, el proveedor de resina y el moldeador de nivel 1 deben alinearse durante la fase inicial de DFM. El diseño del molde debe adaptarse a las especificaciones exactas de la prensa de inyección prevista, incluido el espaciado de las barras de unión, la disposición de los platos y los circuitos hidráulicos disponibles. Esta alineación garantiza que el diseño de las herramientas coincida con las realidades reales del entorno de producción.
Para garantizar un éxito Proyecto de molde de inyección para parachoques automotriz , ejecute los siguientes pasos de inmediato:
R: La causa más común es el enfriamiento desigual y la contracción diferencial en la gran superficie de la fascia. Esto a menudo se ve exacerbado por el espesor desigual de la pared causado por el desplazamiento del núcleo bajo altas presiones de inyección, lo que conduce a desequilibrios térmicos localizados y tensión interna.
R: La activación secuencial de la válvula proporciona un control preciso sobre el avance del frente del material fundido. Al abrir las compuertas en una secuencia cronometrada, se optimiza la presión de empaque localizada, se evita la vacilación del flujo y se eliminan las líneas de soldadura de alta tensión, lo que da como resultado una pieza estructuralmente uniforme.
R: Los parachoques traseros cuentan con esquinas envolventes profundas y complejas. Las líneas de agua tradicionales con perforación recta no pueden llegar a estas áreas de manera efectiva. El enfriamiento conformado extrae el calor de manera uniforme de estas geometrías profundas, evitando la contracción térmica que hace que las esquinas se deformen hacia adentro (el efecto de herradura).
R: Los TPO estándar exhiben una contracción isotrópica, es decir, se contraen uniformemente en todas las direcciones. Los materiales rellenos de vidrio exhiben una contracción anisotrópica, donde el material se contrae de manera diferente en paralelo que en perpendicular a la dirección del flujo. Esto requiere estrategias de activación completamente diferentes para alinear los vectores de flujo y minimizar la torsión.
R: Los aceros forjados preendurecidos como 1.2738 o P20 son estándar para la cavidad principal y los bloques centrales debido a su dureza y estabilidad. Se utilizan aleaciones más duras, como la H13, para áreas de alto desgaste, elevadores y enclavamientos para evitar la deflexión mecánica.
R: Evalúe su precisión histórica de Moldflow, específicamente sus análisis de deformación y enfriamiento. Revise sus estándares de diseño de canales de enfriamiento, cálculos de rigidez de moldes y exija transparencia en sus procesos de validación y prueba de CMM para proyectos anteriores de gran tonelaje.