Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-20 Origen: Sitio

La transición a los vehículos eléctricos desplaza el cuello de botella de la ingeniería de la eficiencia de la combustión interna a la optimización del alcance de la batería. La reducción del peso de los vehículos y la reducción de las emisiones de gases de efecto invernadero durante su ciclo de vida son mandatos primarios de ingeniería. Reemplazar componentes metálicos heredados con polímeros avanzados requiere superar desafíos estructurales, térmicos y NVH. Un diseño deficiente de las herramientas provoca que las piezas se deformen, se comprometa la resistencia a los choques y se produzcan tasas de desperdicio de producción inaceptables.
Lograr componentes plásticos de alta resistencia y bajo peso depende completamente de la ingeniería de precisión en la etapa de utillaje. Esta guía evalúa cuán estratégico El diseño de moldes de inyección para automóviles determina el éxito de la conversión de metal a plástico, garantiza la estabilidad dimensional e impulsa el éxito de la producción a largo plazo.
La eficiencia de los vehículos eléctricos depende en gran medida de la física fundamental. Cada kilogramo extraído del chasis del vehículo se correlaciona directamente con la autonomía extendida de la batería. La reducción de peso permite a los ingenieros especificar paquetes de baterías más pequeños y livianos. Esto crea un efecto compuesto sobre la masa total del vehículo. La menor masa reduce el consumo de energía necesario para la aceleración. También disminuye la energía cinética que deben disipar los sistemas de frenado. Lograr estos objetivos de peso requiere un cambio masivo en la selección de materiales.
Los fabricantes de automóviles se están alejando del aluminio pesado y del acero estampado. Ahora utilizan termoplásticos de ingeniería. Materiales como PEEK, nailon relleno de vidrio y policarbonatos dominan las nuevas arquitecturas de vehículos. Los materiales compuestos avanzados ofrecen resistencias a la tracción comparables a las de los metales tradicionales. Sin embargo, su peso específico es significativamente menor. El acero tiene una gravedad específica de aproximadamente 7,8. El aluminio se sitúa alrededor de 2,7. Un componente de nailon relleno de vidrio al 30% reduce ese número a aproximadamente 1,3. Esta conversión de metal a plástico representa un cambio fundamental en la estrategia de fabricación. No se pueden simplemente intercambiar materiales utilizando diseños de componentes heredados. La integridad estructural del vehículo debe permanecer intacta.
Los objetivos de sostenibilidad impulsan aún más esta transición material. El aligeramiento mejora el rendimiento del vehículo en carretera. También reduce la huella de carbono durante el proceso de fabricación. El procesamiento de termoplásticos altamente reciclables requiere menos energía que la fundición y estampado de metales. El moldeo por inyección produce componentes con una forma casi neta. Esto elimina el gran desperdicio de material y mecanizado asociado con la fabricación de metal. Los beneficios medioambientales se extienden a lo largo de todo el ciclo de vida del vehículo.
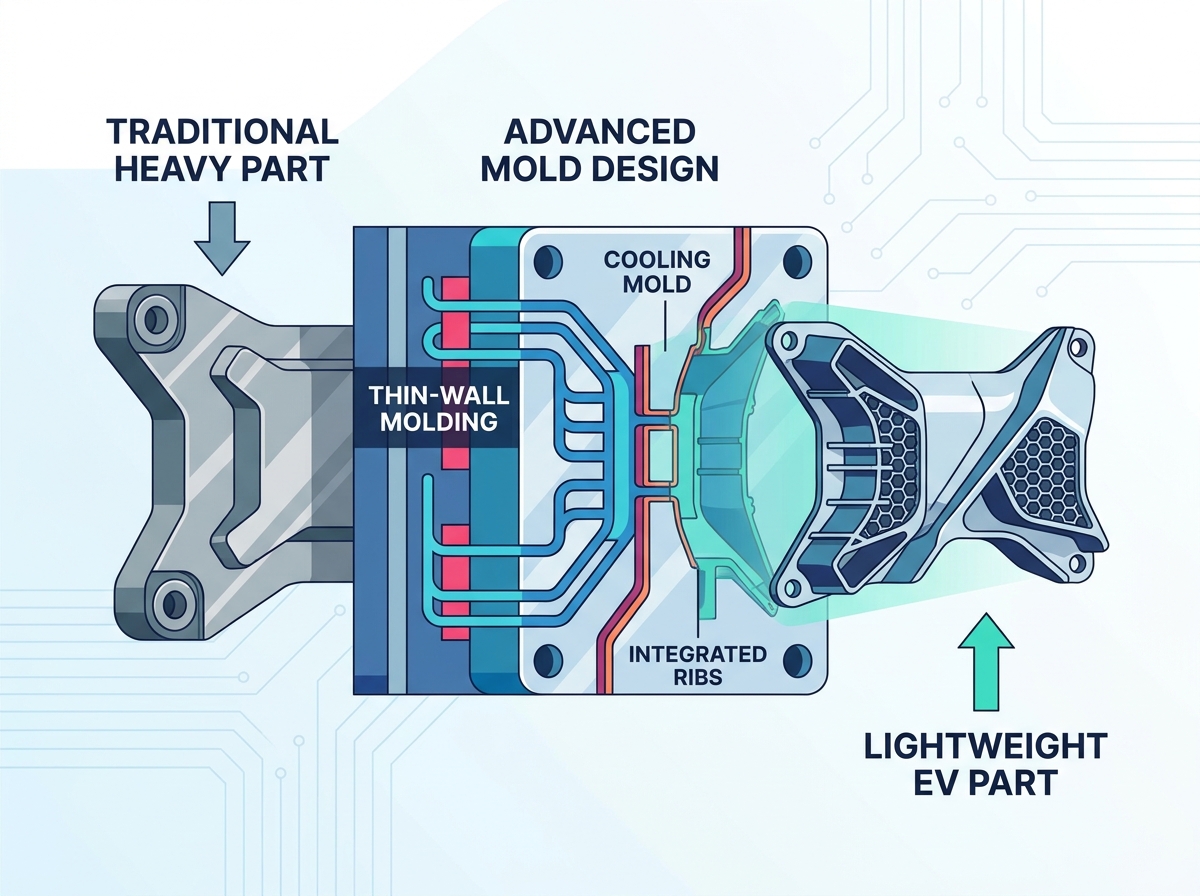
El éxito de esta transición depende enteramente del molde. El aligeramiento requiere geometrías de molde complejas. Los ingenieros deben incorporar nervaduras pesadas, refuerzos estratégicos y estructuras alveolares. Estas características mantienen la rigidez estructural al tiempo que minimizan el espesor nominal de la pared. El molde debe soportar presiones de inyección extremas, que a menudo superan los 20.000 PSI. También debe controlar la velocidad de enfriamiento de matrices poliméricas complejas. Sin herramientas de precisión, los beneficios de los materiales ligeros avanzados siguen sin aprovecharse. El molde es la herramienta definitiva para traducir la ciencia de los polímeros en componentes automotrices funcionales.
Diseñando un El molde de piezas automotrices livianas requiere enfoques de ingeniería especializados. Las técnicas estándar de moldeo por inyección a menudo fallan cuando se procesan polímeros automotrices de alto rendimiento. Los ingenieros deben adaptar la herramienta para soportar presiones extremas, rellenos abrasivos y geometrías internas complejas. Varios principios básicos dictan el éxito de estos moldes avanzados.
La optimización de las molduras de paredes delgadas es un requisito principal. La reducción del espesor de la pared elimina directamente el peso del componente. Sin embargo, inyectar polímeros de alta viscosidad en cavidades delgadas requiere una presión inmensa. El molde debe contar con sistemas de canales especializados para mantener la temperatura de fusión. La ventilación se convierte en un requisito estricto. El aire atrapado provoca disparos cortos o quemaduras de diésel en secciones de paredes delgadas. Los ingenieros calculan profundidades de ventilación precisas para permitir que el aire escape sin provocar destellos. Por ejemplo, el policarbonato requiere profundidades de ventilación de alrededor de 0,03 mm, mientras que el nailon requiere ventilaciones más estrechas de alrededor de 0,015 mm para evitar fugas de material.
Las herramientas termoplásticas de fibra larga (LFT) presentan desafíos únicos. Los materiales LFT ofrecen relaciones resistencia-peso de grado aeroespacial. Mantienen la seguridad de los pasajeros en situaciones de accidente. Sin embargo, el molde debe proteger la integridad de las fibras largas de vidrio o carbono durante la inyección. El tamaño de puerta especializado evita la rotura de la fibra. Se deben eliminar las áreas de alto corte dentro del sistema de canales. Si las fibras se rompen durante la inyección, el componente final pierde su ventaja estructural.
La integración de refrigeración conformada mejora la gestión térmica. Los canales de refrigeración tradicionales en línea recta a menudo no logran alcanzar características geométricas complejas. Esto da como resultado un enfriamiento desigual y una deformación severa. Los ingenieros ahora utilizan la sinterización directa por láser de metales (DMLS) para imprimir inserciones de moldes en 3D. Estos insertos cuentan con canales de enfriamiento conformes que siguen el contorno exacto de la pieza. Esto gestiona perfectamente la distribución térmica. Reduce los tiempos de ciclo y garantiza la estabilidad dimensional en componentes ligeros complejos. El flujo de agua debe alcanzar un número de Reynolds superior a 4000 para garantizar un flujo turbulento y maximizar la transferencia de calor fuera del plástico.
Las herramientas de inyección de espuma y asistidas por gas ofrecen estrategias alternativas de aligeramiento. Estos diseños de moldes especializados introducen gases inertes o agentes espumantes químicos durante el ciclo de inyección. El gas ahueca secciones gruesas de la pieza. Esto reduce el peso total sin sacrificar la rigidez. El molde debe presentar una colocación precisa del pasador de gas. También debe mantener una presión perfecta en la cavidad para evitar defectos en la superficie.
Las capacidades de sobremoldeo y disparo múltiple eliminan los sujetadores mecánicos pesados. Los moldes pueden combinar sustratos estructurales rígidos con materiales suaves al tacto en un solo ciclo. También pueden moldear sellos elastoméricos integrados directamente sobre carcasas rígidas. Esto reduce el recuento total de piezas. Elimina el peso de tornillos metálicos, clips y juntas de goma separadas. La herramienta debe contar con placas giratorias precisas o mecanismos de extracción de núcleos para ejecutar estas inyecciones de múltiples materiales sin problemas.
Para ejecutar estos principios, los equipos de ingeniería siguen una secuencia estricta durante el desarrollo de herramientas:
La elección del polímero dicta directamente la metalurgia y la arquitectura del Molde de inyección de plástico para automóviles . No se puede utilizar acero para herramientas P20 estándar para compuestos avanzados. Las propiedades físicas del material inyectado requieren adaptaciones específicas del molde. La resistencia al desgaste abrasivo, la conductividad térmica y el control de la contracción gobiernan el diseño de las herramientas.
El aligeramiento estructural depende en gran medida de polímeros reforzados con fibra de carbono o fibra de vidrio. Estos materiales son muy abrasivos. A medida que fluyen por el molde, actúan como papel de lija líquido. La selección del acero para herramientas es fundamental. Los ingenieros deben especificar materiales de alta dureza como acero para herramientas H13 o S7, generalmente endurecidos a 50-54 HRC. Para una producción de volumen extremo, los aceros pulvimetalúrgicos especializados como el CPM 9V proporcionan la máxima resistencia al desgaste. Las áreas de puertas y las intersecciones de corredores experimentan el corte más alto. Estas zonas suelen requerir inserciones reemplazables recubiertas con nitruro de titanio o carbono similar al diamante.
La conductividad térmica debe equilibrarse con la resistencia al desgaste. Los aceros de alta dureza suelen presentar una mala transferencia de calor. Es necesaria una rápida disipación del calor para mantener tiempos de ciclo rápidos. También previene los puntos calientes localizados que causan la degradación de la pieza. Los ingenieros resuelven esto integrando aleaciones de cobre y berilio en áreas específicas del molde. El cobre berilio aleja rápidamente el calor del plástico. A menudo se utiliza en pasadores de núcleo profundo o secciones de nervaduras complejas donde las líneas de agua tradicionales no pueden caber.
El control de la contracción y la tolerancia requiere cálculos matemáticos precisos durante la fase de diseño de la cavidad. Los polímeros se encogen a medida que se enfrían desde un estado fundido a un estado sólido. Los polímeros semicristalinos, como el nailon o el PBT, presentan tasas de contracción altas y anisotrópicas. Se contraen de forma diferente en la dirección del flujo que en la dirección transversal. Los polímeros amorfos, como el policarbonato, se encogen de manera más uniforme. Los ingenieros deben calcular estas tasas de contracción exactas. Aplican estos cálculos a las dimensiones de la cavidad del molde. Esto garantiza que la pieza moldeada final cumpla con estrictas tolerancias automotrices.
| Tipo de polímero | Aplicación común en automoción | Recomendación de acero para moldes | Tasa de contracción típica (pulg./pulg.) | Desafío de herramientas |
|---|---|---|---|---|
| Nailon relleno de vidrio (PA66-GF30) | Soportes debajo del capó, marcos estructurales | H13 o pulvimetalurgia (HRC 50-54) | 0,003 - 0,006 (altamente anisotrópico) | Desgaste abrasivo extremo en las ubicaciones de las puertas. |
| Mezcla de policarbonato/ABS | Molduras interiores, consolas centrales | P20 o NAK80 (HRC 30-40) | 0,005 - 0,007 (Uniforme) | Mantener el acabado superficial Clase A; evitando marcas de flujo. |
| Polipropileno (relleno de talco) | Fascias de parachoques, paneles interiores | P20 (HRC 30-35) | 0,010 - 0,020 | Manejo de flujos largos y prevención de deformaciones. |
| PEEK (reforzado con fibra de carbono) | Componentes del motor eléctrico, arandelas de empuje | Metalurgia de polvos premium (HRC 58+) | 0,004 - 0,008 | Las altas temperaturas de fusión requieren sistemas de calentamiento de moldes especializados. |
| Sulfuro de polifenileno (PPS) | Colectores del sistema de refrigeración, carcasas de inversores. | H13 con revestimiento de nitruro de titanio | 0,002 - 0,005 | Requiere circulación de aceite caliente para lograr una cristalización adecuada. |
Un El molde de piezas de plástico EV no es una herramienta universal. Los requisitos de ingeniería cambian drásticamente dependiendo de dónde se encuentre el componente en el vehículo. La estética interior exige estrategias de herramientas diferentes a las de los componentes estructurales debajo del capó. Comprender estos requisitos específicos de la aplicación garantiza que el molde proporcione el rendimiento necesario.
El criterio principal para una Los moldes para molduras interiores de automóviles son estética, reducción de NVH y seguridad de los pasajeros. Componentes como tableros, paneles de puertas y consolas centrales se encuentran directamente en la línea de visión del conductor. Requieren acabados superficiales impecables de Clase A.
El enfoque del diseño se centra en la perfección visual. Los ingenieros deben incorporar líneas de separación complejas que se oculten perfectamente en el ensamblaje final. El graneado y texturizado avanzados se graban directamente en la cavidad del molde. Esto replica el aspecto del cuero o las telas de primera calidad. Los ángulos de inclinación deben calcularse con precisión en función de la profundidad de la textura, lo que generalmente requiere 1,5 grados de inclinación por cada 0,001 pulgadas de profundidad de la textura para evitar raspaduras durante la expulsión. Optimizar la ubicación de las puertas es esencial. El molde debe eliminar marcas de flujo visibles, líneas de soldadura y vestigios de compuerta en cualquier superficie visible. Además, los moldes interiores suelen incorporar salientes de montaje precisos para materiales amortiguadores NVH. Esto evita traqueteos y chirridos en la silenciosa cabina de un vehículo eléctrico.
Un El molde para molduras exteriores de automóviles se centra en la aerodinámica, la resistencia a la intemperie y la resistencia al impacto. Los parachoques, las parrillas y las cubiertas aerodinámicas de las ruedas dictan la eficiencia aerodinámica del vehículo eléctrico. También sirven como primera línea de defensa en colisiones a baja velocidad.
Estos componentes requieren ingeniería de moldes de gran tonelaje. Las fascias de los parachoques son piezas enormes. Requieren máquinas de moldeo por inyección con miles de toneladas de fuerza de cierre. El diseño del molde debe abordar los desafíos de las longitudes de flujo largas. El plástico debe recorrer distancias considerables antes de congelarse. Los ingenieros utilizan sistemas de compuerta de válvulas secuenciales. Esto controla el frente de flujo con precisión. Garantiza la estabilidad dimensional en grandes superficies y evita marcas de hundimiento sobre las nervaduras de montaje estructurales. Los sistemas de canal caliente deben mantener perfiles de temperatura uniformes en colectores que se extienden por varios pies.
Los componentes del tren motriz eléctrico funcionan en entornos hostiles. Los criterios se centran en la resistencia química, los ciclos térmicos extremos y las propiedades dieléctricas. Las carcasas del inversor, los colectores del sistema de refrigeración y los componentes del motor eléctrico protegen la arquitectura de alto voltaje del vehículo.
Las herramientas para estas piezas requieren una precisión absoluta. El molde debe facilitar el flujo de polímeros ignífugos de alta ingeniería como PPS o PEEK. La compuerta y ventilación de precisión son obligatorias. El gas atrapado o el flujo deficiente provocan fracturas por tensión. Estas fracturas conducen a fallas catastróficas bajo altas cargas térmicas. Además, estos moldes suelen requerir tolerancias estrictas para las ranuras de las juntas tóricas. Esto garantiza un sellado hermético, protegiendo los componentes electrónicos sensibles de la humedad y los fluidos automotrices. A menudo se requieren sistemas de calentamiento de moldes, como la circulación de aceite caliente, para mantener la superficie de la herramienta lo suficientemente caliente como para lograr una cristalización adecuada de las resinas de alta temperatura.
Los gabinetes de baterías y los soportes estructurales representan el último desafío de aligeramiento. Los criterios se centran en la gestión térmica, el retardo de llama y la resistencia a los choques. Estos componentes albergan el sistema más volátil del vehículo eléctrico: la batería.
El diseño de las herramientas enfatiza las nervaduras pesadas. Esto proporciona la máxima rigidez con un espesor de pared mínimo. Las molduras de inserción se utilizan mucho. El molde mantiene inserciones metálicas roscadas en su lugar mientras el plástico se inyecta alrededor de ellas. Esto proporciona puntos de montaje robustos para los pesados módulos de batería. La gestión estricta de la línea de tejido es el factor más crítico. Cuando dos frentes de flujo se encuentran en el molde, forman una línea de tejido. Este es inherentemente el punto más débil de la pieza de plástico. Los ingenieros deben diseñar el molde para forzar las líneas de tejido hacia áreas que no soportan carga. Esto evita fallas estructurales durante un accidente.
La adquisición de herramientas requiere equilibrar las expectativas del volumen de producción con la longevidad de las herramientas. Los equipos de ingeniería deben evaluar varios factores antes de cortar acero.
La clasificación de herramientas dicta la estrategia de construcción. Las plataformas de vehículos eléctricos de gran volumen requieren moldes SPI Clase 101. Estas herramientas están diseñadas para millones de ciclos. Utilizan aceros endurecidos de primera calidad, circuitos de refrigeración complejos y sistemas de expulsión guiada. Los vehículos de nicho de menor volumen o los prototipos pueden utilizar moldes Clase 103. Estos utilizan aceros preendurecidos como P20 y arquitecturas más simples. El equipo de ingeniería debe alinear la clasificación del molde con el ciclo de vida esperado de la plataforma del vehículo.
La estrategia de cavitación presenta otra compensación de ingeniería. Los moldes de una sola cavidad ofrecen un control de tolerancia más sencillo para piezas grandes y complejas. La dinámica del flujo es más sencilla de gestionar. Los moldes de cavidades múltiples aumentan la producción por ciclo. Sin embargo, introducen una complejidad significativa. El sistema de canales debe estar perfectamente equilibrado para garantizar que todas las cavidades se llenen simultáneamente. El desequilibrio de las cavidades provoca pesos de piezas inconsistentes, rebabas en cavidades demasiado llenas y disparos cortos en cavidades poco llenas.
La ubicación del abastecimiento afecta la ejecución del proyecto. Las herramientas nacionales ofrecen una comunicación rápida, una asistencia a las pruebas in situ más sencilla y un control más estricto sobre la propiedad intelectual. Las herramientas costa afuera a menudo proporcionan diferentes estructuras de plazos de entrega. Sin embargo, los ingenieros deben tener en cuenta la logística del envío de herramientas, los posibles retrasos en las comunicaciones durante la fase DFM y las complejidades de ejecutar cambios de ingeniería en diferentes zonas horarias.
La transición del metal al plástico introduce riesgos de fabricación específicos. Los defectos de utillaje comprometen la seguridad y funcionalidad del vehículo. La identificación de estos riesgos durante la fase de diseño del molde evita fallas catastróficas en la producción. La mitigación se basa en un análisis de ingeniería riguroso y una ejecución precisa de las herramientas.
La deformación y la inestabilidad dimensional representan un riesgo principal. Cuando una pieza de plástico se enfría de manera desigual, se acumula tensión residual dentro de la matriz polimérica. Al ser expulsada del molde, la pieza se tuerce o se arquea. Esto lo deja inutilizable para el montaje. La mitigación requiere una simulación obligatoria de Moldflow y llenado de moldes durante la fase de Diseño para Fabricabilidad (DFM). Los ingenieros simulan virtualmente el proceso de enfriamiento. Ajustan la disposición de los canales de refrigeración y los caudales de agua antes de cortar cualquier acero. Esto asegura una distribución uniforme de la temperatura en toda la cavidad.
Las líneas de tejido débiles en las piezas estructurales suponen un grave riesgo para la seguridad. A medida que el plástico fundido fluye alrededor de un pasador central o a través de una geometría compleja, el frente de flujo se divide. Cuando los frentes se reúnen, crean una línea de tejido. En los plásticos reforzados con fibras, las fibras no cruzan esta línea. Esto crea un punto débil localizado. Si se produce una línea de tejido en un área de alta tensión, la pieza fallará durante un choque. La mitigación implica activación estratégica. Los ingenieros utilizan válvulas secuenciales para controlar exactamente dónde se encuentran los frentes de flujo. Empujan intencionalmente las líneas de tejido hacia regiones gruesas y de baja tensión del componente.
Las marcas de hundimiento en las superficies visibles arruinan la calidad estética de las molduras interiores y exteriores. Las marcas de hundimiento se producen cuando las características subyacentes gruesas, como las nervaduras o protuberancias de montaje, se enfrían más lentamente que la pared delgada adyacente. El material que se encoge tira de la superficie hacia adentro, creando un hoyuelo visible. La mitigación requiere un estricto cumplimiento de las proporciones de espesor entre nervaduras y paredes. La base de una nervadura normalmente no debe exceder el 60% del espesor nominal de la pared. Esta regla geométrica debe diseñarse directamente en el diseño de la cavidad del molde. Previene los desequilibrios de masa térmica y garantiza una superficie impecable de Clase A.
El diseño de moldes de inyección para automóviles constituye el paso fundamental para aligerar los vehículos eléctricos. La mala arquitectura de las herramientas no se puede corregir mediante parámetros de procesamiento avanzados o una selección de resina de primera calidad. La integridad estructural, la calidad estética y la estabilidad dimensional del componente final dependen completamente de la precisión del molde. Para garantizar una conversión exitosa de metal a plástico, los equipos de ingeniería deben tomar medidas decisivas durante la fase de desarrollo.
R: Los canales de enfriamiento conformes siguen los contornos geométricos exactos de piezas complejas. Esto proporciona una disipación de calor uniforme, lo que evita la deformación y reduce significativamente los tiempos de ciclo en comparación con los métodos tradicionales de enfriamiento en línea recta.
R: El moldeo por inyección permite a los ingenieros reemplazar componentes metálicos pesados con polímeros avanzados de alta resistencia. Al diseñar moldes con nervaduras complejas y paredes delgadas, las piezas mantienen la rigidez estructural al tiempo que pierden una cantidad significativa de masa.
R: Las líneas de tejido se forman cuando dos frentes de flujo de plástico fundido se encuentran dentro del molde. En los materiales reforzados con fibras, las fibras no cierran este espacio, lo que crea un punto débil localizado que puede fallar bajo tensión.
R: Las fibras de vidrio y carbono son muy abrasivas. Inyectarlos a alta presión actúa como papel de lija líquido. Se requieren aceros para herramientas de alta dureza, como H13 o grados de pulvimetalurgia, para evitar el rápido desgaste del molde.
R: Los ingenieros evitan las marcas de hundimiento controlando estrictamente la relación de espesor entre nervaduras y paredes durante la fase de diseño del molde. Mantener las nervaduras subyacentes en aproximadamente el 60 % del espesor nominal de la pared evita un enfriamiento desigual y formación de hoyuelos en la superficie.
R: La apertura secuencial de válvulas permite un control preciso sobre múltiples puntos de inyección. Gestiona el frente de flujo del plástico fundido, lo que ayuda a eliminar las marcas de flujo visibles y empuja las líneas de tejido débiles hacia áreas no críticas.