المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-10-20 الأصل: موقع

يؤدي عدم استقرار الأبعاد في مكونات السيارات كبيرة الحجم إلى حدوث تأثيرات تشغيلية شديدة. ترتفع معدلات الخردة، وتواجه خطوط التجميع اختناقات، وتنخفض الجداول الزمنية لإطلاق المركبات عندما تخرج الواجهات عن مستوى التحمل. تكمن المشكلة الأساسية في الصراع المتأصل بين الأشكال الهندسية المعقدة والشاملة المطلوبة للمصدات الديناميكية الهوائية الحديثة وفيزياء الانكماش البلاستيكي. إذا لم تقم بإدارة هذا الأمر بقوة أثناء مرحلة هندسة الأدوات، فمن المتوقع أن يؤدي ذلك إلى حدوث انحراف، وفشل الفجوة والتدفق، ورفض التجميع.
لا يعد تخفيف صفحة الحرب مشكلة في معلمات المعالجة النهائية التي يمكنك حلها في الصحافة. إنه متطلبات هندسية إنشائية صارمة. يجب عليك هندسة ثبات الأبعاد مباشرة في الأدوات من خلال استراتيجيات التبريد المتقدمة والبوابات والطرد وصلابة القالب المطلقة.
يحدد تحديد التفاوتات المسموح بها للفجوة والتدفق خط الأساس للنجاح في تصنيع اللفافة. غالبًا ما تتطلب معايير السيارات الحديثة تفاوتات تصل إلى +/- 0.5 مم عبر الأسطح المتزاوجة مثل الرفارف والمصابيح الأمامية. يتطلب تحقيق ذلك التحكم في الأسباب الرئيسية للانفتال: الانكماش التفاضلي، والإجهاد الناجم عن الاتجاه، والاختلالات الحرارية. عندما يبرد البوليمر الضخم المنصهر بشكل غير متساو، فإن الضغوط الداخلية الناتجة تجبر الجزء على التشوه عند طرده. هندسيا يجب أن يواجه قالب القطع الخارجي للسيارة هذه القوى من خلال الإدارة الحرارية والهيكلية الدقيقة.
تتفاعل المواد الواقية من الصدمات الشائعة مع أسطح القالب بطرق مختلفة تمامًا. تُظهر الأوليفينات البلاستيكية الحرارية القياسية (TPOs) انكماشًا متساويًا نسبيًا، مما يعني أن المادة تنكمش بشكل موحد في جميع الاتجاهات. وهذا يجعل التنبؤ بصفحة Warpage أمرًا مباشرًا. وعلى العكس من ذلك، فإن خلائط البولي بروبيلين المقواة بالألياف الزجاجية تظهر انكماشًا متباين الخواص بدرجة عالية. عندما يتدفق البوليمر عبر التجويف، تتماشى الألياف الزجاجية مع اتجاه التدفق. الانكماش المتعامد مع محاذاة الألياف أعلى بكثير من الانكماش الموازي له. يفرض هذا الضغط المتبقي الناجم عن التدفق أن استراتيجيات البوابات يجب أن تعمل على محاذاة تدفق الذوبان مع الهندسة الهيكلية للمصد لمنع الالتواء.
| نوع المادة، | سلوك الانكماش، | أدوات عامل الخطر | ، استراتيجية التخفيف |
|---|---|---|---|
| معيار TPO | الخواص (موحدة) | معتدل | تبريد امتثالي قياسي، بوابة متناظرة |
| PP مملوء بالزجاج | متباين الخواص (اتجاهي) | عالي | بوابة محاذاة للتدفق، تبريد أساسي قوي |
| يمزج PC/PBT | انكماش منخفض، إجهاد عالي | عالي | درجات حرارة عالية للعفن، وسرعات حقن بطيئة |
يؤدي التصميم للأضلاع الهيكلية، ورؤوس التثبيت، وسمك الجدار المتفاوت إلى تقديم انكماش حجمي موضعي. تستغرق المقاطع السميكة وقتًا أطول لتبرد وتتطلب ضغوط تعبئة أعلى للتعويض عن انكماش البوليمر. يؤدي التغليف غير المتساوي عبر اللفافة الكبيرة إلى انكماش حجمي موضعي. يظهر هذا كعلامات غرق على سطح الفئة A أو التفاف موضعي حول نقاط التعلق. يجب على المهندسين استخدام إرشادات صارمة للحفر، والحفاظ على سمك الضلع بنسبة 50% إلى 60% من سمك الجدار الاسمي، لتقليل الكتلة الحرارية ومنع معدلات التبريد التفاضلية.
يتطلب التحكم في التشوه اتباع نهج هندسي متعدد التخصصات. يجب على مهندسي الأدوات دمج الإدارة الحرارية المتقدمة والتحكم الدقيق في التدفق والصلابة الميكانيكية المطلقة لضمان سلامة الأبعاد.
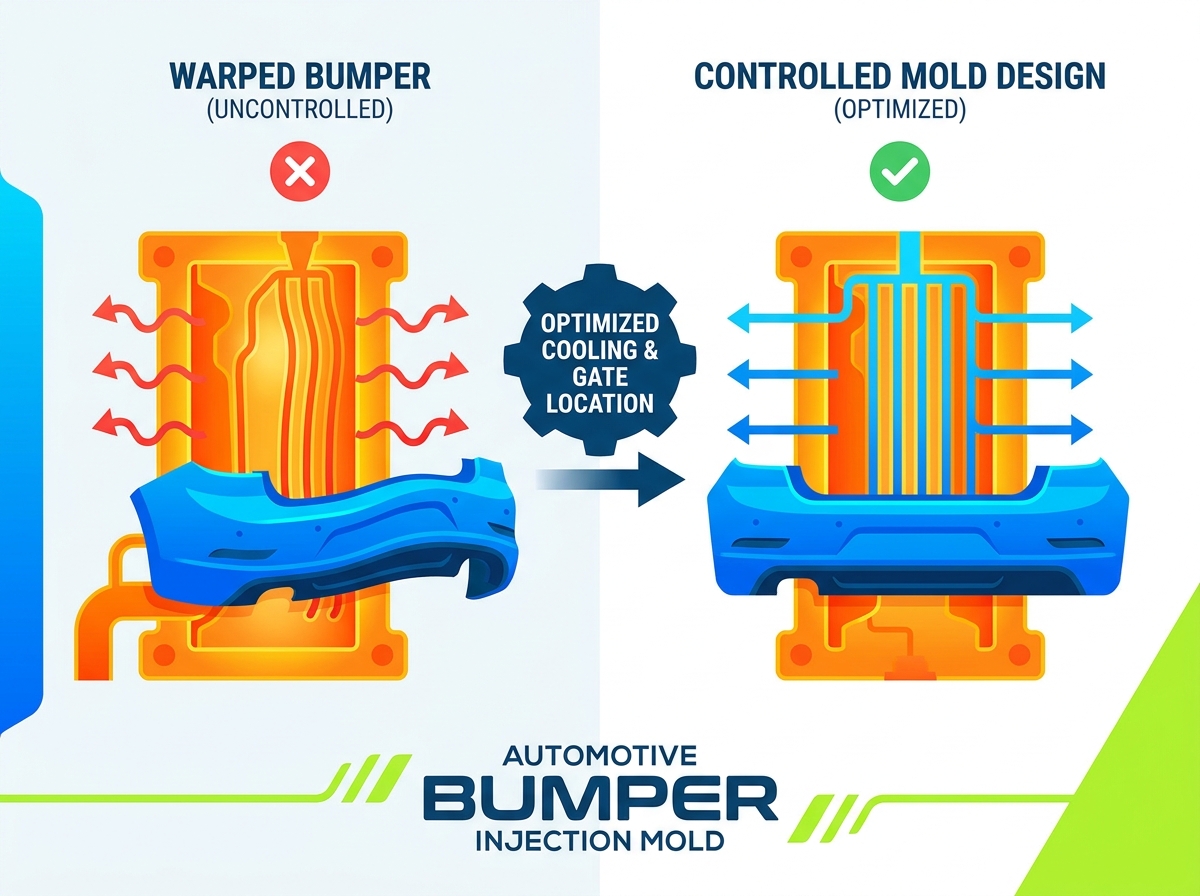
الإدارة الحرارية هي الدفاع الأساسي ضد الحرب. يسمح التبريد المطابق، الذي يتم تحقيقه من خلال الطباعة المعدنية ثلاثية الأبعاد أو اللحام بالنحاس الفراغي، لقنوات المياه باتباع الخطوط الدقيقة للنوى العميقة وهندسة اللفافة المعقدة. ولا يمكن لخطوط المياه التقليدية المحفورة بشكل مستقيم أن تصل إلى هذه المناطق العميقة، مما يؤدي إلى ظهور مناطق ساخنة. تم تصميم مواضع الحاجز والفقاعات لضمان توزيع موحد لدرجة الحرارة عبر مساحة السطح الضخمة للأداة.
إن إدارة Delta-T (الفرق في درجة الحرارة) بين التجويف والنصفين الأساسيين يفرض استقرار الجزء. إذا كان القلب أكثر سخونة من التجويف، فسوف ينكمش البلاستيك أكثر على الجانب الأساسي، مما يتسبب في انحناء المصد إلى الداخل. يجب عليك تصميم مخطط التبريد للحفاظ على درجة حرارة Delta-T أقل من 2 درجة مئوية عبر سطح القالب بالكامل. علاوة على ذلك، يجب أن تكون قنوات التبريد ذات حجم يضمن رقم رينولدز أعلى من 4000. وهذا يضمن تدفق المياه المضطرب، مما يزيد من كفاءة نقل الحرارة ويمنع الطبقات الحدودية الصفائحية من عزل فولاذ الأداة.
يؤثر تسليم الذوبان بشكل مباشر على الإجهاد المتبقي. تعتبر بوابة الصمامات التسلسلية (SVG) قياسية في الواجهات الكبيرة. يكشف تقييم بوابات الصمامات الهوائية مقابل بوابات الصمامات المؤازرة أن الأنظمة المؤازرة توفر تحكمًا فائقًا في سرعة الدبوس. يؤدي ذلك إلى إدارة تقدم جبهة الذوبان، وتحسين ضغط التعبئة، وإزالة خطوط اللحام عالية الضغط. في أ قالب حقن المصد البلاستيكي ، يضمن وضع البوابة المتماثل التدفق المتوازن، مما يمنع القلب من التحول تحت ضغط الحقن غير المتساوي.
تتطلب إدارة إجهاد القص وانخفاض الضغط عبر أطوال التدفق الطويلة تحديد حجم مشعب دقيق. يقوم المهندسون بتحسين توقيت تجميد البوابة من خلال التحكم في درجة الحرارة عند طرف البوابة. وهذا يضمن بقاء المقاطع السميكة، مثل دعامات التثبيت، معبأة بالكامل أثناء مرحلة التثبيت، مما يمنع الانكماش الحجمي والتشوه اللاحق.
غالبًا ما تتجاوز ضغوط الحقن للمصدات الكبيرة 3000 طن من قوة التثبيت. وهذا يتطلب دعمًا ضخمًا لقاعدة القالب. تم دمج أعمدة الدعم القوية والآليات المتشابكة، بما في ذلك الأقفال المستقيمة والمدببة، في خط الفراق. تعمل هذه التشابكات على محاذاة التجويف والنصفين الأساسيين مع خلوص صفر، وتتحمل القوى الجانبية الهائلة.
يضمن منع الانحراف الدقيق للقلب سماكة الجدار الموحدة. حتى التحول الأساسي بمقدار 0.1 مم يغير سمك الجدار، ويغير معدل التبريد ويخلق اختلالًا ميكانيكيًا يضمن الالتواء. فولاذ مزخرف عالي الجودة وألواح دعم سميكة تمنع انحراف الصوانى وتحافظ على الصلابة المطلقة.
يؤدي إزالة اللفافة الكبيرة إلى حدوث ضغط ميكانيكي كبير. تعمل أنظمة الطرد المتزامنة، التي تستخدم ألواح التجريد والدبابيس الزاوية والأسطوانات الهيدروليكية، على توزيع قوة الطرد بالتساوي عبر الجزء. الضغط الموضعي الناتج عن دبابيس القاذف القياسية سوف يندفع عبر البلاستيك الناعم الساخن، مما يسبب تشوهًا دائمًا.
تخلق رباطات المصد الكبيرة ذات السحب العميق تأثيرًا مفرغًا على القلب أثناء الطرد. تعمل قواطع الهواء الموضوعة بشكل استراتيجي على كسر هذا الفراغ قبل بدء تسلسل الطرد الميكانيكي. بالإضافة إلى ذلك، يجب على المهندسين حساب زوايا السحب المناسبة للأسطح الخارجية شديدة النسيج. تتطلب القاعدة القياسية من 1 إلى 1.5 درجة من المسودة لكل 0.025 مم من عمق النسيج. وهذا يقلل من سحب القذف ويمنع تشوه القالب.
تمثل الواجهات الأمامية والخلفية تحديات هندسية مختلفة تمامًا نظرًا لهندستها الهيكلية المتميزة ومتطلباتها الوظيفية.
تتميز المصدات الأمامية بتصميمات ديناميكية هوائية ذات فتحات تهوية كبيرة لاستيعاب الشبكات ومصابيح الضباب ومآخذ التبريد. تتطلب هذه الميزات عمليات إغلاق معقدة وواجهات تدفق متعددة. تتميز المصدات الخلفية عادةً بأشكال هندسية عميقة وملتفة مع مساحات سطحية كبيرة غير منقطعة. عدم وجود تهوية في أ يعمل قالب المصد الخلفي على تبسيط التدفق الأمامي ولكنه يعقد مرحلتي التبريد والطرد بسبب الكتلة الحرارية الهائلة والزوايا العميقة.
| ميزة | قالب المصد الأمامي | قالب المصد الخلفي |
|---|---|---|
| ديناميات التدفق | خطوط اللحام المعقدة والمتعددة بسبب الشبكات | أطوال تدفق سلسة وطويلة تتطلب ضغطًا عاليًا |
| تركيز التبريد | حول عمليات الإغلاق والإجراءات الجانبية المعقدة | زوايا ملتفة عميقة (تأثير حدوة الحصان) |
| تعقيد الأدوات | عالية (شرائح متعددة، رافعات، إجراءات جانبية) | متوسطة إلى عالية (رافعات ضخمة للتخفيضات العميقة) |
تميل الزوايا الطويلة الملتفة للمصدات الخلفية إلى الالتواء إلى الداخل بعد الطرد، وهي ظاهرة تُعرف باسم تأثير حدوة الحصان. عندما يبرد السطح الداخلي للزاوية، فإنه ينكمش ويسحب أطراف المصد نحو المركز. تتطلب مواجهة ذلك تبريدًا مطابقًا قويًا على نصف قطر القلب الداخلي ودرجات حرارة أكثر دفئًا قليلاً على نصف قطر التجويف الخارجي لموازنة نواقل الانكماش الحراري.
يؤدي وجود الشبكات وحواف مصابيح الضباب وأغطية أجهزة الاستشعار في المصدات الأمامية إلى تغيير ديناميكيات التدفق. يجب أن يتنقل البوليمر المنصهر حول هذه الحواجز الفولاذية، مما يؤدي إلى تردد في التدفق وتركيزات الإجهاد. تتشكل خطوط اللحام حيث تتحد جبهات التدفق. تسمح المصدات الخلفية، بمساحاتها الصلبة، بديناميكيات تدفق أكثر سلاسة ولكنها تتطلب ضغوط حقن أعلى لدفع المادة عبر مسافات طويلة دون انقطاع دون أن تتجمد قبل الأوان.
إن اتجاه المصد ومتطلبات التقويض تملي تعقيد الأدوات. غالبًا ما تتطلب المصدات الأمامية آليات انزلاق معقدة ورافعات وإجراءات جانبية لتشكيل أقواس الاستشعار وملحقات الشبكة المعقدة. تعمل هذه المكونات المتحركة على تعقيد توجيه خط التبريد، حيث يجب توجيه المياه من خلال الفولاذ المتحرك. قد تتطلب المصدات الخلفية عددًا أقل من الشرائح ولكنها تتطلب رافعات ضخمة لإزالة الأجزاء السفلية العميقة من الزوايا الملتفة، مما يتطلب تشغيلًا هيدروليكيًا قويًا لمنع الربط الميكانيكي.
يتطلب شراء قالب كبير الحجم مراجعة القدرات الفنية للبائع للتأكد من قدرته على تقديم أصول خالية من الاعوجاج وجاهزة للإنتاج.
إن كفاءة البائع في تحليل Mouldflow هي المؤشر الأول للكفاءة. ابحث عن تقارير شفافة حول الانكماش الحجمي المتوقع، وتحليل اتجاه الألياف، وكفاءة التبريد. يجب أن يوضح تقرير سوق دبي المالي بالتفصيل كيف تعمل استراتيجية البوابات على تخفيف خطوط اللحام وكيف يعالج تخطيط التبريد النقاط الساخنة المتوقعة. إذا كان البائع يعتمد على عمليات محاكاة التدفق العامة بدلاً من تحليل الالتواء الخاص بمادة معينة، فإن خطر فشل الأبعاد يزداد بشكل كبير.
إن التقيد الصارم بمعايير السيارات أمر غير قابل للتفاوض. يجب أن تكون الشركة المصنعة حاصلة على شهادة IATF 16949 وأن تثبت تاريخها المثبت في عمليات تسليم السيارات من المستوى الأول. يجب أن يفهم فريقهم الهندسي عملية الموافقة على جزء الإنتاج (PPAP) وأن يدمج التحكم في العملية الإحصائية في إجراءات الاختبار الخاصة بهم. وهذا يضمن قالب مصد السيارة بشكل ثابت في ظل ظروف الإنتاج الضخم. سوف يعمل
يعتمد طول عمر القالب واستقراره على درجة الفولاذ ودقة التصنيع. يوفر فولاذ الأدوات المطروق عالي الجودة، مثل 1.2738 أو P20 للكتل الرئيسية، المتانة اللازمة. تتطلب المناطق شديدة التآكل والتشابك سبائك أكثر صلابة مثل H13 تصلب إلى 48-52 HRC. علاوة على ذلك، تضمن دقة التصنيع باستخدام الحاسب الآلي ذات 5 محاور أن خطوط الفصل تتزاوج بشكل مثالي وتغلق الغلق دون وميض، مما يحافظ على السلامة الهيكلية للأداة تحت الحمولة العالية.
يجب وضع معايير صارمة لاختبارات العفن. يجب أن يتضمن أخذ عينات T0 وT1 توثيقًا شاملاً لنافذة العملية. يجب على البائع تقديم تقارير فحص CMM (آلة قياس الإحداثيات) للأجزاء المقولبة، ومقارنة الأبعاد المادية مباشرةً ببيانات CAD. توفر قياسات التحول الأساسية والتصوير الحراري للقالب أثناء ركوب الدراجات دليلاً تجريبيًا على أن هندسة التبريد والصلابة تعمل كما هو مصمم.
يتطلب التعامل مع الواقع التجاري لشراء قوالب السيارات الكبيرة تحقيق التوازن بين الاستثمار الأولي واستقرار الإنتاج على المدى الطويل.
إن قلة الاستثمار في نظام تبريد معقد أو اختيار المتسابقين الساخنين الذين يعملون بالهواء المضغوط بدلاً من المحركات المؤازرة يخلق مخاطر فورية. وسرعان ما تطغى على التوفيرات الأولية التكاليف المرتفعة بشكل كبير في الأجزاء المخردة، وإعادة صياغة خط التجميع، والحاجة إلى التركيبات الثانوية. يضمن القالب المتوازن حراريًا مع التحكم الدقيق في التدفق نافذة عملية أوسع، مما يقلل بشكل كبير من معدل الخردة أثناء الإنتاج الضخم.
يتطلب تحقيق التوازن بين وقت الدورة واستقرار الأبعاد حلاً وسطًا. يتطلب الدفع لأوقات دورة أقل من 60 ثانية تبريدًا قويًا. إذا كان القالب يفتقر إلى التبريد المطابق، فإن فرض وقت دورة سريع سيؤدي إلى إخراج الجزء قبل أن يصبح صلبًا هيكليًا، مما يضمن صفحة التواء القالب. يتيح الاستثمار في بنية التبريد المتقدمة أوقات دورات أسرع دون المساس بسلامة أبعاد الواجهة.
يعتمد طول العمر التشغيلي على سهولة الصيانة. تتطلب القوالب الكبيرة صيانة منتظمة. يجب أن يسهل التصميم الوصول بسهولة إلى فوهات المجاري الساخنة، ويسمح بالاستبدال السريع لألواح التآكل الموجودة على الشرائح، ويوفر منافذ يمكن الوصول إليها لغسل قنوات التبريد المتوافقة. يعمل القالب المصمم لسهولة الصيانة على تقليل وقت توقف الإنتاج ويضمن جودة ثابتة للجزء عبر مئات الآلاف من الدورات.
إن الانتقال من تصميم القالب إلى الإنتاج الضخم يقدم متغيرات يمكن أن تؤثر حتى على أفضل الهندسة.
يتمثل خطر التنفيذ الأساسي في تشغيل الأداة في آلة التشكيل بالحقن التي لا يمكنها دعم متطلباتها الهيكلية. إذا كانت حمولة الضغط غير كافية، فإن ضغط الحقن سوف يؤدي إلى فتح القالب، مما يتسبب في الوميض وتغيير ضغوط التعبئة. علاوة على ذلك، فإن انحراف الصوانى في المكابس القديمة أو الأصغر حجمًا سوف ينقل الضغط الميكانيكي إلى قاعدة القالب، مما يتسبب في تحول القلب وعدم تساوي سمك الجدار.
في حين أن تصميم القالب الفائق يقلل من الالتواء، فإن حقيقة مكونات البوليمر الكبيرة غالبًا ما تتطلب تدخلًا ثانويًا. تتطلب قوالب مصدات السيارات الكبيرة في كثير من الأحيان تركيبات تبريد مصممة هندسيًا، تُعرف باسم تركيبات الانكماش، مباشرة بعد الطرد. يتم تثبيت اللفافة في الجهاز لتثبيت أبعاد CAD الخاصة بها أثناء مرحلة التبلور النهائية للبوليمر. وهذا يضمن التفاوتات النهائية ويمنع اختلافات التبريد المحيط من إحداث صفحة حربية متأخرة في المرحلة قالب حقن الوفير.
ويتطلب التخفيف من هذه المخاطر هندسة تعاونية. يجب أن تتم محاذاة صانع القالب ومورد الراتينج وصانع القوالب من المستوى 1 أثناء مرحلة سوق دبي المالي الأولية. يجب أن يكون تصميم القالب مصممًا وفقًا للمواصفات الدقيقة لمكبس الحقن المقصود، بما في ذلك تباعد شريط الربط، وتخطيط الصوانى، والدوائر الهيدروليكية المتاحة. تضمن هذه المحاذاة أن تصميم الأدوات يتوافق مع حقائق بيئة الإنتاج الفعلية.
لضمان نجاح مشروع قالب حقن مصد السيارة ، قم بتنفيذ الخطوات التالية على الفور:
ج: السبب الأكثر شيوعًا هو التبريد غير المتساوي والانكماش التفاضلي عبر مساحة السطح الكبيرة لللفافة. غالبًا ما يتفاقم هذا بسبب سمك الجدار غير المتساوي الناتج عن التحول الأساسي تحت ضغوط الحقن العالية، مما يؤدي إلى اختلالات حرارية موضعية وإجهاد داخلي.
ج: توفر بوابة الصمامات المتسلسلة تحكمًا دقيقًا في تقدم جبهة الذوبان. من خلال فتح البوابات في تسلسل زمني، فإنه يعمل على تحسين ضغط التعبئة الموضعي، ويمنع تردد التدفق، ويزيل خطوط اللحام عالية الضغط، مما يؤدي إلى جزء موحد هيكليًا.
ج: تتميز المصدات الخلفية بزوايا ملتفة عميقة ومعقدة. ولا يمكن لخطوط المياه التقليدية المحفورة بشكل مستقيم أن تصل إلى هذه المناطق بفعالية. يستخرج التبريد المطابق الحرارة بشكل موحد من هذه الأشكال الهندسية العميقة، مما يمنع الانكماش الحراري الذي يتسبب في انحراف الزوايا إلى الداخل (تأثير حدوة الحصان).
ج: تُظهِر TPOs القياسية انكماشًا متناحيًا، حيث تتقلص بالتساوي في جميع الاتجاهات. تظهر المواد المملوءة بالزجاج انكماشًا متباين الخواص، حيث تتقلص المادة بشكل مختلف بالتوازي مع الاتجاه العمودي على اتجاه التدفق. وهذا يتطلب استراتيجيات مختلفة تمامًا لمحاذاة نواقل التدفق وتقليل الالتواء.
ج: يعتبر الفولاذ المطروق المتصلب مسبقًا مثل 1.2738 أو P20 معيارًا للتجويف الرئيسي والكتل الأساسية نظرًا لصلابته واستقراره. يتم استخدام السبائك الأكثر صلابة، مثل H13، في المناطق شديدة التآكل، والرافعات، والتشابك لمنع الانحراف الميكانيكي.
ج: قم بتقييم دقة تدفق القالب التاريخية، وتحديدًا تحليلات الالتواء والتبريد. قم بمراجعة معايير تصميم قنوات التبريد الخاصة بهم، وحسابات صلابة القالب، والمطالبة بالشفافية في التحقق من صحة CMM وعمليات الاختبار للمشاريع السابقة ذات الحمولة الكبيرة.