المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-10-20 الأصل: موقع

إن التحول القوي في صناعة السيارات نحو الوزن الخفيف، وتوحيد المكونات، وتعزيز التكامل الجمالي يتطلب عمليات تصنيع تقضي على عمليات التجميع الثانوية. تواجه الفرق الهندسية التحدي المتمثل في الموازنة بين تكاليف الأدوات الأولية المرتفعة والضرورة الصارمة للتكامل الدقيق ومتعدد المواد. يتضمن هذا غالبًا ربط الركائز الهيكلية الصلبة بأختام صوتية ناعمة الملمس أو عدسات بصرية متعددة الألوان. يظل الحفاظ على معايير جودة السيارات الخالية من العيوب هو المطلب النهائي. تحديد ما إذا كان أ قالب الحقن ثنائي اللقطة هو أسلوب التصنيع الصحيح الذي يتطلب تقييمًا صارمًا. يجب عليك تحليل توافق المواد، وتعقيد الأدوات، وتوافر الماكينة المتخصصة، وعائد الاستثمار على الإنتاج على المدى الطويل مقارنة بطرق التجميع التقليدية. يشرح هذا الدليل المبادئ الهندسية واستراتيجيات تخفيف المخاطر ومتطلبات تكامل الماكينة اللازمة لتنفيذ صب المواد المتعددة بنجاح على أرضية المتجر.
يتطلب تحديد نقطة التعادل للأدوات المتخصصة تحليلاً تفصيليًا لعتبات حجم الإنتاج. تبرر برامج السيارات ذات الحجم الكبير التكلفة العالية للأدوات المعقدة بسهولة عن طريق التخلص من خطوات التجميع الثانوية. تؤدي إزالة المواد اللاصقة والمثبتات والعمل اليدوي من خط الإنتاج إلى تقليل نفقات التشغيل بشكل كبير. يجب على المهندسين حساب حجم الإنتاج الدقيق حيث تتجاوز هذه المدخرات التشغيلية الاستثمار الأولي في الأدوات. ويحدد هذا الحساب الجدوى المالية للمشروع.
غالبًا ما تفرض متطلبات الجودة والأداء والامتثال الانتقال إلى القولبة متعددة المواد. تتطلب مكونات السيارات الحديثة في كثير من الأحيان إحكامًا بيئيًا بدرجة IP لحماية الأجهزة الإلكترونية الحساسة من الرطوبة والحطام. يعد تحقيق فصل الألوان الدقيق متطلبًا صارمًا لـ قالب السيارة ذو اللونين يستخدم في الديكورات الداخلية أو الأزرار المضيئة أو الشارات الخارجية. يجب أن تحافظ المكونات أيضًا على الصلابة الهيكلية بموجب معايير NVH (الضوضاء والاهتزاز والخشونة) الصارمة. تتفوق الرابطة متعددة المواد ذات العملية الواحدة باستمرار على المواد اللاصقة التقليدية. تميل المواد اللاصقة إلى التحلل بسرعة في ظل التدوير الحراري الشديد للسيارات، والتعرض المستمر للمواد الكيميائية، واهتزاز الطريق.
يعتمد تحسين أداء الجزء الإجمالي على السلامة الهيكلية للسند. تقدم طرق التجميع التقليدية نقاط فشل متعددة. السحابات تخفف مع مرور الوقت. تفقد المواد اللاصقة ملمسها اللزج عند تعرضها لحرارة المحرك أو الظروف الجوية القاسية. يقوم صب المواد المتعددة بدمج البوليمرات على المستوى الجزيئي. يؤدي هذا إلى إنشاء مكون موحد يتصرف بشكل متوقع تحت الضغط الميكانيكي.
تشمل تطبيقات السيارات الشائعة التي تتطلب هذا المستوى من التكامل ما يلي:
تختلف بنية الماكينة وتدفق العملية بشكل كبير بين هاتين الطريقتين. تستخدم العملية المستمرة ذات الآلة الواحدة وحدتي حقن أو أكثر تعملان جنبًا إلى جنب. تبقى الركيزة الأولية داخل القالب بينما تقوم الآلة بفهرسة التجويف الثانوي. هذا يحافظ على الركيزة ساخنة، مما يزيد من الالتصاق الكيميائي. غالبًا ما يتطلب الإفراط في التشكيل التقليدي النقل اليدوي أو الآلي بين آلات منفصلة تمامًا. يبرد الركيزة أثناء هذا النقل. تقاوم الركيزة الباردة الترابط الكيميائي وغالبًا ما تتطلب تشابكات ميكانيكية قوية لتبقى سليمة.
تحليل معدل الخلل يفضل بقوة نهج القولبة المستمر. إن الحفاظ على الركيزة الأساسية داخل بيئة مغلقة واحدة يخفف من التلوث المحمول بالهواء. لا يمكن للغبار والحطام أن يستقر على سطح الترابط. يتم تقليل التدهور الحراري إلى الحد الأدنى لأن الجزء لا يتعرض لدرجات حرارة المصنع المحيطة. يتم التخلص فعليًا من أخطاء المحاذاة بين اللقطات الأولى والثانية. يحدد القالب نفسه موضعه، مما يضمن الدقة الفائقة والتكرار عبر ملايين الدورات.
| تتميز العملية | بالقولبة الثنائية | اللقطة التقليدية |
|---|---|---|
| متطلبات الآلة | مكبس واحد متعدد الأسطوانات | مكبسان قياسيان منفصلان |
| درجة حرارة الركيزة | يبقى ساخنًا (الأمثل للترابط) | يبرد إلى درجة حرارة الغرفة |
| وقت الدورة | متداخلة، ذات كفاءة عالية | متتابعة، مدة إجمالية أطول |
| خطر التلوث | بالقرب من الصفر (بيئة مغلقة) | عالية (مكشوفة أثناء النقل) |
| تكلفة الأدوات | عالية (آليات معقدة) | معتدل (قالبان قياسيان) |
يعد تقييم مصفوفات الالتصاق الكيميائي الخطوة الأولى في تصميم الأجزاء متعددة المواد. يجب على المهندسين الرجوع إلى مخططات توافق البوليمر قبل الانتهاء من اختيار المواد. يعد ربط PC/ABS الصلب مع مادة TPU أو TPE المرنة أمرًا شائعًا في المقابض والأختام الداخلية للسيارات. يعد ربط PMMA بالكمبيوتر ممارسة قياسية للعدسات البصرية. يعتمد الالتصاق الكيميائي على تشابك سلسلة البوليمر عند الطبقة الحدودية. يجب أن تصل كلتا المادتين إلى درجات حرارة الذوبان الخاصة بهما في وقت واحد عند الواجهة حتى يتم دمجهما بشكل صحيح.
يصبح التصميم للتشابك الميكانيكي إلزاميًا عندما يكون الترابط الكيميائي ضعيفًا بطبيعته. بعض تركيبات البوليمر تتنافر ببساطة. عندما يشكل الالتصاق الكيميائي خطر التصفيح على المدى الطويل في ظل التدوير الحراري، فإن الميزات الميكانيكية تحفظ التصميم. تنفيذ تقويض على طول حافة الترابط. أضف ثقوبًا تسمح للمادة الثانوية بالتدفق عبرها وتثبيتها على الركيزة الأساسية. استخدم قنوات القفل المتوافقة لزيادة مساحة السطح وتوفير قبضة ميكانيكية.
إدارة معدلات الانكماش التفاضلية تمنع فشل الأجزاء الكارثي. يتقلص كل بوليمر عندما يبرد. إذا كانت المواد الأولية والثانوية لها معاملات تمدد حراري مختلفة إلى حد كبير، فإن الجزء سوف يلتوي. احسب هذه الاختلافات مبكرًا في مرحلة التصميم. قم بالتعويض عن معدلات الانكماش المتفاوتة عن طريق ضبط سمك الجدار أو تعديل تخطيط قناة التبريد. يتراكم الضغط المتبقي عند الطبقة الحدودية إذا بردت إحدى المواد بشكل أسرع من الأخرى. يؤدي هذا الإجهاد في النهاية إلى التشقق أو التصفيح في الحقل.
إن تحديد النسبة المثالية للركيزة إلى القالب الزائد يضمن تبريدًا موحدًا. يجب أن تكون اللقطة الثانوية عمومًا أرق من الركيزة الأساسية. إذا كانت الطلقة الثانية سميكة جدًا، فإن كتلتها الحرارية ستعيد إذابة الطلقة الأولية. وهذا يسبب عدم استقرار الأبعاد وعلامات الغرق. حافظ على سمك جدار ثابت في جميع أنحاء الهندسة الثانوية لتعزيز ديناميكيات التدفق المتساوية. تؤدي التغييرات المفاجئة في السُمك إلى التردد، واللقطات القصيرة، والانكماش غير المتوقع.
يجب أن تحافظ اللقطة الأولية على السلامة الهيكلية المطلقة أثناء مرحلة الحقن الثانوية. تدخل المادة الثانوية إلى التجويف تحت ضغط الحقن الشديد ودرجات حرارة الذوبان العالية. يجب أن تتحمل الركيزة الأساسية هذه القوى دون تشوه أو تحول أو إعادة صهر. تصميم الهندسة الأساسية مع التضليع والدعم الهيكلي الكافي. يجب أن يتم تثبيت فولاذ التجويف الثانوي بإحكام على الركيزة الأولية لمنع الوميض. إذا انكمش الجزء الأساسي كثيرًا قبل الحقنة الثانية، فلن يتم إغلاق الفولاذ بشكل صحيح، مما يسمح للمادة الثانية بالنزف على الحواف.
تؤثر استراتيجيات وضع البوابة بشكل مباشر على نجاح أ قالب حقن المواد المزدوجة . ضع البوابات الثانوية بعناية لمنع تساقط اللقطة الأساسية. إذا اصطدمت مادة ثانوية عالية الضغط مباشرة بقسم رفيع من الركيزة الأولية، فسوف تذوب وتزيح البلاستيك الأصلي. قم بتوجيه التدفق الثانوي على طول سطح الجزء الأساسي بدلاً من أن يكون عموديًا عليه. استخدم التحليل الحراري للتنبؤ بتسخين القص عند البوابة. غالبًا ما تُفضل بوابات الصمامات في التطبيقات متعددة اللقطات لأنها توفر تحكمًا دقيقًا في تدفق المواد وتترك لمسة نهائية تجميلية نظيفة.
اعتبارات التنفيس حاسمة بالنسبة للهندسة المعقدة متعددة المواد. يجب أن يخرج الهواء النازح من التجويف بسرعة أثناء الحقن الثانوي. تصميم تنفيس استراتيجي على طول خط الفراق وفي نهاية مواقع التعبئة. التهوية غير الكافية تحبس الغاز داخل التجويف. يؤدي هذا إلى لقطات قصيرة حيث تفشل المادة في ملء الشكل الهندسي. يشتعل الغاز المحبوس أيضًا تحت ضغط عالٍ، مما يتسبب في ظهور علامات حرق بتأثير الديزل عند حدود المادة. تعمل علامات الحروق هذه على تدمير الالتصاق الكيميائي وتدمر المظهر الجمالي.
تحدد ميكانيكا الصفيحة الدوارة سرعة ودقة دورة التشكيل. تعتمد هذه الآلية على دوران 180 درجة أو 120 درجة داخل آلة التشكيل بالحقن متعددة الأسطوانات. بعد حقن الجرعة الأولية، يفتح القالب. يدور النصف المتحرك من القالب، الذي يحمل الركيزة الأولية، ليتوافق مع التجويف الثانوي. يُغلق القالب، ويتم حقن المادة الثانوية. يسمح ذلك للركيزة الأساسية بفهرسة التجويف الثانوي بسلاسة دون مغادرة بيئة الماكينة. يتم تشغيل الدوران بواسطة محركات مؤازرة أو رفوف هيدروليكية للحصول على دقة موضعية دقيقة.
إن تحديد أفضل حالات الاستخدام للتصميمات الدوارة يضمن العائد الأمثل على الاستثمار. تعتبر هذه الآلية مناسبة تمامًا لعمليات الإنتاج كبيرة الحجم أو المتماثلة أو متعددة التجاويف. هذا هو النهج القياسي للمجمع قالب ذو طلقتين لقطع غيار السيارات . تشمل التطبيقات النموذجية لوحات الزخرفة الداخلية وأقراص التدفئة والتهوية وتكييف الهواء (HVAC) والإطارات متعددة الطبقات. تعمل اللوحة الدوارة على زيادة الإنتاج إلى الحد الأقصى من خلال السماح بالحقن المتزامن. فبينما تملأ المادة الثانوية الجزء الأول، تملأ المادة الأولية الجزء التالي. يؤدي وقت الدورة المتداخل هذا إلى زيادة كفاءة الإنتاج بشكل كبير.
يتطلب تكامل الماكينة للقوالب الدوارة التحقق الدقيق من مواصفات الصحافة. يجب عليك التأكد من السعة القصوى لوزن اللوح المتحرك الخاص بالماكينة. القوالب الدوارة ثقيلة بشكل استثنائي بسبب الألواح الفولاذية الإضافية والآليات الداخلية. إذا تجاوز القالب الحد الأقصى لوزن اللوح، فسوف يتسبب في تآكل مبكر لقضبان ربط الماكينة والمحامل الخطية. بالإضافة إلى ذلك، تحقق من المسافة بين شريط الربط للتأكد من أن القالب يمكن أن يدور بحرية دون الاصطدام بإطار الآلة.
يوفر النهج الخلفي الأساسي بديلاً أبسط للألواح الدوارة. تستخدم هذه الطريقة النوى المنزلقة لفتح التجاويف الثانوية دون تدوير القالب. بعد حقن الطلقة الأولية، تقوم الأسطوانات الهيدروليكية أو الهوائية بسحب نوى فولاذية معينة إلى الخلف. يؤدي هذا إلى إنشاء فراغ فارغ مجاور للركيزة الأساسية. يقوم البرميل الثاني بعد ذلك بحقن المواد في هذه المساحة التي تم إنشاؤها حديثًا. لا يفتح القالب أبدًا أثناء الفترة الانتقالية. يعد هذا النهج مثاليًا للهندسة البسيطة مثل الأختام المستمرة والجوانات ومقابض الحواف الخطية. إنه يقلل من تكاليف الأدوات ولكنه يحد من المرونة الهندسية.
يتطلب تقييم أنظمة النقل الآلية موازنة تكاليف الأتمتة مع تأثيرات وقت الدورة. في هذا الإعداد، تقوم ذراع آلية ذات 6 محاور باستخراج الركيزة الأولية من التجويف الأول ووضعها في تجويف ثانوي داخل نفس مساحة الآلة. وهذا يسمح بهندسة معقدة للغاية لا يمكن تشكيلها باستخدام تصميم دوار أو خلفي أساسي. ومع ذلك، فإن النقل الآلي يقدم مقايضات. يزيد من وقت الدورة بسبب الحركة الجسدية للروبوت. دقة التوجيه تصبح متغيرا حاسما. علاوة على ذلك، تفقد الركيزة الطاقة الحرارية أثناء النقل، مما يؤثر سلبًا على الالتصاق الكيميائي أثناء اللقطة الثانية.
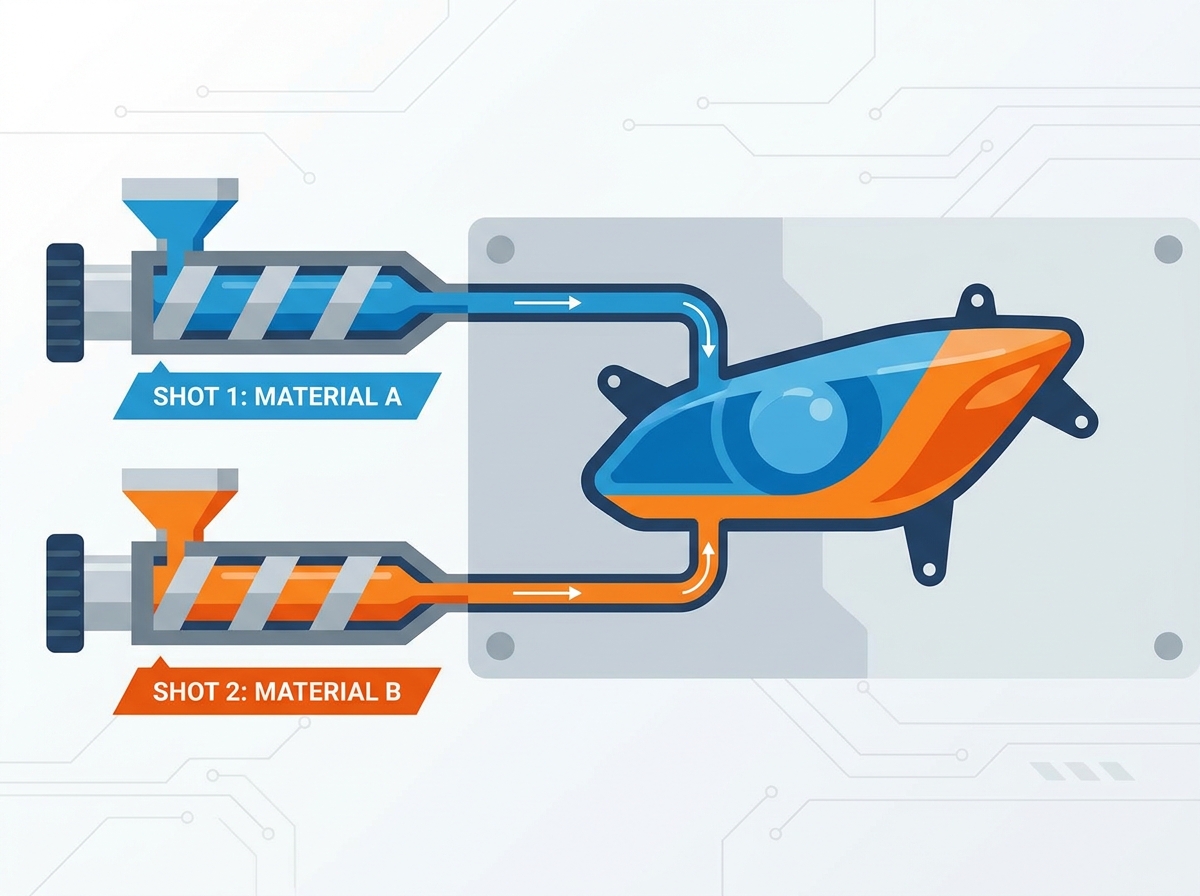
تتطلب إدارة تعقيدات الحقن البصري متعدد الألوان دقة مطلقة. تتطلب إضاءة السيارات تكاملًا لا تشوبه شائبة بين البوليمرات الضوئية المختلفة. يقوم المهندسون في كثير من الأحيان بحقن البولي كربونات متعدد الألوان (PC) أو الأكريليك (PMMA) في دورة واحدة. يتضمن التطبيق الشائع دمج عدسة واضحة مع غلاف أسود غير شفاف. آخر يتضمن تشكيل عدسة احتياطية واضحة إلى جانب قطعة ضوء خلفي حمراء. تنفيذ هذا في قالب المصابيح الأمامية للسيارات ثنائي اللقطة يلغي الحاجة إلى الإلتصاق الثانوي. غالبًا ما يؤدي لصق المكونات البصرية إلى الضباب، وإطلاق الغازات، وتسرب الرطوبة مع مرور الوقت.
يعد تحديد متطلبات فولاذ الأداة والتشطيب أمرًا غير قابل للتفاوض بالنسبة للمكونات البصرية. لن يكون الفولاذ القياسي للأدوات كافيًا. يجب عليك تحديد أدوات فولاذية عالية الجودة ومنزوعة الغازات مثل Stavax ESR أو H13 لمنع عيوب السطح. تتطلب أسطح التشكيل معايير تلميع الماس SPI A-1 أو A-2. يضمن هذا المستوى الفائق من الطلاء توافقًا بصريًا صارمًا ويمنع تشتت الضوء. أي خدش أو حفرة أو علامة تصنيع على الفولاذ ستنتقل إلى العدسة البلاستيكية. يؤدي هذا إلى إنشاء نزيف خفيف ويؤدي إلى فشل المكون في اختبار القياس الضوئي.
يعد تنفيذ استراتيجيات التبريد المطابق المتقدمة أمرًا إلزاميًا للمكونات البصرية السميكة. غالبًا ما تتميز عدسات السيارات بسماكات جدار مختلفة لتوجيه أشعة الضوء بدقة. تستغرق المقاطع السميكة وقتًا أطول بكثير لتبرد من المقاطع الرقيقة. تؤدي أوقات الدورات الممتدة إلى تقليل كفاءة الإنتاج. والأهم من ذلك أن التبريد غير المتساوي يسبب علامات بالوعة وفراغات داخلية. تتبع قنوات التبريد المطابقة الشكل الدقيق لهندسة العدسة. وهذا يضمن استخلاص الحرارة بشكل موحد عبر الجزء بأكمله. يتم وضع خطوط المياه على وجه التحديد حيث تتركز الكتلة الحرارية، وغالبًا ما يتم استخدام إدخالات معدنية مطبوعة ثلاثية الأبعاد (DMLS) لتحقيق هندسة تبريد معقدة.
إن تخفيف الضغط المتبقي يمنع حدوث أعطال كارثية في الحقل. عندما تبرد العدسة ذات الجدران السميكة بشكل غير متساو، تصبح الضغوط الداخلية محصورة في سلاسل البوليمر. ويتجلى هذا في شكل انكسار مزدوج، مما يشوه الضوء الذي يمر عبر العدسة. وبمرور الوقت، يؤدي الإجهاد المتبقي إلى الانهيار، وهو عبارة عن شبكة من الشقوق المجهرية على السطح. يؤدي التعرض الطويل للأشعة فوق البنفسجية والتدوير الحراري الشديد إلى تفاقم هذه المشكلة. يعد التبريد الموحد، مدفوعًا بتحليل تدفق القالب الأمثل وقنوات التبريد المتوافقة، هو الطريقة الوحيدة للتخلص من الضغط المتبقي في المكونات البصرية.
الخطر الرئيسي المرتبط بالقولبة متعددة المواد هو زيادة التآكل في مكونات القالب المتحركة. تعمل الطاولات الدوارة، والقلب المنزلق، والرافعات تحت قوة تثبيت هائلة ودرجات حرارة عالية. وعلى مدى مئات الآلاف من الدورات، تتعرض هذه الأجزاء المتحركة للاحتكاك والتآكل. هذا التآكل يؤدي إلى انحراف التسامح. عندما تفقد المكونات الفولاذية تفاوتاتها الصارمة، يهرب البلاستيك من التجويف. يؤدي هذا إلى إنشاء فلاش على طول خط الفراق. يتطلب الفلاش الموجود على أحد مكونات السيارة تشذيبًا يدويًا، وهو ما يتعارض مع غرض العملية الآلية.
يتطلب التخفيف من هذه المخاطر مواصفات صارمة للمواد وصيانة استباقية. تحديد فولاذ الأداة عالي الصلابة لجميع المكونات المتحركة. قم بتطبيق طبقات تآكل متخصصة، مثل نيتريد التيتانيوم (TiN) أو الكربون الشبيه بالألماس (DLC)، على الأسطح المنزلقة. هذه الطلاءات تقلل الاحتكاك وتمنع التهيج. تكليف جداول الصيانة التنبؤية الصارمة. يجب على القائمين على القوالب فحص الأداة وتنظيفها وتشحيمها على فترات زمنية محددة مسبقًا. إن انتظار ظهور الفلاش قبل إجراء الصيانة يضمن توقف الإنتاج والأجزاء المرفوضة.
يتضمن جدول الصيانة الوقائية القياسي للأدوات متعددة الطلقات ما يلي:
الصعوبات المالية والفنية للنماذج أ يمثل قالب الحقن ثنائي اللون عائقًا كبيرًا. يمكن بسهولة إنشاء نماذج أولية للأجزاء التقليدية ذات اللقطة الواحدة باستخدام أدوات الألمنيوم الناعمة. تتطلب الأجزاء متعددة المواد آليات معقدة يكون تكرارها مكلفًا في بيئة النموذج الأولي. غالبًا ما يتجاوز بناء أداة الجسر ذات القدرات الدوارة ميزانية النماذج الأولية. وهذا يجبر الفرق الهندسية على الاعتماد بشكل كبير على البيانات النظرية قبل الالتزام بإنتاج الصلب.
إن استخدام تقنيات التحقق المتقدمة يسد هذه الفجوة. يعد برنامج محاكاة تدفق القالب الأداة الأكثر أهمية في هذه المرحلة. يستخدم المهندسون المحاكاة للتنبؤ بأنماط التعبئة ومعدلات القص والسلوك الحراري أثناء مرحلتي الحقن. تحدد المحاكاة مناطق الغسيل المحتملة ومواقع الغاز المحبوسة. استكمل هذا التحقق الرقمي بطباعة ثلاثية الأبعاد متعددة المواد. يمكن لطابعات PolyJet الحديثة محاكاة مقاييس التحمل والألوان المختلفة في طبعة واحدة. يتيح ذلك إجراء اختبار أولي للملاءمة والوظيفة، وتقييم مريح، وفحص التغليف قبل قطع أدوات الفولاذ الباهظة الثمن.
إن تحليل علاوة التكلفة المقدمة هو الخطوة الأولى في التبرير المالي. تحمل الأدوات المتخصصة متعددة المواد بشكل عام زيادة كبيرة في التكلفة مقارنةً بالقوالب القياسية ذات اللقطة الواحدة. إن تعقيد الآليات الدوارة، وأنظمة التشغيل الساخن الإضافية، وعمليات الإغلاق الدقيقة هي التي تؤدي إلى هذه التكلفة. علاوة على ذلك، يجب عليك الشراكة مع القوالب المجهزة بآلات متعددة البراميل. هذه الآلات كثيفة رأس المال، والتي غالبا ما تترجم إلى ارتفاع معدلات الصحافة بالساعة. يمكن أن يكون CapEx الأولي مخيفًا لفرق المشتريات المعتادة على عروض أسعار القوالب القياسية.
يكشف حساب مدخرات OpEx على المدى الطويل عن القيمة الحقيقية للعملية. يتم إنشاء عائد الاستثمار بالكامل على أرضية التجميع. يمكنك التخلص من العمالة المباشرة المرتبطة باللصق أو اللحام الصوتي أو التجميع اليدوي. يمكنك خفض معدلات الخردة لأن العملية الآلية تزيل الخطأ البشري. يمكنك دمج سلاسل التوريد من خلال تلقي مكون نهائي متعدد المواد من بائع واحد. يعني عدم وجود تجميع ثانوي أي صيانة على تركيبات التجميع أو آلات اللحام بالموجات فوق الصوتية أو روبوتات توزيع المواد اللاصقة. بالنسبة لبرامج السيارات ذات الحجم الكبير، فإن مدخرات OpEx تتفوق بسرعة على قسط CapEx الأولي.
يحدد تقييم الحدود المادية لتجويف القالب قابلية التوسع على المدى الطويل. تتطلب القوالب متعددة المواد مساحة مادية أكبر بكثير من القوالب القياسية. يحدد حجم أسطوانة الماكينة وتباعد شريط الربط عدد التجاويف التي يمكن وضعها داخل المكبس. كما أن حجم وحدات الحقن المزدوج يحد من توفر الماكينة. يجب على المهندسين موازنة التجويف المطلوب مع القيود المادية لمعدات القولبة المتاحة. قد يؤدي دفع التجويف عاليًا جدًا إلى إجبار الأداة على الضغط الضخم والمتخصص الذي يحد من مرونة الإنتاج.
ويضمن تقييم مرونة التصميم بقاء الأداة قابلة للتطبيق طوال دورة حياة السيارة. تتغير تصاميم السيارات بشكل متكرر. تعمل عمليات شد الوجه البسيطة في منتصف الدورة على تغيير هندسة الحواف والأقراص والعدسات. صمم القالب لاستيعاب هذه التغييرات دون الحاجة إلى قاعدة قالب جديدة تمامًا. استخدم إدخالات فولاذية قابلة للتبديل في المناطق المعرضة لتحديثات التصميم. يتيح لك هذا النهج المعياري تحديث الميزات الجمالية للجزء مع الحفاظ على آلية الدوران الأساسية ونظام التشغيل. تعمل أداة التدقيق المستقبلي على زيادة العائد على استثمار رأس المال الأولي.
لتنفيذ استراتيجية تصنيع مواد متعددة بنجاح وتخفيف مخاطر الأدوات، قم بتنفيذ الخطوات العملية التالية:
ج: يقوم القالب ثنائي اللقطة بتنفيذ حقن المواد في دورة آلة واحدة باستخدام آلية دوارة أو آلية خلفية مركزية متخصصة. تظل الركيزة الأساسية ساخنة، مما يضمن التصاق كيميائي فائق. يتطلب الإفراط في القولبة عادةً نقل جزء أساسي مبرد إلى جهاز منفصل تمامًا للحقن الثاني. يؤدي هذا إلى زيادة وقت الدورة ويؤدي إلى مخاطر التلوث المحمول بالهواء.
ج: نعم. تتطلب العملية آلة مجهزة باثنين أو أكثر من براميل الحقن المستقلة. كما يتطلب أيضًا ميكانيكا أسطوانة متخصصة. أنت بحاجة إلى طاولة دوارة مدفوعة مؤازرة أو أنظمة سحب أساسية هيدروليكية معقدة لفهرسة القالب بين مرحلتي الحقن الأولى والثانية بدقة.
ج: يعتمد الالتصاق على اختيار بوليمرات متوافقة كيميائيًا تندمج عند واجهة الذوبان. إذا كان التوافق الكيميائي منخفضًا، فيجب على المهندسين تصميم تشابكات ميكانيكية في الركيزة الأولية. ميزات مثل القطع السفلية أو المتوافقة أو الثقوب التي تلتقط المادة الثانوية فعليًا وتمنع التصفيح.
ج: تشمل العيوب الشائعة الغسل، حيث تذوب الطلقة الثانية وتزيح الطلقة الأولى. يحدث الوميض عند حدود المادة بسبب عدم كفاية عمليات الإغلاق. يحدث التصفيح بسبب سوء الالتصاق الكيميائي. تنتج الطلقات القصيرة من الغاز المحبوس في تجاويف ثانوية معقدة تفتقر إلى التهوية المناسبة.
ج: بشكل عام، لا. لا يمكن للآلات القياسية أحادية البرميل حقن مادتين مختلفتين في وقت واحد أو بالتتابع دون تدخل يدوي. تقوم بعض شركات القوالب بتعديل الماكينات القياسية بوحدات حقن ثانوية مثبتة بمسامير وألواح دوارة مساعدة. ومع ذلك، فإن هذا الإعداد أقل كفاءة ويصعب التحكم فيه من المكبس المخصص متعدد الأسطوانات.
ج: تستخدم المصابيح الأمامية للسيارات عادةً مادة البولي كربونات الضوئية (PC) أو بولي ميثيل ميثاكريلات (PMMA) للعدسات الشفافة. يتم استخدام هذه القوالب جنبًا إلى جنب مع مزيج من أجهزة الكمبيوتر الشخصية غير الشفافة والمثبتة بالحرارة أو أجهزة الكمبيوتر الشخصية/ABS للمبيتات الهيكلية والإطارات. يضمن هذا المزيج محاذاة بصرية دقيقة ويتحمل درجات حرارة التشغيل العالية.