Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-20 Origen: Sitio

Las parrillas automotrices son componentes estructuralmente complejos, altamente visibles, que definen la estética frontal de un vehículo y gestionan el flujo de aire crítico. Un único defecto superficial da como resultado una pieza rechazada. La fabricación de estas piezas grandes e intrincadas requiere equilibrar la perfección estética con la integridad estructural y tiempos de ciclo agresivos. Un diseño deficiente del molde provoca deformaciones, líneas de soldadura visibles, marcas de hundimiento, disparos cortos y altas tasas de desperdicio, lo que destruye los márgenes de producción.
La optimización de un molde de inyección de parrilla de automóvil requiere ir más allá de los principios básicos de herramientas. Esta guía detalla los marcos de diseño avanzados, las estrategias de activación, las técnicas de gestión térmica y las metodologías de prevención de defectos necesarias para evaluar, diseñar y adquirir herramientas de alto rendimiento para componentes exteriores de automóviles.
Establecer requisitos básicos para rejillas de automóviles requiere una comprensión profunda del comportamiento de los polímeros y el ensamblaje mecánico. Estos componentes exigen una estabilidad dimensional absoluta. Deben integrarse al ras con la fascia, los faros y las líneas del capó adyacentes. Cualquier desviación en la contracción o deformación crea espacios desiguales en los paneles que fallan inmediatamente en el control de calidad. También es obligatoria una alta resistencia al impacto. La parrilla sirve como primer punto de contacto para los escombros del camino y las colisiones menores. Las herramientas deben facilitar una orientación molecular óptima durante la fase de inyección para maximizar la integridad estructural del polímero, especialmente cuando se moldean polipropileno modificado por impacto o mezclas de PC/ABS.
Los requisitos de superficie de Clase A dictan una política de tolerancia cero para los defectos cosméticos. Los componentes exteriores del vehículo se someten a rigurosas inspecciones visuales bajo túneles de iluminación de cebra especializados en la línea de montaje. Las marcas de flujo, las marcas de hundimiento, el sonrojo y los destellos son causas inmediatas de rechazo. Lograr este acabado impecable requiere un control preciso sobre la presión de la cavidad, la temperatura del molde y la ventilación. La propia superficie de acero debe pulirse según el estándar SPI A-1 o A-2. Cualquier imperfección microscópica en el acero para herramientas se transfiere directamente al plástico moldeado, arruinando la estética.
Los diseños de vehículos modernos introducen complejidades extremas en cuanto a herramientas. Las nervaduras profundas, las intrincadas mallas alveolares y las carcasas de obturador de rejilla activa (AGS) integradas crean caminos de flujo tortuosos para el plástico fundido. Estas geometrías complejas aumentan el riesgo de trampas de aire y disparos cortos. También complican el proceso de expulsión. Quitar una estructura de panal de embutición profunda del molde sin causar marcas de arrastre o deformación de la pieza requiere ángulos de inclinación exactos y sistemas de expulsión altamente equilibrados. No se puede forzar una parte a salir del núcleo; La mecánica de expulsión debe estar perfectamente distribuida.
Mantener tolerancias estrictas en una superficie enorme es la prueba definitiva para un molde de parrilla de automóvil. Una parrilla delantera suele abarcar todo el ancho de un vehículo, superando en ocasiones los 1,5 metros. Los polímeros se encogen naturalmente a medida que se enfrían. Gestionar esta contracción en una superficie grande y curva requiere un mapeo térmico avanzado. Si el centro de la rejilla se enfría a un ritmo diferente al de los bordes exteriores, la pieza se deformará. Esta inestabilidad dimensional arruina el ajuste y el acabado, imposibilitando el montaje.
| Tipo de defecto | Causa raíz común en moldes de rejilla | Optimización de herramientas en el taller |
|---|---|---|
| Líneas de soldadura | Frentes de fusión en colisión de múltiples puertas simultáneas. | Implemente la compuerta secuencial de válvulas para conectar en cascada el frente de flujo. |
| Marcas de fregadero | Masa excesiva en las intersecciones de nervaduras o protuberancias. | Mantenga el espesor de las nervaduras entre el 50 y el 60 % de la pared nominal. Saque el núcleo de las secciones gruesas. |
| Deformación | Velocidades de enfriamiento desiguales en grandes áreas de superficie que causan tensión interna. | Utilice canales de enfriamiento conformes en geometrías complejas para equilibrar Delta T. |
| Tiros cortos | Ventilación inadecuada en mallas alveolares profundas o presión de inyección insuficiente. | Agregue ventilación perimetral y con pasador eyector; optimizar los perfiles de presión del paquete. |
| Marcas de arrastre | Ángulos de tiro insuficientes en nervaduras profundas o superficies texturizadas. | Aumente el ángulo de inclinación a un mínimo de 1,5°, añadiendo 1° por cada 0,025 mm de profundidad de textura. |
Dominar el grosor de las paredes, las nervaduras y las proporciones de las protuberancias es la base de un molde de rejilla frontal de alta calidad. Las secciones gruesas se enfrían más lentamente que las delgadas. Este enfriamiento diferencial empuja el material hacia adentro, creando marcas de hundimiento visibles en la cara opuesta. Para evitar esto en superficies de Clase A, los ingenieros siguen una estricta regla general. El espesor de las nervaduras nunca debe exceder del 50 al 60 por ciento del espesor nominal de la pared contigua. Por ejemplo, si la fascia principal de la parrilla tiene una pared nominal de 3,0 mm, la base de cualquier nervadura de soporte no debe exceder de 1,5 mm a 1,8 mm. Esta relación proporciona el soporte estructural necesario al tiempo que mitiga la contracción localizada.
El diseño del saliente de montaje requiere un escrutinio similar. Los salientes son esenciales para fijar la parrilla al bastidor del vehículo. Sin embargo, un jefe grueso e independiente provoca una enorme marca de hundimiento. Debes utilizar refuerzos. Los refuerzos proporcionan rigidez estructural y distribuyen cargas mecánicas sin agregar masa excesiva. Al diseñar secciones gruesas que no se pueden evitar, los ingenieros deben extraerles el núcleo. La perforación elimina material innecesario del lado oculto de la pieza. Esto mantiene la resistencia al impacto de la rejilla al tiempo que garantiza un enfriamiento uniforme y previene defectos en la superficie.
Los ángulos de salida y la ubicación de la línea de separación dictan el éxito de cualquier molde para molduras exteriores de automóviles. La línea de separación es donde se unen las dos mitades del molde. Debe optimizar esta ubicación para ocultar posibles destellos en bordes no visibles. Las rejillas modernas presentan complejos contornos en 3D. La línea divisoria debe seguir estos contornos con precisión. Las líneas de separación escalonadas o curvas requieren un mecanizado CNC de 5 ejes de alta precisión para garantizar un cierre perfecto. Incluso un espacio microscópico de 0,02 mm permitirá que se escape el plástico presurizado, creando destellos que requieren recorte manual.
Es obligatorio aumentar los ángulos de inclinación para componentes exteriores grandes. El borrador permite que la pieza se suelte de la cavidad del molde sin fricción. Para superficies lisas, lo estándar es una inclinación mínima de 1,5 a 2 grados. Sin embargo, las parrillas de los automóviles suelen presentar superficies texturizadas o embutidos profundos. Estos requieren ángulos de inclinación agresivos, que a menudo superan los 3 grados. Una pauta general de ingeniería añade 1 grado de inclinación por cada 0,025 mm de profundidad de textura de la superficie. No proporcionar un tiro adecuado produce raspaduras, marcas de arrastre y daños estéticos graves durante la expulsión.
La gestión de socavados requiere un diseño estratégico para la fabricabilidad (DFM). Las rejillas de los automóviles dependen de docenas de broches y clips de montaje para su montaje. Estas características crean socavaduras que impiden que la pieza salga directamente del molde. La solución más sólida es aprovechar los cierres, también conocidos como núcleos de paso. Los cierres utilizan geometrías de acero entrelazadas entre la cavidad y el núcleo para formar el corte. Esto elimina la necesidad de piezas móviles. Reduce drásticamente la complejidad de la herramienta, reduce los requisitos de mantenimiento y extiende la vida útil del molde.
Cuando los cierres no son geométricamente posibles, los ingenieros deben utilizar elevadores o controles deslizantes. Los elevadores en ángulo se mueven diagonalmente durante la expulsión para liberar los cortes internos. Los controles deslizantes hidráulicos alejan los núcleos de acero del exterior de la pieza antes de que se abra el molde. Los controles deslizantes son muy efectivos pero añaden una complejidad mecánica significativa. Requieren sincronización precisa, circuitos de refrigeración dedicados y lubricación constante. Analizar las compensaciones mecánicas entre elevadores y controles deslizantes es fundamental. Debe equilibrar los costos iniciales de herramientas con los requisitos de mantenimiento a largo plazo en la planta de producción.
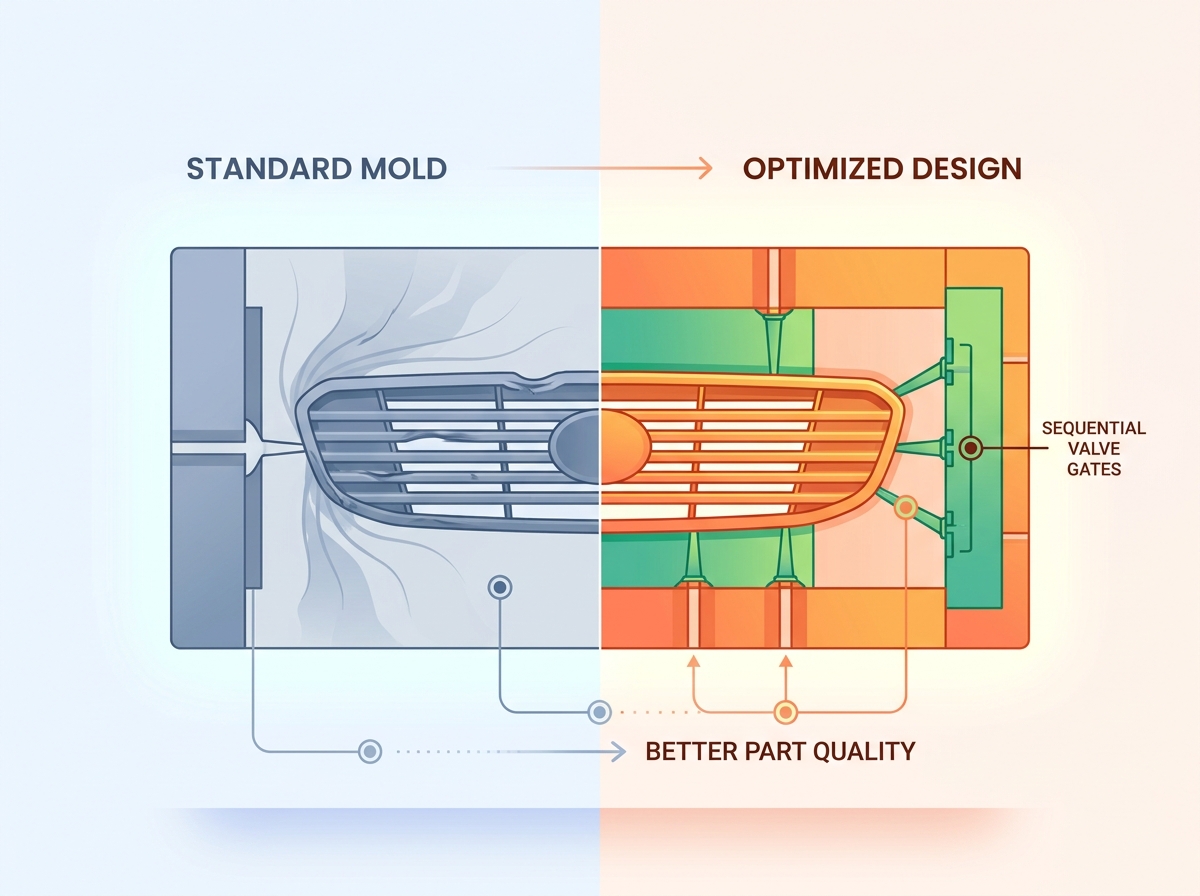
Los sistemas de canal caliente estándar fallan al moldear rejillas de automóviles grandes. Un sistema estándar abre todas las puertas simultáneamente. Esto inyecta plástico fundido en la cavidad desde múltiples ubicaciones a la vez. A medida que estos frentes de fusión separados se expanden, eventualmente chocan. El punto de colisión forma una línea de soldadura. En una superficie Clase A, una línea de soldadura es un defecto crítico. Altera el acabado visual y crea una debilidad estructural localizada. Para piezas expuestas a altos impactos y vibraciones, estos puntos débiles son inaceptables.
La eliminación de estos defectos requiere un molde de compuerta de válvula secuencial. Este sistema avanzado utiliza pasadores neumáticos o hidráulicos para controlar el flujo de plástico en cada puerta individual. En lugar de abrir todas las puertas a la vez, el sistema las abre en una secuencia programada. El proceso comienza en una puerta central primaria. A medida que el frente de fusión fluye a través de una compuerta secundaria, el pasador de válvula específico se retrae, agregando plástico fresco al frente de flujo en movimiento. Esta técnica de moldeado en cascada evita que los frentes de fusión choquen frontalmente. Empuja líneas de soldadura potenciales a áreas ocultas y no críticas o las elimina por completo.
La gestión de la caída de presión es fundamental al diseñar un molde de inyección para parrillas de automóviles. El plástico debe recorrer largas distancias a través de la cavidad del molde. A medida que fluye, pierde presión y temperatura. Si la presión cae demasiado, los extremos de la rejilla sufrirán un embalaje insuficiente, lo que provocará marcas de hundimiento y variaciones dimensionales. Los ingenieros deben dimensionar con precisión los canales de rodadura y las caídas de compuertas. Equilibrar el flujo garantiza una presión uniforme en la cavidad. Esto evita el sobreempaquetado cerca de los puntos de inyección y garantiza una densidad adecuada del material en los bordes más alejados de la pieza.
La ventilación estratégica no es negociable para mallas de rejilla complejas. A medida que el plástico fundido llena el molde, desplaza el aire dentro de la cavidad. Si este aire no puede escapar, se comprime. El aire comprimido se sobrecalienta, provocando quemaduras de diésel que queman el plástico y dañan el acero de la herramienta. El gas atrapado también provoca disparos cortos y huecos internos. Las intrincadas secciones en forma de panal son famosas por atrapar aire. Los ingenieros deben implementar una ventilación perimetral integral a lo largo de la línea de separación. Las profundidades de ventilación suelen oscilar entre 0,015 mm y 0,02 mm en el caso del polipropileno para permitir que el gas escape sin que el plástico se desintegre. Además, se requiere ventilación con pasador eyector en los bolsillos profundos. El pulido de superficies microscópicas en pasadores eyectores específicos permite que el gas escape mientras se mantiene el plástico contenido.
| Sistema de compuerta | Control de flujo de fusión | Riesgo de línea de soldadura | Mejor aplicación |
|---|---|---|---|
| Corredor frío | Ninguno. Depende completamente de la presión de inyección de la máquina. | Extremadamente alto. Múltiples puntos de colisión. | Pequeños soportes estructurales ocultos. No apto para rejillas. |
| Canal caliente estándar | Llenado simultáneo desde todas las compuertas. | Alto. Los frentes de fusión chocan entre las puertas. | Piezas de tamaño mediano donde se pueden ocultar las líneas de soldadura. |
| Compuerta de válvula secuencial | Apertura precisa en cascada de pines individuales. | De cero a mínimo. El frente de flujo es continuo. | Grandes paneles exteriores Clase A, parrillas delanteras, parachoques. |
El enfriamiento ineficiente dicta la rentabilidad de un programa de moldeo por inyección. El tiempo de enfriamiento representa el componente más grande del ciclo de moldeo y a menudo representa del 60 al 70 por ciento del tiempo total. El enfriamiento lento destruye el rendimiento de la producción. Más importante aún, el enfriamiento ineficiente es el principal culpable de la contracción y deformación diferenciales. Si la enorme parrilla de un automóvil se enfría de manera desigual, se acumulan tensiones internas dentro de la matriz polimérica. Una vez expulsada la pieza, estas tensiones se liberan, lo que hace que la rejilla se tuerza y se deforme fuera de tolerancia.
Los canales de enfriamiento conformados brindan una gran ventaja sobre los sistemas de deflectores tradicionales. El enfriamiento tradicional se basa en líneas de agua rectas perforadas a través del bloque de acero. Estas líneas rectas no pueden llegar a los pasadores centrales profundos ni seguir los contornos curvos de una parrilla moderna. Los deflectores y burbujeadores intentan empujar el agua hacia estas áreas de difícil acceso, pero adolecen de bajos caudales y mala transferencia térmica. El resultado son puntos calientes dentro de la herramienta que extienden los tiempos de ciclo y causan deformaciones localizadas.
El enfriamiento conformado resuelve este problema mediante el uso de inserciones metálicas impresas en 3D, generalmente fabricadas mediante sinterización directa por láser de metales (DMLS). Estas inserciones cuentan con canales de refrigeración internos que imitan perfectamente el contorno exacto de la geometría de la parrilla. El agua fluye en todos los puntos a la misma distancia de la superficie de la moldura. Esta tecnología llega profundamente a áreas de malla complejas y a pasadores de núcleo aislados. El retorno de la inversión para el enfriamiento conformado es sustancial. Reduce drásticamente los tiempos de ciclo al extraer calor de manera más rápida y eficiente.
La mitigación de la deformación depende completamente de una distribución uniforme de la temperatura. Es obligatoria una extracción térmica equilibrada en la mitad de la cavidad y del núcleo. Si el lado de la cavidad se calienta más que el lado del núcleo, la pieza se deformará hacia la superficie más caliente al ser expulsada. El mapeo térmico avanzado garantiza que los caudales y temperaturas del refrigerante se optimicen para cada zona del molde. Este enfriamiento uniforme garantiza que el polímero se contraiga uniformemente en todas las direcciones. Fija la integridad estructural de la pieza y mantiene las tolerancias de ensamblaje críticas requeridas para la fabricación de automóviles.
La validación inicial de CAD y CAE separa los programas de herramientas exitosos de los costosos fracasos. El análisis de flujo de molde es un paso obligatorio antes de cortar cualquier acero. La simulación del proceso de inyección permite a los ingenieros visualizar el comportamiento exacto del plástico fundido dentro de la cavidad. Esta simulación identifica posibles trampas de aire, predice las ubicaciones de las líneas de soldadura y resalta áreas propensas a un alto estrés cortante. Permite al equipo de ingeniería optimizar las ubicaciones de las compuertas, ajustar los diámetros de los canales y determinar la fuerza de sujeción precisa necesaria para mantener el molde cerrado durante la inyección.
La reología específica de la resina juega un papel importante en el diseño de herramientas. Las diferentes mezclas de polímeros se comportan de manera diferente bajo calor y presión. Un polipropileno (PP) de alto flujo llenará un molde mucho más fácilmente que una mezcla viscosa de PC/ABS o ASA. Las herramientas CAE analizan los datos reológicos específicos de la resina elegida. Estos datos ayudan a los ingenieros a aplicar una orientación precisa al CAD del molde. La resistencia al viento es el escalamiento intencional de la cavidad del molde para compensar la contracción del polímero. La aplicación de la compensación de contracción correcta garantiza que la rejilla moldeada final cumpla con las especificaciones dimensionales exactas.
Se requiere un análisis estructural para calcular las fuerzas de eyección. Las parrillas de los automóviles tienen superficies enormes. A medida que el plástico se enfría y se encoge, agarra firmemente la mitad central del molde. También se forma un vacío entre el plástico y el acero pulido. Superar esta fricción y este vacío requiere una fuerza inmensa. La simulación verifica que la ubicación, el tamaño y el área de la superficie del pasador expulsor son suficientes para empujar la pieza fuera del núcleo sin causar deformación, blanqueamiento por tensión o marcas de empuje del pasador en la superficie Clase A. Debe asegurarse de que el sistema de expulsión esté perfectamente equilibrado en toda la geometría.
La evaluación de las calidades del acero es una decisión financiera y de ingeniería crítica. La elección del acero para herramientas dicta la vida útil del molde, el programa de mantenimiento y la capacidad de mantener tolerancias estrictas durante cientos de miles de ciclos. El acero P20 estándar es un material preendurecido adecuado para volúmenes de producción más bajos o resinas menos abrasivas. Es más fácil de mecanizar, lo que reduce los costos iniciales de herramientas. Sin embargo, el P20 carece de la durabilidad necesaria para la producción de automóviles en gran volumen y eventualmente mostrará desgaste en las líneas de separación y cierres.
El acero para herramientas endurecido H13 es el estándar de la industria para moldes de rejilla de gran volumen. H13 ofrece dureza y resistencia excepcionales a la fatiga térmica, generalmente endurecido a HRC 48-52. Resiste los constantes ciclos de calentamiento y enfriamiento sin agrietarse. Para programas que utilizan resinas abrasivas rellenas de vidrio o polímeros que producen desgasificación corrosiva, se requiere acero inoxidable de primera calidad, como 420SS. El acero inoxidable evita la degradación de la cavidad y mantiene su acabado pulido por mucho más tiempo que los aceros al carbono estándar.
| del grado de acero (HRC) | Dureza | Características principales | Aplicación ideal del molde de rejilla |
|---|---|---|---|
| P20 | 28 - 32 | Preendurecido, fácil de mecanizar, menor coste. | Prototipos de bajo volumen o respaldo estructural no visible. |
| H13 | 48 - 52 | Alta tenacidad, excelente resistencia a la fatiga térmica. | Núcleos y cavidades de producción de alto volumen. |
| 420SS | 48 - 52 | Resistente a la corrosión, mantiene un alto brillo. | Moldeo con resinas corrosivas (PVC) o que requieran acabado SPI A-1. |
Los tratamientos superficiales y el pulido elevan la calidad de la pieza final. Es obligatorio alcanzar acabados SPI A-1 o A-2 para rejillas que serán cromadas o pintadas con acabados de alto brillo. Este nivel de pulido requiere pulido con diamante y agrega mucho tiempo a la construcción de la herramienta. Además, se aplican recubrimientos especializados a componentes móviles de alto desgaste. Los recubrimientos de nitruro de titanio (TiN) o carbono tipo diamante (DLC) se aplican con frecuencia a elevadores, deslizadores y pasadores guía. Estos recubrimientos reducen la fricción, previenen la irritación y garantizan un funcionamiento mecánico suave durante la vida útil de la herramienta.
Ejecute los siguientes pasos para garantizar que su próximo programa de herramientas entregue piezas impecables a tiempo:
R: Un molde de compuerta de válvula secuencial es la estrategia óptima. Utiliza pines programables para abrir puertas en una secuencia de cascada específica. Esto controla los frentes de flujo de fusión, equilibra la presión de la cavidad y elimina por completo las líneas de soldadura cosméticas en superficies Clase A altamente visibles.
R: Las marcas de hundimiento se evitan manteniendo un espesor de pared uniforme. Los ingenieros deben mantener el espesor de las nervaduras y salientes entre el 50 y el 60 % del espesor de la pared nominal contigua. La utilización de refuerzos adecuados para el soporte estructural en lugar de masas sólidas y gruesas evita la contracción localizada durante la fase de enfriamiento.
R: El enfriamiento conformado utiliza canales impresos en 3D que siguen los contornos exactos de la pieza. Alcanza geometrías complejas y núcleos profundos que la perforación en línea recta tradicional no puede alcanzar. Esto reduce significativamente los tiempos de ciclo y evita la deformación causada por una extracción térmica desigual.
R: Se requiere una inclinación mínima de 1,5 a 2 grados para superficies lisas. Para rejillas texturizadas, debe agregar 1 grado adicional de inclinación por cada 0,025 mm de profundidad de textura de la superficie para evitar raspaduras y marcas de arrastre durante la expulsión.
R: El enfoque DFM preferido utiliza cierres (núcleos pasantes) para formar socavaduras sin partes móviles. Cuando los cierres no son geométricamente viables, se implementan elevadores en ángulo de precisión o deslizadores hidráulicos para liberar los cortes antes de la expulsión de la pieza.
R: El acero para herramientas endurecido H13 es el estándar para la producción de gran volumen debido a su tenacidad y resistencia a la fatiga térmica. Para resinas abrasivas o desgasificación corrosiva, se utiliza acero inoxidable 420 de primera calidad para mantener la integridad de la cavidad y el pulido de alto brillo.