المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-10-20 الأصل: موقع

تعتبر شبكات السيارات عبارة عن مكونات مرئية للغاية ومعقدة من الناحية الهيكلية تحدد جماليات الواجهة الأمامية للمركبة وتدير تدفق الهواء الحرج. يؤدي عيب سطحي واحد إلى جزء مرفوض. يتطلب تصنيع هذه الأجزاء الكبيرة والمعقدة تحقيق التوازن بين الكمال الجمالي والسلامة الهيكلية وأوقات الدورات القوية. يؤدي التصميم السيئ للقالب إلى حدوث التواءات، وخطوط لحام مرئية، وعلامات غرق، ولقطات قصيرة، ومعدلات خردة عالية، مما يؤدي إلى تدمير هوامش الإنتاج.
يتطلب تحسين قالب حقن شبكة السيارة تجاوز مبادئ الأدوات الأساسية. يعرض هذا الدليل تفاصيل أطر التصميم المتقدمة، واستراتيجيات البوابات، وتقنيات الإدارة الحرارية، ومنهجيات منع العيوب المطلوبة لتقييم وتصميم وشراء الأدوات عالية الإنتاجية للمكونات الخارجية للسيارات.
يتطلب تحديد المتطلبات الأساسية لشبكات السيارات فهمًا عميقًا لسلوك البوليمر والتجميع الميكانيكي. تتطلب هذه المكونات استقرار الأبعاد المطلق. يجب أن تتكامل مع الواجهة المجاورة والمصابيح الأمامية وخطوط غطاء المحرك. يؤدي أي انحراف في الانكماش أو التواء إلى خلق فجوات غير متساوية في اللوحة مما يؤدي إلى فشل مراقبة الجودة على الفور. المقاومة العالية للصدمات إلزامية أيضًا. تعمل الشبكة كنقطة اتصال أولى لحطام الطريق والاصطدامات البسيطة. يجب أن تسهل الأدوات التوجيه الجزيئي الأمثل أثناء مرحلة الحقن لتحقيق أقصى قدر من السلامة الهيكلية للبوليمر، خاصة عند قولبة مادة البولي بروبيلين المعدلة بالتأثير أو مزيج PC/ABS.
تملي متطلبات السطح من الفئة A سياسة عدم التسامح مطلقًا مع العيوب التجميلية. تخضع المكونات الخارجية للمركبة لفحوصات بصرية صارمة تحت أنفاق الإضاءة المخططة المتخصصة على خط التجميع. تعتبر علامات التدفق وعلامات الحوض واحمرار الوجه والوميض من الأسباب المباشرة للرفض. يتطلب تحقيق هذه النهاية الخالية من العيوب تحكمًا دقيقًا في ضغط التجويف ودرجة حرارة العفن والتهوية. يجب أن يكون السطح الفولاذي مصقولًا وفقًا لمعايير SPI A-1 أو A-2. أي عيب مجهري في فولاذ الأداة ينتقل مباشرة إلى البلاستيك المصبوب، مما يدمر المظهر الجمالي.
تقدم تصميمات المركبات الحديثة تعقيدات شديدة في الأدوات. تعمل الأضلاع العميقة والشبكات المعقدة على شكل قرص العسل وأغطية مصراع الشبكة النشطة المدمجة (AGS) على إنشاء مسارات تدفق متعرجة للبلاستيك المنصهر. تزيد هذه الأشكال الهندسية المعقدة من خطر الفخاخ الجوية والطلقات القصيرة. كما أنها تعقد عملية القذف. تتطلب إزالة هيكل قرص العسل ذو السحب العميق من القالب دون التسبب في علامات السحب أو تشوه الأجزاء زوايا سحب دقيقة وأنظمة طرد متوازنة للغاية. لا يمكنك إخراج جزء من القلب بالقوة؛ يجب أن يتم توزيع آليات الطرد بشكل مثالي.
يعد الحفاظ على التفاوتات الصارمة عبر مساحة سطحية ضخمة هو الاختبار النهائي لقالب شبكة السيارات. غالبًا ما تمتد الشبكة الأمامية على كامل عرض السيارة، وقد تتجاوز في بعض الأحيان 1.5 متر. تتقلص البوليمرات بشكل طبيعي عندما تبرد. تتطلب إدارة هذا الانكماش على سطح منحني كبير رسم خرائط حرارية متقدمة. إذا برد مركز الشبكة بمعدل مختلف عن الحواف الخارجية، فسوف يلتوي الجزء. يؤدي عدم الاستقرار في الأبعاد إلى تدمير الملاءمة واللمسة النهائية، مما يجعل التجميع مستحيلاً.
| نوع العيب | هو السبب الجذري الشائع في | تحسين أدوات الأرضيات في قوالب الشبكة |
|---|---|---|
| خطوط اللحام | اصطدام جبهات الذوبان من بوابات متعددة في وقت واحد. | قم بتنفيذ بوابة صمام تسلسلية لتسلسل التدفق الأمامي. |
| علامات بالوعة | كتلة زائدة عند تقاطعات الضلع أو الرئيس. | الحفاظ على سمك الضلع بنسبة 50-60% من الجدار الاسمي. قلب المقاطع السميكة. |
| صفحة الحرب | معدلات التبريد غير المتساوية عبر المساحات السطحية الكبيرة تسبب إجهادًا داخليًا. | استخدم قنوات التبريد المتوافقة في الأشكال الهندسية المعقدة لموازنة Delta T. |
| لقطات قصيرة | عدم كفاية التهوية في شبكات قرص العسل العميقة أو ضغط الحقن غير الكافي. | إضافة محيط وتنفيس دبوس القاذف؛ تحسين ملفات تعريف ضغط العبوة. |
| علامات السحب | زوايا مسودة غير كافية على الأضلاع العميقة أو الأسطح المنسوجة. | قم بزيادة المسودة إلى الحد الأدنى 1.5 درجة، مع إضافة 1 درجة لكل 0.025 مم من عمق النسيج. |
إن إتقان سُمك الجدار والأضلاع والنسب الرئيسية هو الأساس لقالب الشبكة الأمامية عالي الجودة. تبرد المقاطع السميكة بشكل أبطأ من المقاطع الرقيقة. يقوم هذا التبريد التفاضلي بسحب المواد إلى الداخل، مما يؤدي إلى ظهور علامات غرق مرئية على الوجه المقابل. ولمنع حدوث ذلك على أسطح الفئة A، يتبع المهندسون قواعد صارمة. يجب ألا يتجاوز سمك الضلع أبدًا 50 إلى 60 بالمائة من سمك الجدار الاسمي المجاور. على سبيل المثال، إذا كانت الواجهة الرئيسية للشبكة تحتوي على جدار اسمي يبلغ 3.0 مم، فيجب ألا تتجاوز قاعدة أي ضلع داعم 1.5 مم إلى 1.8 مم. توفر هذه النسبة الدعم الهيكلي اللازم مع تخفيف الانكماش الموضعي.
يتطلب تصميم رئيس التثبيت تدقيقًا مماثلاً. الرؤساء ضروريون لربط الشبكة بإطار السيارة. ومع ذلك، فإن الرئيس السميك والمستقل يسبب علامة بالوعة ضخمة. يجب عليك استخدام المجمعات. توفر ألواح التقوية الصلابة الهيكلية وتوزع الأحمال الميكانيكية دون إضافة كتلة زائدة. عند تصميم المقاطع السميكة التي لا يمكن تجنبها، يجب على المهندسين أن يقوموا بإخراجها. يؤدي الحفر إلى إزالة المواد غير الضرورية من الجانب المخفي للجزء. ويحافظ هذا على مقاومة الشبكة للصدمات مع ضمان التبريد الموحد ومنع عيوب السطح.
تملي زوايا المسودة ووضع خط الفراق نجاح أي قالب تقليم خارجي للسيارة. خط الفراق هو المكان الذي يلتقي فيه نصفي القالب. يجب عليك تحسين هذا الموضع لإخفاء الفلاش المحتمل على الحواف غير المرئية. تتميز الشبكات الحديثة بخطوط ثلاثية الأبعاد معقدة. يجب أن يتبع خط الفراق هذه الخطوط بدقة. تتطلب خطوط الفراق المتدرجة أو المنحنية معالجة CNC ذات 5 محاور عالية الدقة لضمان الإغلاق المثالي. حتى وجود فجوة مجهرية تبلغ 0.02 مم ستسمح للبلاستيك المضغوط بالهروب، مما يؤدي إلى إنشاء وميض يتطلب تشذيبًا يدويًا.
تعتبر زوايا السحب المتزايدة إلزامية للمكونات الخارجية الكبيرة. يسمح المسودة للجزء بالتحرر من تجويف القالب دون احتكاك. بالنسبة للأسطح الملساء، يكون الحد الأدنى من الغاطس هو 1.5 إلى 2 درجة بشكل قياسي. ومع ذلك، غالبًا ما تتميز شبكات السيارات بأسطح مزخرفة أو سحوبات عميقة. تتطلب هذه زوايا مسودة عدوانية، غالبًا ما تتجاوز 3 درجات. يضيف المبدأ التوجيهي الهندسي العام درجة واحدة من المسودة لكل 0.025 مم من عمق نسيج السطح. يؤدي الفشل في تقديم مسودة كافية إلى حدوث جرجر وعلامات سحب وأضرار تجميلية شديدة أثناء الطرد.
تتطلب إدارة القطع السفلية تصميمًا استراتيجيًا للتصنيع (DFM). تعتمد شبكات السيارات على العشرات من أدوات التثبيت ومشابك التثبيت للتجميع. تعمل هذه الميزات على إنشاء قطع سفلية تمنع الجزء من الخروج مباشرة من القالب. الحل الأقوى هو الاستفادة من عمليات الإغلاق، والمعروفة أيضًا باسم نوى التمرير. تستخدم عمليات الإغلاق أشكالًا هندسية فولاذية متشابكة بين التجويف والقلب لتشكيل الجزء السفلي. هذا يلغي الحاجة إلى الأجزاء المتحركة. إنه يقلل بشكل كبير من تعقيد الأداة، ويقلل من متطلبات الصيانة، ويطيل عمر القالب.
عندما لا تكون عمليات الإغلاق ممكنة هندسيًا، يجب على المهندسين استخدام الرافعات أو المنزلقات. تتحرك الرافعات ذات الزاوية قطريًا أثناء القذف لتحرير الأجزاء السفلية الداخلية. تقوم المزلقات الهيدروليكية بسحب النوى الفولاذية بعيدًا عن الجزء الخارجي للجزء قبل فتح القالب. تعتبر أشرطة التمرير فعالة للغاية ولكنها تضيف تعقيدًا ميكانيكيًا كبيرًا. إنها تتطلب توقيتًا دقيقًا ودوائر تبريد مخصصة وتشحيمًا مستمرًا. يعد تحليل المفاضلات الميكانيكية بين الرافعات والمتزلجون أمرًا بالغ الأهمية. يجب عليك موازنة تكاليف الأدوات الأولية مع متطلبات الصيانة طويلة المدى على أرضية الإنتاج.
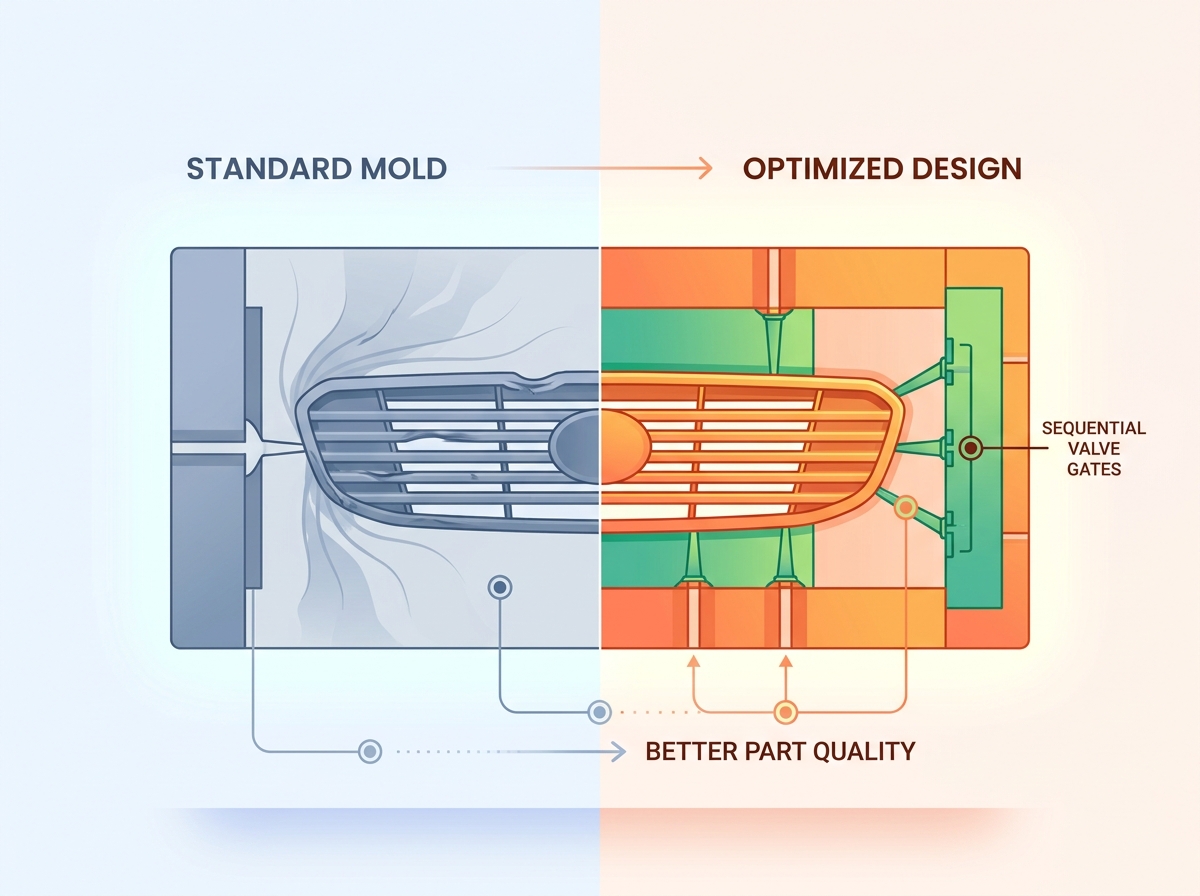
تفشل أنظمة العداء الساخن القياسية عند تشكيل شبكات السيارات الكبيرة. نظام قياسي يفتح جميع البوابات في وقت واحد. يؤدي هذا إلى حقن البلاستيك المنصهر في التجويف من مواقع متعددة في وقت واحد. ومع توسع هذه الجبهات المنصهرة المنفصلة، فإنها تتصادم في النهاية. تشكل نقطة الاصطدام خط لحام. على سطح الفئة A، يعد خط اللحام عيبًا خطيرًا. إنه يعطل اللمسة النهائية البصرية ويخلق ضعفًا هيكليًا موضعيًا. بالنسبة للأجزاء المعرضة لتأثيرات واهتزازات عالية، فإن نقاط الضعف هذه غير مقبولة.
يتطلب القضاء على هذه العيوب قالب بوابة صمام متسلسل. يستخدم هذا النظام المتقدم دبابيس هوائية أو هيدروليكية للتحكم في تدفق البلاستيك عند كل بوابة على حدة. فبدلاً من فتح جميع البوابات مرة واحدة، يفتحها النظام بتسلسل مبرمج. تبدأ العملية عند البوابة المركزية الأولية. عندما تتدفق واجهة الذوبان عبر بوابة ثانوية، يتراجع دبوس الصمام المحدد، مما يضيف بلاستيكًا جديدًا إلى واجهة التدفق المتحركة. تمنع تقنية التشكيل المتتالي هذه الجبهات المنصهرة من الاصطدام وجهاً لوجه. إنه يدفع خطوط اللحام المحتملة إلى المناطق المخفية وغير الحرجة أو يزيلها تمامًا.
تعد إدارة انخفاض الضغط أمرًا بالغ الأهمية عند تصميم قالب الحقن لشبكة السيارة. يجب أن ينتقل البلاستيك لمسافات طويلة عبر تجويف القالب. أثناء تدفقه، فإنه يفقد الضغط ودرجة الحرارة. إذا انخفض الضغط إلى مستوى منخفض للغاية، فإن أطراف الشبكة ستعاني من التعبئة السفلية، مما يؤدي إلى ظهور علامات غرق وتغيرات في الأبعاد. يجب على المهندسين تحديد حجم قنوات العداء وقطرات البوابة بدقة. موازنة التدفق تضمن ضغط تجويف موحد. وهذا يمنع التعبئة الزائدة بالقرب من نقاط الحقن ويضمن كثافة المواد الكافية عند الحواف الأبعد للجزء.
التنفيس الاستراتيجي غير قابل للتفاوض بالنسبة للشبكات المعقدة. عندما يملأ البلاستيك المنصهر القالب، فإنه يزيح الهواء داخل التجويف. وإذا لم يتمكن هذا الهواء من الهروب، فإنه يصبح مضغوطًا. يسخن الهواء المضغوط بشدة، مما يتسبب في حروق الديزل التي تؤدي إلى حرق البلاستيك وإتلاف فولاذ الأداة. كما يسبب الغاز المحبوس طلقات قصيرة وفراغات داخلية. تشتهر أقسام قرص العسل المعقدة بحبس الهواء. يجب على المهندسين تنفيذ تنفيس محيطي شامل على طول خط الفراق. تتراوح أعماق التنفيس عادةً من 0.015 مم إلى 0.02 مم للبولي بروبيلين للسماح للغاز بالهروب دون وميض البلاستيك. بالإضافة إلى ذلك، يلزم وجود فتحة تهوية للقاذف في الجيوب العميقة. إن طحن المسطحات المجهرية على دبابيس قاذفة محددة يسمح للغاز بالهروب مع الحفاظ على البلاستيك موجودًا.
| في نظام البوابات | للتحكم في تدفق الذوبان | لمخاطر خط اللحام | أفضل تطبيق |
|---|---|---|---|
| عداء بارد | لا أحد. يعتمد بشكل كامل على ضغط حقن الماكينة. | عالية للغاية. نقاط تصادم متعددة. | أقواس هيكلية صغيرة مخفية. غير مناسب للشبكات. |
| عداء ساخن قياسي | تعبئة متزامنة من جميع قطرات البوابة. | عالي. تصطدم الجبهات الذائبة بين البوابات. | الأجزاء متوسطة الحجم حيث يمكن إخفاء خطوط اللحام. |
| بوابة الصمام التسلسلية | فتحة دقيقة ومتتالية للدبابيس الفردية. | صفر إلى الحد الأدنى. التدفق الأمامي مستمر. | ألواح خارجية كبيرة من الفئة A، وشبكات أمامية، ومصدات. |
التبريد غير الفعال يفرض ربحية برنامج القولبة بالحقن. يمثل وقت التبريد أكبر مكون منفرد في دورة التشكيل، وغالبًا ما يمثل 60 إلى 70 بالمائة من إجمالي الوقت. التبريد البطيء يدمر إنتاجية الإنتاج. والأهم من ذلك، أن التبريد غير الفعال هو السبب الرئيسي وراء الانكماش التفاضلي والاعوجاج. إذا تم تبريد شبكة السيارة الضخمة بشكل غير متساو، فإن الضغوط الداخلية تتراكم داخل مصفوفة البوليمر. بمجرد إخراج الجزء، يتم تحرير هذه الضغوط، مما يتسبب في التواء الشبكة وتشوهها بشكل غير قابل للتسامح.
توفر قنوات التبريد المطابقة ميزة هائلة مقارنة بأنظمة الحواجز التقليدية. يعتمد التبريد التقليدي على خطوط مياه مستقيمة يتم حفرها عبر الكتلة الفولاذية. لا يمكن لهذه الخطوط المستقيمة أن تصل إلى المسامير الأساسية العميقة أو تتبع الخطوط المنحنية للشبكة الحديثة. تحاول الحواجز والفقاعات دفع المياه إلى هذه المناطق التي يصعب الوصول إليها، لكنها تعاني من انخفاض معدلات التدفق وضعف النقل الحراري. والنتيجة هي نقاط فعالة داخل الأداة تعمل على تمديد أوقات الدورات وتسبب تحريفًا محليًا.
يعمل التبريد المطابق على حل هذه المشكلة من خلال استخدام إدخالات معدنية مطبوعة ثلاثية الأبعاد، والتي يتم تصنيعها عادةً عبر تلبيد المعادن المباشر بالليزر (DMLS). وتتميز هذه الإدخالات بقنوات تبريد داخلية تحاكي بشكل مثالي الخطوط الدقيقة لهندسة الشبكة. يتدفق الماء على مسافة متساوية من سطح القالب في جميع النقاط. تصل هذه التقنية إلى مناطق شبكية معقدة ودبابيس أساسية معزولة. العائد على الاستثمار في التبريد المطابق كبير. إنه يقلل بشكل كبير من أوقات الدورة عن طريق استخلاص الحرارة بشكل أسرع وأكثر كفاءة.
يعتمد التخفيف من حدة الحرب بشكل كامل على التوزيع الموحد لدرجة الحرارة. يعتبر الاستخلاص الحراري المتوازن عبر كل من التجويف والنصف الأساسي أمرًا إلزاميًا. إذا كان جانب التجويف أكثر سخونة من الجانب الأساسي، فسوف يلتوي الجزء نحو السطح الأكثر سخونة عند الطرد. يضمن التخطيط الحراري المتقدم تحسين معدلات تدفق سائل التبريد ودرجات الحرارة لكل منطقة من القالب. يضمن هذا التبريد الموحد انكماش البوليمر بالتساوي في جميع الاتجاهات. إنه يحافظ على السلامة الهيكلية للجزء ويحافظ على تفاوتات التجميع الحرجة المطلوبة لتصنيع السيارات.
يؤدي التحقق من صحة CAD وCAE مقدمًا إلى فصل برامج الأدوات الناجحة عن حالات الفشل المكلفة. يعد تحليل تدفق القالب خطوة إلزامية قبل قطع أي فولاذ. تتيح محاكاة عملية الحقن للمهندسين تصور السلوك الدقيق للبلاستيك المنصهر داخل التجويف. تحدد هذه المحاكاة مصائد الهواء المحتملة، وتتنبأ بمواقع خطوط اللحام، وتسلط الضوء على المناطق المعرضة لإجهاد القص العالي. فهو يسمح للفريق الهندسي بتحسين مواقع البوابة، وضبط أقطار العداء، وتحديد قوة التثبيت الدقيقة المطلوبة لإبقاء القالب مغلقًا أثناء الحقن.
تلعب الريولوجيا الخاصة بالراتنج دورًا رئيسيًا في تصميم الأداة. تتصرف خلائط البوليمر المختلفة بشكل مختلف تحت الحرارة والضغط. سوف يملأ مادة البولي بروبيلين عالي التدفق (PP) القالب بشكل أسهل بكثير من مزيج PC/ABS أو ASA اللزج. تقوم أدوات CAE بتحليل البيانات الريولوجية المحددة للراتنج المختار. تساعد هذه البيانات المهندسين على تطبيق انحراف القذيفه بفعل الهواء بدقة على القالب CAD. انحراف القذيفه بفعل الهواء هو التحجيم المتعمد لتجويف القالب للتعويض عن انكماش البوليمر. إن تطبيق تعويض الانكماش الصحيح يضمن أن الشبكة المصبوبة النهائية تلبي مواصفات الأبعاد الدقيقة.
التحليل الهيكلي مطلوب لحساب قوى القذف. تحتوي شبكات السيارات على مساحات سطحية ضخمة. عندما يبرد البلاستيك وينكمش، فإنه يمسك النصف الأساسي من القالب بإحكام. يتشكل فراغ أيضًا بين البلاستيك والفولاذ المصقول. إن التغلب على هذا الاحتكاك والفراغ يتطلب قوة هائلة. تتحقق المحاكاة من أن موضع دبوس القاذف وحجمه ومساحة سطحه كافية لدفع الجزء بعيدًا عن القلب دون التسبب في تشوه أو تبييض الإجهاد أو علامات دفع الدبوس على سطح الفئة A. يجب عليك التأكد من أن نظام الطرد متوازن تمامًا عبر الشكل الهندسي بأكمله.
يعد تقييم درجات الفولاذ قرارًا ماليًا وهندسيًا بالغ الأهمية. يحدد اختيار الأداة الفولاذية عمر القالب وجدول الصيانة والقدرة على تحمل تفاوتات صارمة على مدى مئات الآلاف من الدورات. الفولاذ القياسي P20 عبارة عن مادة مسبقة الصلابة ومناسبة لأحجام الإنتاج المنخفضة أو الراتنجات الأقل كشطًا. إنها أسهل في التصنيع، مما يقلل من تكاليف الأدوات الأولية. ومع ذلك، يفتقر P20 إلى المتانة المطلوبة لإنتاج السيارات بكميات كبيرة وسيظهر في النهاية تآكلًا في خطوط الفصل والإغلاق.
يعتبر فولاذ الأدوات H13 المقوى هو المعيار الصناعي لقوالب الشبكة كبيرة الحجم. يوفر H13 صلابة استثنائية ومقاومة للتعب الحراري، وعادة ما يتم تصلبه إلى HRC 48-52. إنه يتحمل دورات التسخين والتبريد المستمرة دون أن يتشقق. بالنسبة للبرامج التي تستخدم الراتنجات أو البوليمرات المملوءة بالزجاج الكاشطة التي تنتج إطلاق الغازات المسببة للتآكل، يلزم استخدام الفولاذ المقاوم للصدأ المتميز، مثل 420SS. يمنع الفولاذ المقاوم للصدأ تدهور التجويف ويحافظ على تشطيبه المصقول لفترة أطول بكثير من الفولاذ الكربوني القياسي.
| درجة الفولاذ | (HRC) | الخصائص الأساسية لصلابة | التطبيق المثالي لقالب الشبكة |
|---|---|---|---|
| ص20 | 28 - 32 | تصلب مسبقًا، وسهل التشغيل، وتكلفة أقل. | نماذج أولية منخفضة الحجم أو دعامة هيكلية غير مرئية. |
| ح13 | 48 - 52 | صلابة عالية، مقاومة ممتازة للتعب الحراري. | نوى وتجويفات إنتاج كبيرة الحجم. |
| 420SS | 48 - 52 | مقاوم للتآكل، ويتحمل درجة تلميع عالية. | صب الراتنجات المسببة للتآكل (PVC) أو تتطلب تشطيب SPI A-1. |
تعمل المعالجات السطحية والتلميع على رفع جودة الجزء النهائي. يعد تحقيق تشطيبات SPI A-1 أو A-2 أمرًا إلزاميًا للشبكات المطلية بالكروم أو المطلية بتشطيبات شديدة اللمعان. يتطلب هذا المستوى من التلميع تلميع الماس ويضيف وقتًا كبيرًا لبناء الأداة. علاوة على ذلك، يتم تطبيق الطلاءات المتخصصة على المكونات المتحركة عالية التآكل. يتم تطبيق طلاءات نيتريد التيتانيوم (TiN) أو الكربون الشبيه بالألماس (DLC) بشكل متكرر على الرافعات، والمتزلجات، ودبابيس التوجيه. تقلل هذه الطلاءات الاحتكاك، وتمنع التهيج، وتضمن التشغيل الميكانيكي السلس طوال عمر الأداة.
قم بتنفيذ الخطوات التالية للتأكد من أن برنامج الأدوات التالي الخاص بك يقدم أجزاء خالية من العيوب في الموعد المحدد:
ج: إن قالب بوابة الصمام المتسلسل هو الإستراتيجية المثالية. ويستخدم دبابيس قابلة للبرمجة لفتح البوابات في تسلسل متتالي محدد. يتحكم هذا في جبهات تدفق الذوبان، ويوازن ضغط التجويف، ويزيل تمامًا خطوط اللحام التجميلية على أسطح الفئة A المرئية للغاية.
ج: يتم منع علامات الحوض من خلال الحفاظ على سماكة الجدار الموحدة. يجب على المهندسين الحفاظ على سمك الضلع والرأس بنسبة 50-60% من الجدار الاسمي المجاور. إن استخدام التقوية المناسبة للدعم الهيكلي بدلاً من الكتل الصلبة السميكة يمنع الانكماش الموضعي أثناء مرحلة التبريد.
ج: يستخدم التبريد المطابق قنوات مطبوعة ثلاثية الأبعاد تتبع الخطوط الدقيقة للجزء. فهو يصل إلى الأشكال الهندسية المعقدة والنوى العميقة التي لا يستطيع الحفر التقليدي في خط مستقيم الوصول إليها. وهذا يقلل بشكل كبير من أوقات الدورات ويمنع الاعوجاج الناتج عن الاستخراج الحراري غير المتساوي.
ج: مطلوب حد أدنى من 1.5 إلى 2 درجة للأسطح الملساء. بالنسبة للشبكات ذات النسيج، يجب عليك إضافة درجة واحدة إضافية من السحب لكل 0.025 مم من عمق نسيج السطح لمنع الاحتكاك وعلامات السحب أثناء الطرد.
ج: يستخدم أسلوب DFM المفضل عمليات الإغلاق (النوى التمريرية) لتشكيل قطع سفلية بدون أجزاء متحركة. عندما لا تكون عمليات الإغلاق ممكنة هندسيًا، يتم استخدام رافعات بزاوية دقيقة أو منزلقات هيدروليكية لتحرير القطع السفلية قبل إخراج الجزء.
ج: يعد فولاذ الأدوات H13 المقوى هو المعيار للإنتاج بكميات كبيرة نظرًا لصلابته ومقاومته للإجهاد الحراري. بالنسبة للراتنجات الكاشطة أو إطلاق الغازات المسببة للتآكل، يتم استخدام الفولاذ المقاوم للصدأ 420 الممتاز للحفاظ على سلامة التجويف والتلميع عالي اللمعان.