

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-06 Origen: Sitio


Hay mucho en juego financiero y operativo que definen la fabricación de grandes paneles para automóviles. Los errores de herramientas en superficies Clase A conducen constantemente a tasas de desechos inaceptables y retrasan los plazos de lanzamiento de los vehículos. La gestión de superficies masivas presenta desafíos físicos inherentes en la planta de producción. Los ingenieros deben controlar la estabilidad dimensional en geometrías expansivas como tableros, paneles de puertas y consolas centrales. Las deformaciones y los defectos cosméticos fácilmente comprometen el ensamblaje final si se ignoran durante la fase de ingeniería inicial.
La producción exitosa exige un enfoque riguroso y respaldado por datos. No se puede confiar en el método de prueba y error al mecanizar bloques de acero masivos. La simulación avanzada debe impulsar cada decisión sobre las herramientas antes de cortar metal. La selección de un socio altamente capacitado garantiza que estos modelos digitales se traduzcan en una realidad física. Un diseño de precisión El molde para interiores de automóviles constituye la base de una producción rentable. La entrada especializada, la gestión térmica y los estrictos controles dimensionales garantizan componentes sin defectos.
Los componentes interiores exigen estándares visuales y táctiles impecables. Los consumidores interactúan directamente con estas superficies a diario, lo que significa que cualquier imperfección visible degrada la calidad percibida de todo el vehículo. Asignamos fallas cosméticas comunes directamente a fallas específicas en el diseño del molde. Las marcas de flujo a menudo indican un control inadecuado de la temperatura de fusión o un tamaño de compuerta restrictivo. Las rayas de tigre indican frentes de flujo inestables durante la inyección, generalmente causados por velocidades de inyección excesivas. Las marcas de hundimiento revelan una presión de empaque deficiente o proporciones inadecuadas de espesor entre nervaduras y paredes en el lado B de la pieza.
Establecer criterios de aceptación estrictos es obligatorio para paneles de gran tamaño. La consistencia del acabado superficial debe permanecer uniforme en extensiones superiores a un metro. No se pueden tolerar variaciones de brillo en un panel de tablero continuo. Los ingenieros de herramientas mitigan estos defectos optimizando las ubicaciones de las puertas y las dimensiones de los corredores. Garantizan que el plástico fundido llene la cavidad de manera suave y uniforme sin dudarlo. La ventilación adecuada también juega un papel importante en el mantenimiento de la integridad de la superficie al evitar las trampas de gas que causan manchas opacas.
Mantener tolerancias estrictas se vuelve exponencialmente más difícil a medida que aumenta el tamaño de la pieza. Las piezas que superan los 1.000 mm de longitud amplifican las variaciones menores de contracción hasta convertirlas en fallos importantes de montaje. Una tasa de contracción del 0,5 % en un panel de puerta de 1200 mm equivale a un cambio dimensional de 6 mm. Debe evaluar el impacto de la contracción de la resina durante la fase de enfriamiento. Los factores ambientales como la humedad ambiental y la temperatura de la fábrica también afectan las dimensiones finales en el taller.
Las métricas básicas para la integridad estructural dictan el ajuste del ensamblaje. Los requisitos de separación y descarga no dejan margen de error en la línea de montaje. Si una consola central se deforma 2 mm, no se alineará con los componentes correspondientes del tablero, lo que provocará chirridos y traqueteos. Los ingenieros utilizan estrategias de deformación inversa para contrarrestar la deformación prevista. Cortaron el acero ligeramente fuera de tolerancia en la dirección opuesta a la deformación esperada. Esto garantiza que la pieza moldeada final se enfríe hasta alcanzar la forma nominal perfecta.
Diferentes resinas interiores requieren distintas adaptaciones de herramientas. Las mezclas de policarbonato/acrilonitrilo butadieno estireno (PC/ABS) ofrecen una alta resistencia al impacto pero requieren altas temperaturas del molde. Las olefinas termoplásticas (TPO) proporcionan una excelente flexibilidad y resistencia a la intemperie, pero son propensas a rayarse durante la expulsión. El polipropileno (PP) sirve como base estructural rentable con altas tasas de contracción. Cada material exhibe características de flujo únicas que dictan el diseño de la herramienta.
La viscosidad del material determina el tamaño de los canales y los tipos de compuertas. Las resinas de alta viscosidad requieren canales más grandes para evitar un esfuerzo cortante excesivo y la degradación del material. Los umbrales de degradación térmica influyen en la proximidad del canal de refrigeración. Los materiales sensibles al calor necesitan un enfriamiento agresivo cerca de la puerta para evitar marcas de quemaduras. Debe alinear el diseño de la herramienta con las propiedades termodinámicas específicas del polímero elegido.
| Tipo de resina | Tasa de contracción típica | Requisito de temperatura del molde | Aplicación interior primaria |
|---|---|---|---|
| PC/ABS | 0,5% - 0,7% | 60°C - 90°C | Paneles de instrumentos, consolas centrales |
| OPC | 0,8% - 1,2% | 30°C - 50°C | Paneles de puertas, revestimientos suaves al tacto |
| PP (relleno de vidrio) | 0,2% - 0,4% | 40°C - 80°C | Portadores estructurales, soportes ocultos |
El llenado de áreas de superficie masivas requiere un control preciso del frente de fusión. La compuerta secuencial de válvulas (SVG) domina la producción de paneles de gran tamaño. SVG utiliza pasadores hidráulicos o neumáticos para abrir y cerrar puertas en una secuencia específica. Esto controla el avance del frente de fusión de forma precisa y elimina eficazmente las líneas de soldadura en superficies visibles de Clase A. Puede empacar áreas grandes de manera uniforme sin sobrepresurizar la cavidad, lo que evita la rebaba y reduce los requisitos de tonelaje de sujeción.
La selección del sistema de canal caliente determina el equilibrio de la caída de presión. A El molde de inyección de molduras para automóviles de gran tamaño a menudo utiliza configuraciones de múltiples cavidades o de una sola cavidad grande con hasta 10 gotas. El colector debe distribuir la masa fundida uniformemente a todos los lugares de caída. Existen compensaciones entre la ubicación de la puerta, el esfuerzo cortante y los resultados estéticos. Colocar una puerta en una zona muy visible requiere un complejo acabado posterior al moldeado. Ocultar la compuerta en un borde no visible podría aumentar la longitud del flujo, con el riesgo de disparos cortos o caídas de presión excesivas.
Al inyectar plástico en una cavidad enorme se desplaza un enorme volumen de aire. Este aire debe escapar rápidamente a través de respiraderos mecanizados. Si queda atrapado, se comprime y se enciende a alta presión. Este fenómeno se conoce como efecto diésel. Provoca graves quemaduras en la pieza y pica físicamente el acero de la herramienta. Las redes de ventilación estratégicas evitan esta falla catastrófica.
Los ingenieros diseñan ventilaciones perimetrales y ventilaciones con pasadores eyectores con profundidades específicas según la resina. El PP puede requerir profundidades de ventilación de 0,02 mm, mientras que el PC/ABS puede tolerar 0,04 mm sin tapajuntas. Los sistemas de ventilación por vacío extraen activamente aire de la cavidad milisegundos antes de que comience la inyección. Los insertos de acero poroso ofrecen otra solución para espacios profundos donde no caben los respiraderos tradicionales. Estos insertos permiten el paso del aire mientras contienen el plástico fundido. La evacuación adecuada elimina tomas cortas y garantiza una replicación completa de las funciones.
Los canales de refrigeración tradicionales en línea recta luchan con geometrías complejas. No pueden seguir las amplias curvas de un tablero de instrumentos o de una tarjeta de puerta modernos. Esta limitación provoca un enfriamiento desigual en la superficie de la herramienta. Los puntos calientes provocan una contracción diferencial, tiempos de ciclo extendidos y deformaciones severas. La gestión térmica avanzada resuelve este problema acercando el medio refrigerante al plástico.
Los canales de enfriamiento conformes siguen el contorno exacto de la superficie de la pieza. Mantienen una distancia uniforme del plástico fundido, logrando una distribución uniforme de la temperatura en todo el panel. Reduce significativamente los tiempos de ciclo y minimiza la contracción diferencial. La fabricación aditiva permite la creación de estos complejos insertos de refrigeración. El retorno de la inversión de las inserciones impresas en 3D resulta muy favorable en tiradas de producción de gran volumen al reducir segundos en cada ciclo.
Los interiores modernos exigen superficies suaves al tacto y estructuras ligeras. El moldeado de dos disparos (2K) integra sustratos rígidos y elastómeros blandos en un solo ciclo. Esto requiere arquitecturas de herramientas complejas. Las placas giratorias o los mecanismos de retroceso del núcleo permiten que la prensa inyecte el segundo material directamente sobre el primero. Esto elimina las operaciones de ensamblaje secundario y asegura una unión química permanente entre las dos resinas.
La espuma química y el moldeo por inyección microcelular reducen el peso de la pieza. Estos procesos introducen un fluido supercrítico en el polímero fundido dentro del barril. El líquido se expande dentro de la cavidad, creando un núcleo microcelular dentro de la pared de plástico. Esta técnica elimina las marcas de hundimiento en nervaduras y protuberancias de paredes gruesas. La herramienta debe mantener una presión estricta en la cavidad para controlar con precisión la reacción de formación de espuma y evitar que la superficie se expanda.
Desmoldar un panel enorme y flexible requiere una cuidadosa distribución de la fuerza. Los pasadores eyectores estándar a menudo perforan o raspan el plástico caliente, especialmente en materiales blandos de TPO. Debe diseñar mecanismos de expulsión que distribuyan la fuerza de manera uniforme en toda la superficie. Las placas extractoras brindan soporte continuo a lo largo del perímetro de la pieza, empujando la pieza fuera del núcleo sin tensión localizada.
Los pasadores en ángulo y los elevadores liberan socavaduras complejas de forma segura. La expulsión hidráulica sincronizada garantiza que todos los mecanismos se muevan simultáneamente. Esto evita que la pieza se tuerza o se atasque durante la extracción. El blanqueamiento por tensión ocurre cuando el plástico se estira más allá de su límite elástico durante la expulsión. Un sistema de expulsión bien diseñado utiliza pasadores de mayor diámetro y placas de expulsión guiadas para eliminar este defecto cosmético por completo.
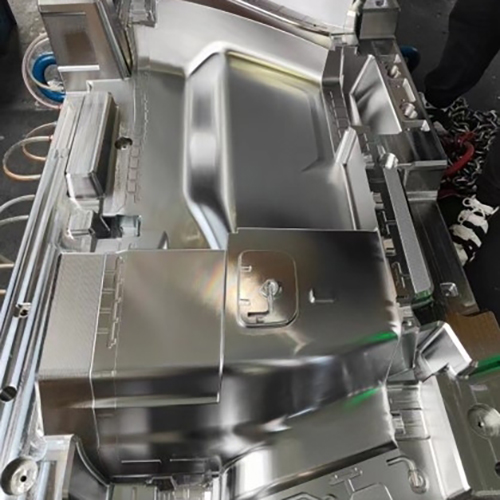
Cortar acero sin simulación garantiza fallos en paneles de gran tamaño. El análisis del flujo de moldes automotrices dicta digitalmente el diseño de ventilación y la ubicación de las compuertas. El software simula el flujo exacto de plástico fundido dentro de la cavidad. Destaca dónde convergen frentes de flujo separados. Estos puntos de convergencia forman líneas de soldadura que presentan riesgos tanto estéticos como estructurales.
Los ingenieros analizan el comportamiento del flujo de fusión para garantizar la integridad estructural en estas líneas de tejido. Las líneas de soldadura débiles alrededor de las rejillas de los altavoces o las rejillas de ventilación del HVAC provocan que las piezas se fracturen durante el montaje o el despliegue de las bolsas de aire. La simulación le permite mover las ubicaciones de las puertas o ajustar el espesor de las paredes para empujar las líneas de soldadura hacia áreas ocultas y no críticas. También identifica posibles trampas de aire, guiando la colocación de respiraderos de vacío e insertos porosos antes de que las máquinas CNC comiencen a cortar.
Los modelos predictivos aplican deformación inversa a la cavidad del molde. Este proceso se llama viento. El software calcula exactamente cómo se deformará la pieza después del enfriamiento en función de la orientación de la fibra y la contracción volumétrica. Luego, los ingenieros distorsionan el modelo CAD del molde en la dirección opuesta. Cuando la pieza física se deforma, se asienta en las dimensiones nominales correctas requeridas por el calibre de ensamblaje.
La simulación evalúa la interacción entre la presión del empaque, las velocidades de enfriamiento y la geometría de la pieza final. La alta presión de empaque reduce la contracción pero aumenta la tensión interna, lo que lleva a fallas en el campo a largo plazo. Las velocidades de enfriamiento rápidas reducen el tiempo del ciclo pero exacerban la deformación. Traducir estos datos de simulación en ajustes de herramientas procesables garantiza pruebas T0 correctas a la primera. Elimina la necesidad de soldar y volver a cortar bucles costosos y que requieren mucho tiempo en la herramienta física.
La selección del acero adecuado determina la vida útil de la herramienta y la calidad de las piezas moldeadas. Debe equilibrar los costos iniciales de material con la durabilidad a largo plazo. Los aceros preendurecidos como P20 o NAK80 se adaptan a la producción de volumen medio. Se mecanizan fácilmente y ofrecen una capacidad de pulido decente. Sin embargo, se desgastan rápidamente bajo estrés de gran volumen o cuando se utilizan resinas rellenas de vidrio.
Los aceros totalmente endurecidos como H13 o S136 dominan las aplicaciones de gran volumen. Resisten resinas abrasivas y altas presiones de inyección. Estos grados ofrecen una conductividad térmica superior y una pulibilidad excepcional. Un acabado Clase A impecable requiere acero de alta calidad y sin inclusiones. La siguiente tabla describe las opciones comunes para un molde de ajuste exterior interior automotriz.
| del grado de acero (HRC) | Dureza | Aplicación principal | Pulibilidad | Resistencia al desgaste |
|---|---|---|---|---|
| P20 | 28 - 32 | Volumen bajo a medio, núcleos grandes | Bien | Moderado |
| NAK80 | 38 - 42 | Volumen medio, áreas de alto brillo | Excelente | Bien |
| H13 | 48 - 52 | Resinas abrasivas de alto volumen | Muy bien | Alto |
| S136 | 48 - 52 | Resinas corrosivas de alto volumen | Excepcional | muy alto |
Los paneles interiores rara vez presentan superficies planas y brillantes. Requieren texturas complejas para imitar el cuero, la fibra de carbono o los patrones geométricos. Las texturas estándar de la industria dictan requisitos de ángulo de inclinación específicos en las paredes huecas. Una textura más profunda requiere un ángulo de inclinación mayor para evitar marcas de arrastre durante la expulsión. La regla general requiere de 1 a 1,5 grados de inclinación por cada 0,025 mm de profundidad de textura.
El grabado químico proporciona las vetas del cuero tradicionales mediante un proceso ácido de varios pasos. El texturizado por láser permite crear patrones geométricos complejos y multibrillantes. La tecnología láser asigna la textura directamente al contorno 3D de la herramienta, eliminando el estiramiento o la distorsión en las esquinas profundas. El texturizado tiene un gran impacto en el mantenimiento del molde. Los granos profundos atrapan agentes desmoldantes y residuos desgasificantes, lo que requiere una limpieza ultrasónica frecuente para mantener la calidad de las piezas.
Los moldes grandes representan enormes inversiones de capital. Deben funcionar continuamente con un tiempo de inactividad mínimo para mantenimiento. La ingeniería de insertos intercambiables para áreas de alto desgaste extiende significativamente la vida útil de la herramienta. Si un inserto de compuerta se desgasta debido a la fricción de corte, se reemplaza el inserto pequeño en lugar de volver a mecanizar todo el bloque de cavidad de 5 toneladas.
Los mecanismos de movimiento complejos requieren una ingeniería sólida. Los deslizadores y elevadores realizan miles de ciclos diarios bajo una inmensa fuerza de sujeción. La utilización de placas de desgaste autolubricantes reduce la fricción y evita el rozamiento entre los componentes deslizantes de acero. Los componentes de acero endurecido en estas áreas dinámicas evitan fallas prematuras. Los canales de mantenimiento adecuados y los puntos de engrase accesibles mantienen la herramienta funcionando sin problemas en el piso de producción sin necesidad de retirarla de la prensa.
Los paneles grandes requieren prensas de inyección masivas, que a menudo superan las 1.500 toneladas de fuerza de sujeción. El molde en sí puede pesar más de 20 toneladas. Debe verificar de primera mano las capacidades de mecanizado del fabricante. Necesitan máquinas CNC de 5 ejes con recorridos lo suficientemente grandes como para cortar enormes bloques de acero en una sola configuración. Múltiples configuraciones introducen errores de apilamiento de tolerancias que arruinan los cortes de la línea de separación.
Los equipos de electroerosión (Mecanizado por descarga eléctrica) también deben acomodar estos grandes bloques para quemar nervaduras profundas y características complejas. Evaluar la capacidad y la infraestructura de las grúas de la instalación. Mover herramientas de 20 toneladas requiere aparejos especializados y grúas puente de alta resistencia. Un calificado El fabricante de moldes de inyección para automóviles manipula acero macizo de forma segura y precisa sin comprometer la integridad estructural ni la seguridad de los trabajadores.
El ciclo de iteración T0 a T1 define el éxito del proyecto. T0 representa el primer disparo de plástico de la nueva herramienta. Rara vez produce una pieza perfecta. Los ingenieros analizan las piezas T0 para identificar las modificaciones de acero necesarias. Debe definir expectativas estrictas para este ciclo de iteración para evitar bucles de prueba interminables.
Evaluar el laboratorio de metrología interno del fabricante. Necesitan CMM (máquinas de medición de coordenadas) y equipos de escaneo 3D. Estas herramientas validan dimensiones de piezas grandes con los datos CAD originales para generar mapas de color de desviación. Es fundamental realizar pruebas en prensas que reflejen el entorno de producción final. Probar una herramienta en una prensa de 1000 toneladas cuando la producción utiliza una prensa de 2000 toneladas arroja datos inútiles sobre el flash y la ventilación.
La experiencia dicta el éxito en herramientas para paneles grandes. Revisar estudios de casos de proyectos similares antes de adjudicar el contrato. Solicite ver ejemplos de paneles de instrumentos, tarjetas de puertas o consolas centrales que hayan entregado con éxito. Busque evidencia de integración de mecanismos complejos, acabados superficiales impecables y líneas de separación estrechas.
Evaluar la solidez del banco de ingeniería interno del proveedor. Deben proporcionar comentarios proactivos sobre el Diseño para la Fabricación (DFM) inmediatamente después de recibir su CAD. Un socio sólido identifica los defectos de diseño de las piezas antes de cortar acero. Sugieren cambios en el espesor de la pared, la ubicación de las nervaduras y los ángulos de inclinación. Este La experiencia en diseño de moldes automotrices personalizados evita pesadillas en la fabricación posterior y mantiene el proyecto dentro del cronograma.
El gasto de capital inicial en un molde de alta ingeniería respaldado por simulación sigue siendo el único método confiable para garantizar bajas tasas de desperdicio. La producción de paneles a gran escala no deja margen de error en la línea de montaje. Invertir en herramientas de precisión garantiza un alto rendimiento y superficies Clase A consistentes. Los equipos de adquisiciones e ingeniería deben priorizar a los fabricantes que demuestren procesos DFM transparentes. Unas sólidas capacidades internas de flujo de moldes y una experiencia comprobada con herramientas de gran tonelaje son requisitos no negociables para el éxito.
R: Los plazos de entrega estándar oscilan entre 12 y 16 semanas. Este cronograma tiene en cuenta el análisis DFM integral, la adquisición de acero personalizado, el mecanizado CNC pesado y las pruebas iniciales T0. Los moldes o herramientas complejos de 2K que requieren un intrincado texturizado con láser pueden extender este cronograma varias semanas.
R: La simulación evita modificaciones posteriores al mecanizado. Predice deformaciones, identifica trampas de aire y optimiza digitalmente la ubicación de las puertas. Resolver estos problemas en el software elimina la necesidad de soldar y volver a cortar la herramienta física de acero, costosa y que requiere mucho tiempo, durante la fase de prueba.
R: Las superficies texturizadas requieren ángulos de desmoldeo más grandes para evitar marcas de arrastre durante el desmolde. El estándar de la industria exige de 1 a 1,5 grados de inclinación por cada 0,025 mm de profundidad de textura. Las vetas profundas del cuero requieren mucho más secado que los acabados mate claros.
R: La activación secuencial de la válvula permite un control preciso sobre el frente de fusión. Al abrir y cerrar compuertas específicas en una secuencia cronometrada, los ingenieros eliminan las líneas de soldadura visibles. También permite un empaque uniforme en áreas de superficie masivas sin sobrepresurizar la cavidad del molde.
R: H13 y S136 son las principales opciones para producción de gran volumen. Ofrecen una durabilidad excepcional, alta resistencia al desgaste y una capacidad de pulido superior. Estos aceros totalmente endurecidos resisten la naturaleza abrasiva de las resinas de ingeniería durante millones de ciclos de inyección.
R: La precisión depende de una combinación de compensación de contracción precisa calculada mediante simulación y enfriamiento conforme para garantizar una distribución uniforme de la temperatura. La rigurosa validación de CMM y el escaneo 3D durante las pruebas T0/T1 confirman que la pieza física coincide con los datos CAD.
R: Sí. Las arquitecturas de herramientas avanzadas incorporan placas giratorias, placas de índice o tecnologías de núcleo posterior. Estos mecanismos permiten que la prensa moldee sustratos estructurales rígidos y superficies de TPE suaves al tacto en un solo ciclo continuo, eliminando pasos de ensamblaje secundarios.


