

المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-11-06 الأصل: موقع


تحدد المخاطر المالية والتشغيلية العالية عملية تصنيع لوحات السيارات الكبيرة. تؤدي أخطاء الأدوات على أسطح الفئة A باستمرار إلى معدلات خردة غير مقبولة وتأخير الجداول الزمنية لإطلاق السيارة. تمثل إدارة المساحات السطحية الضخمة تحديات مادية متأصلة في أرضية الإنتاج. يجب على المهندسين التحكم في استقرار الأبعاد عبر الأشكال الهندسية الواسعة مثل لوحات العدادات وألواح الأبواب والوحدات المركزية. من السهل أن تؤدي العيوب التجميلية والتشوهات إلى إضعاف التجميع النهائي إذا تم تجاهلها أثناء المرحلة الهندسية الأولية.
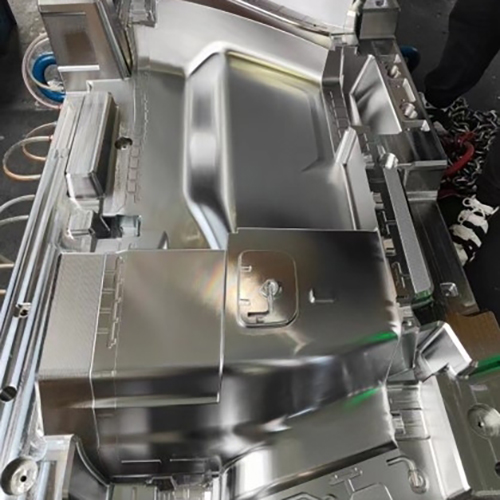
يتطلب الإنتاج الناجح اتباع نهج صارم ومدعوم بالبيانات. لا يمكنك الاعتماد على التجربة والخطأ عند تصنيع الكتل الفولاذية الضخمة. يجب أن تقود المحاكاة المتقدمة كل قرار يتعلق بالأدوات قبل قطع المعدن. ويضمن اختيار شريك ذو كفاءة عالية ترجمة هذه النماذج الرقمية إلى واقع ملموس. مصممة بدقة يشكل القالب الداخلي للسيارات الأساس لعملية إنتاج مربحة. تضمن البوابات المتخصصة والإدارة الحرارية وضوابط الأبعاد الصارمة عدم وجود أي عيوب في المكونات.
تتطلب المكونات الداخلية معايير بصرية وملموسة لا تشوبها شائبة. ويتفاعل المستهلكون بشكل مباشر مع هذه الأسطح يوميًا، مما يعني أن أي عيب واضح يؤدي إلى تدهور الجودة الملموسة للسيارة بأكملها. نقوم بربط حالات فشل مستحضرات التجميل الشائعة مباشرةً بعيوب معينة في تصميم القالب. تشير علامات التدفق غالبًا إلى عدم كفاية التحكم في درجة حرارة الذوبان أو تحديد حجم البوابة المقيد. تشير الخطوط النمرية إلى جبهات التدفق غير المستقرة أثناء الحقن، وعادةً ما يكون ذلك بسبب سرعات الحقن المفرطة. تكشف علامات الحوض عن ضعف ضغط التعبئة أو نسب سماكة غير مناسبة من الضلع إلى الجدار على الجانب B من الجزء.
يعد وضع معايير قبول صارمة أمرًا إلزاميًا للألواح الكبيرة. يجب أن يظل تناسق تشطيب السطح موحدًا عبر المساحات التي تزيد عن متر واحد. لا يمكنك تحمل الاختلافات في اللمعان على لوحة المعلومات المستمرة. يقوم مهندسو الأدوات بتخفيف هذه العيوب من خلال تحسين مواقع البوابة وأبعاد العداء. إنها تضمن أن ذوبان البلاستيك يملأ التجويف بسلاسة وبشكل موحد دون تردد. يلعب التنفيس المناسب أيضًا دورًا كبيرًا في الحفاظ على سلامة السطح عن طريق منع مصائد الغاز التي تسبب بقعًا باهتة.
يصبح الحفاظ على التفاوتات الصارمة أكثر صعوبة بشكل كبير مع زيادة حجم الجزء. تعمل الأجزاء التي يزيد طولها عن 1000 مم على تضخيم اختلافات الانكماش الطفيفة إلى فشل كبير في التجميع. معدل انكماش بنسبة 0.5% على لوحة باب مقاس 1200 مم يساوي تحول الأبعاد بمقدار 6 مم. يجب عليك تقييم تأثير انكماش الراتينج أثناء مرحلة التبريد. تؤثر العوامل البيئية مثل الرطوبة المحيطة ودرجة حرارة المصنع أيضًا على الأبعاد النهائية لأرضية المتجر.
المقاييس الأساسية للسلامة الهيكلية تملي إعداد التجميع. لا تترك متطلبات الفجوة والتدفق أي مجال للخطأ في خط التجميع. إذا انحرفت وحدة التحكم المركزية بمقدار 2 مم، فلن تتم محاذاتها مع مكونات لوحة القيادة المتزاوجة، مما يسبب صريرًا وخشخيشات. يستخدم المهندسون إستراتيجيات التشوه العكسي لمواجهة الحرب المتوقعة. لقد قطعوا الفولاذ قليلاً عن التسامح في الاتجاه المعاكس للالتواء المتوقع. وهذا يضمن تبريد الجزء المصبوب النهائي إلى الشكل الاسمي المثالي.
تتطلب الراتنجات الداخلية المختلفة تعديلات مميزة في الأدوات. توفر خلائط البولي كربونات/أكريلونيتريل بوتادين ستايرين (PC/ABS) مقاومة عالية للصدمات ولكنها تتطلب درجات حرارة عالية للعفن. توفر الأوليفينات البلاستيكية الحرارية (TPO) مرونة ممتازة وقدرة على تحمل الظروف الجوية ولكنها عرضة للجرجر أثناء القذف. يعمل مادة البولي بروبيلين (PP) كقاعدة هيكلية فعالة من حيث التكلفة مع معدلات انكماش عالية. تعرض كل مادة خصائص تدفق فريدة تملي تصميم الأداة.
تحدد لزوجة المادة حجم العداء وأنواع البوابات. تتطلب الراتنجات عالية اللزوجة عداءًا أكبر لمنع إجهاد القص المفرط وتدهور المواد. تؤثر عتبات التدهور الحراري على قرب قناة التبريد. تحتاج المواد الحساسة للحرارة إلى تبريد قوي بالقرب من البوابة لمنع علامات الحروق. يجب عليك مواءمة تصميم الأداة مع الخصائص الديناميكية الحرارية المحددة للبوليمر المختار.
| نوع الراتنج | معدل الانكماش النموذجي | متطلبات درجة الحرارة | التطبيق الداخلي الأساسي |
|---|---|---|---|
| الكمبيوتر/ABS | 0.5% - 0.7% | 60 درجة مئوية - 90 درجة مئوية | لوحات العدادات، وحدات التحكم المركزية |
| TPO | 0.8% - 1.2% | 30 درجة مئوية - 50 درجة مئوية | ألواح الأبواب، وجلود ناعمة الملمس |
| PP (مملوء بالزجاج) | 0.2% - 0.4% | 40 درجة مئوية - 80 درجة مئوية | الحاملات الهيكلية، والأقواس المخفية |
يتطلب ملء المساحات السطحية الضخمة تحكمًا دقيقًا في الذوبان الأمامي. تهيمن بوابة الصمامات المتسلسلة (SVG) على إنتاج اللوحات الكبيرة. يستخدم SVG دبابيس هيدروليكية أو هوائية لفتح وإغلاق البوابات بتسلسل محدد. يتحكم هذا في تقدم جبهة الذوبان بدقة وفعالية ويزيل خطوط اللحام على الأسطح المرئية من الفئة A. يمكنك تعبئة مساحات كبيرة بشكل موحد دون الضغط الزائد على التجويف، مما يمنع الوميض ويقلل من متطلبات حمولة المشبك.
يحدد اختيار نظام العداء الساخن توازن انخفاض الضغط. أ غالبًا ما يستخدم قالب حقن قطع السيارات الكبيرة تكوينات متعددة التجاويف أو تجويف كبير واحد مع ما يصل إلى 10 قطرات. يجب أن يقوم المشعب بتوزيع الذوبان بالتساوي على جميع مواقع الإسقاط. توجد مقايضات بين وضع البوابة، وإجهاد القص، والنتائج التجميلية. يتطلب وضع البوابة في منطقة مرئية للغاية تشطيبًا معقدًا بعد التشكيل. قد يؤدي إخفاء البوابة على حافة غير مرئية إلى زيادة طول التدفق، مما يؤدي إلى المخاطرة بالتقاط لقطات قصيرة أو انخفاض الضغط بشكل مفرط.
يؤدي حقن البلاستيك في تجويف ضخم إلى إزاحة كمية كبيرة من الهواء. يجب أن يهرب هذا الهواء بسرعة من خلال فتحات التهوية الآلية. إذا حوصر، فإنه ينضغط ويشتعل تحت ضغط عالٍ. تُعرف هذه الظاهرة باسم تأثير الديزل. إنه يسبب علامات حروق شديدة على الجزء ويؤدي إلى حفر فولاذ الأداة فعليًا. شبكات التنفيس الاستراتيجية تمنع هذا الفشل الكارثي.
يقوم المهندسون بتصميم فتحات محيطية وفتحات قاذف ذات أعماق محددة بناءً على الراتنج. قد يتطلب PP عمق تهوية 0.02 مم، بينما يمكن لجهاز PC/ABS تحمل 0.04 مم دون وميض. تعمل أنظمة التنفيس الفراغي على سحب الهواء من التجويف بالمللي ثانية قبل بدء الحقن. توفر الإدخالات الفولاذية المسامية حلاً آخر للجيوب العميقة حيث لا يمكن احتواء الفتحات التقليدية. تسمح هذه الإدخالات بمرور الهواء بينما تحتوي على البلاستيك المنصهر. يؤدي الإخلاء المناسب إلى التخلص من اللقطات القصيرة ويضمن النسخ المتماثل الكامل للميزات.
تعاني قنوات التبريد التقليدية ذات الخط المستقيم من الأشكال الهندسية المعقدة. ولا يمكنهم اتباع المنحنيات الشاملة للوحة القيادة الحديثة أو بطاقة الباب. يؤدي هذا القيد إلى تبريد غير متساوٍ عبر سطح الأداة. تؤدي النقاط الساخنة إلى انكماش تفاضلي وأوقات دورة ممتدة وتشوه شديد. تعمل الإدارة الحرارية المتقدمة على حل هذه المشكلة عن طريق تقريب وسيط التبريد من البلاستيك.
تتبع قنوات التبريد المطابقة الكفاف الدقيق لسطح الجزء. إنها تحافظ على مسافة موحدة من ذوبان البلاستيك، مما يحقق توزيعًا موحدًا لدرجة الحرارة عبر اللوحة بأكملها. إنه يقلل بشكل كبير من أوقات الدورة ويقلل من الانكماش التفاضلي. يتيح التصنيع الإضافي إنشاء إدخالات التبريد المعقدة هذه. أثبت عائد الاستثمار للإدخالات المطبوعة ثلاثية الأبعاد أنه مناسب للغاية في عمليات الإنتاج كبيرة الحجم من خلال تقليل ثوانٍ من كل دورة.
تتطلب التصميمات الداخلية الحديثة أسطحًا ناعمة الملمس وهياكل خفيفة الوزن. يدمج القالب ثنائي اللقطة (2K) الركائز الصلبة واللدائن الناعمة في دورة واحدة. وهذا يتطلب بنيات الأدوات المعقدة. تسمح الألواح الدوارة أو الآليات الخلفية الأساسية للمكبس بحقن المادة الثانية مباشرة فوق المادة الأولى. وهذا يلغي عمليات التجميع الثانوية ويضمن وجود رابطة كيميائية دائمة بين الراتنجين.
تعمل الرغوة الكيميائية وقولبة حقن الخلايا الدقيقة على تقليل وزن الجزء. تقوم هذه العمليات بإدخال سائل فوق حرج إلى ذوبان البوليمر داخل البرميل. يتوسع السائل داخل التجويف، مكونًا نواة خلوية دقيقة داخل الجدار البلاستيكي. تعمل هذه التقنية على إزالة علامات الغرق على الأضلاع والرؤوس ذات الجدران السميكة. يجب أن تحافظ الأداة على ضغط تجويف صارم للتحكم في تفاعل الرغوة بدقة ومنع تناثر السطح.
يتطلب إنشاء لوحة ضخمة ومرنة توزيعًا دقيقًا للقوة. غالبًا ما تؤدي دبابيس القاذف القياسية إلى ثقب أو جرجر البلاستيك الدافئ، خاصة على مواد TPO الناعمة. يجب عليك تصميم آليات طرد توزع القوة بالتساوي على كامل مساحة السطح. توفر ألواح التقشير دعمًا مستمرًا على طول محيط الجزء، مما يدفع الجزء بعيدًا عن القلب دون إجهاد موضعي.
تعمل الدبابيس والرافعات ذات الزوايا على تحرير الأجزاء السفلية المعقدة بأمان. يضمن الطرد الهيدروليكي المتزامن تحرك جميع الآليات في وقت واحد. وهذا يمنع الجزء من الالتواء أو الربط أثناء الإزالة. يحدث التبييض الناتج عن الإجهاد عندما يمتد البلاستيك إلى ما هو أبعد من نقطة الخضوع أثناء عملية القذف. يستخدم نظام الطرد المصمم جيدًا أقطار دبوس أكبر وألواح طرد موجهة للتخلص من هذا العيب التجميلي تمامًا.
قطع الفولاذ بدون محاكاة يضمن فشل الألواح الكبيرة. يحدد تحليل تدفق قوالب السيارات تصميم التنفيس ومواقع البوابة رقميًا. يحاكي البرنامج التدفق الدقيق للبلاستيك المنصهر داخل التجويف. إنه يسلط الضوء على مكان التقاء جبهات التدفق المنفصلة. تشكل نقاط التقارب هذه خطوط لحام، مما يمثل مخاطر تجميلية وهيكلية.
يقوم المهندسون بتحليل سلوك تدفق الذوبان لضمان السلامة الهيكلية في هذه الخطوط المتماسكة. تتسبب خطوط اللحام الضعيفة حول شبكات السماعات أو فتحات التدفئة والتهوية وتكييف الهواء (HVAC) في كسر الأجزاء أثناء تجميع الوسائد الهوائية أو نشرها. تتيح لك المحاكاة نقل مواقع البوابة أو ضبط سمك الجدار لدفع خطوط اللحام إلى مناطق مخفية غير حرجة. كما أنه يحدد مصائد الهواء المحتملة، ويوجه وضع فتحات التفريغ والإدخالات المسامية قبل أن تبدأ آلات CNC في القطع.
تطبق النماذج التنبؤية تشوهًا عكسيًا على تجويف القالب. هذه العملية تسمى انحراف القذيفه بفعل الهواء. يحسب البرنامج بالضبط كيف سيلتوي الجزء بعد التبريد بناءً على اتجاه الألياف والانكماش الحجمي. ثم يقوم المهندسون بتشويه نموذج CAD للقالب في الاتجاه المعاكس. عندما يلتوي الجزء المادي، فإنه يستقر في الأبعاد الاسمية الصحيحة التي يتطلبها مقياس التجميع.
تقوم المحاكاة بتقييم التفاعل بين ضغط التعبئة ومعدلات التبريد وهندسة الجزء النهائي. يؤدي ضغط التعبئة العالي إلى تقليل الانكماش ولكنه يزيد من الضغط الداخلي، مما يؤدي إلى فشل الحقل على المدى الطويل. تعمل معدلات التبريد السريعة على تقليل وقت الدورة ولكنها تؤدي إلى تفاقم الحرب. إن ترجمة بيانات المحاكاة هذه إلى تعديلات أدوات قابلة للتنفيذ تضمن إجراء تجارب T0 صحيحة لأول مرة. إنه يلغي الحاجة إلى حلقات لحام وإعادة قطع باهظة الثمن وتستغرق وقتًا طويلاً على الأداة المادية.
إن اختيار الفولاذ المناسب يحدد عمر الأداة وجودة الأجزاء المقولبة. يجب عليك الموازنة بين تكاليف المواد الأولية والمتانة على المدى الطويل. يناسب الفولاذ المتصلب مسبقًا مثل P20 أو NAK80 الإنتاج متوسط الحجم. إنها تُصنع بسهولة وتوفر قابلية تلميع جيدة. ومع ذلك، فإنها تبلى بسرعة تحت ضغط كبير الحجم أو عند تشغيل الراتنجات المملوءة بالزجاج.
يهيمن الفولاذ المتصلب بالكامل مثل H13 أو S136 على التطبيقات ذات الحجم الكبير. إنها تتحمل الراتنجات الكاشطة وضغوط الحقن العالية. توفر هذه الدرجات توصيلًا حراريًا فائقًا وقابلية تلميع استثنائية. تتطلب اللمسة النهائية الخالية من العيوب من الفئة A فولاذًا عالي الجودة وخاليًا من الشوائب. يوضح الجدول أدناه الاختيارات الشائعة لـ قالب تقليم خارجي داخلي للسيارات.
| درجة الفولاذ (HRC) | صلابة | التطبيق الأساسي | ، قابلية التلميع | ، مقاومة التآكل |
|---|---|---|---|---|
| ص20 | 28 - 32 | حجم منخفض إلى متوسط، نوى كبيرة | جيد | معتدل |
| ناك80 | 38 - 42 | حجم متوسط، مناطق شديدة اللمعان | ممتاز | جيد |
| ح13 | 48 - 52 | حجم كبير، راتنجات كاشطة | جيد جدًا | عالي |
| S136 | 48 - 52 | حجم كبير، راتنجات قابلة للتآكل | استثنائي | عالية جدًا |
نادراً ما تتميز الألواح الداخلية بأسطح مسطحة ولامعة. إنها تتطلب مواد معقدة لتقليد الجلود أو ألياف الكربون أو الأنماط الهندسية. تفرض التركيبات المتوافقة مع معايير الصناعة متطلبات زاوية مسودة محددة على جدران التجويف. يتطلب النسيج الأعمق زاوية مسودة أكبر لمنع علامات السحب أثناء الإخراج. تتطلب القاعدة العامة من 1 إلى 1.5 درجة من المسودة لكل 0.025 مم من عمق النسيج.
يوفر النقش الكيميائي حبيبات جلدية تقليدية من خلال عملية حمضية متعددة الخطوات. يسمح التركيب بالليزر بأنماط هندسية معقدة ومتعددة اللمعان. تقوم تقنية الليزر بتعيين النسيج مباشرة على المحيط ثلاثي الأبعاد للأداة، مما يمنع التمدد أو التشويه في الزوايا العميقة. يؤثر التركيب على صيانة العفن بشكل كبير. تعمل الحبيبات العميقة على فخ عوامل الإطلاق وبقايا إطلاق الغازات، مما يتطلب تنظيفًا متكررًا بالموجات فوق الصوتية للحفاظ على جودة الجزء.
تمثل القوالب الكبيرة استثمارات رأسمالية ضخمة. يجب أن تعمل بشكل مستمر مع الحد الأدنى من التوقف عن العمل للصيانة. تعمل الإدخالات الهندسية القابلة للتبديل للمناطق شديدة التآكل على إطالة عمر الأداة بشكل كبير. في حالة تآكل مدخل البوابة بسبب احتكاك القص، يمكنك استبدال الإدخال الصغير بدلاً من إعادة تشكيل كتلة التجويف التي يبلغ وزنها 5 أطنان بالكامل.
تتطلب آليات الحركة المعقدة هندسة قوية. تتعامل المزلقات والرافعات مع آلاف الدورات يوميًا تحت قوة تثبيت هائلة. يؤدي استخدام ألواح التآكل ذاتية التشحيم إلى تقليل الاحتكاك ومنع الاحتكاك بين المكونات الفولاذية المنزلقة. تمنع المكونات الفولاذية المقواة في هذه المناطق الديناميكية الفشل المبكر. تحافظ قنوات الصيانة المناسبة ونقاط التشحيم التي يمكن الوصول إليها على تشغيل الأداة بسلاسة على أرضية الإنتاج دون الحاجة إلى إزالتها من المكبس.
تتطلب الألواح الكبيرة مكابس حقن ضخمة، غالبًا ما تتجاوز 1500 طن من قوة التثبيت. يمكن للقالب نفسه أن يزن أكثر من 20 طنًا. يجب عليك التحقق من قدرات التصنيع لدى الشركة المصنعة بشكل مباشر. إنهم بحاجة إلى آلات CNC ذات 5 محاور مع مظاريف سفر كبيرة بما يكفي لقطع كتل فولاذية ضخمة في إعداد واحد. تقدم الإعدادات المتعددة أخطاء تكديس التسامح التي تدمر عمليات إغلاق خط الفراق.
يجب أن تستوعب معدات EDM (تصنيع التفريغ الكهربائي) أيضًا هذه الكتل الكبيرة لحرق الأضلاع العميقة والميزات المعقدة. تقييم قدرة الرافعة والبنية التحتية للمنشأة. يتطلب نقل الأدوات التي يبلغ وزنها 20 طنًا تجهيزات متخصصة ورافعات علوية للخدمة الشاقة. مؤهل تتعامل الشركة المصنعة لقوالب حقن السيارات مع الفولاذ الضخم بأمان ودقة دون المساس بالسلامة الهيكلية أو سلامة العمال.
تحدد دورة التكرار من T0 إلى T1 مدى نجاح المشروع. يمثل T0 أول طلقة بلاستيكية من الأداة الجديدة. ونادرا ما ينتج جزءا مثاليا. يقوم المهندسون بتحليل أجزاء T0 لتحديد التعديلات الفولاذية الضرورية. يجب عليك تحديد توقعات صارمة لدورة التكرار هذه لمنع حلقات الاختبار التي لا نهاية لها.
تقييم معمل المقاييس الداخلي الخاص بالشركة المصنعة. إنهم بحاجة إلى CMM (آلات قياس الإحداثيات) ومعدات المسح ثلاثي الأبعاد. تتحقق هذه الأدوات من صحة أبعاد الأجزاء الكبيرة مقابل بيانات CAD الأصلية لإنشاء خرائط ألوان انحراف. يعد إجراء الاختبارات على المطابع التي تعكس بيئة الإنتاج النهائية أمرًا بالغ الأهمية. يؤدي اختبار أداة على مكبس سعة 1000 طن عندما يستخدم الإنتاج مكبسًا سعة 2000 طن إلى الحصول على بيانات غير مفيدة فيما يتعلق بالوميض والتنفيس.
تملي الخبرة النجاح في أدوات اللوحة الكبيرة. مراجعة دراسات الحالة لمشاريع مماثلة قبل منح العقد. اطلب رؤية أمثلة على لوحات العدادات أو بطاقات الأبواب أو وحدات التحكم المركزية التي تم تسليمها بنجاح. ابحث عن أدلة على تكامل الآلية المعقدة، والتشطيبات السطحية الخالية من العيوب، وخطوط الفصل الضيقة.
قم بتقييم قوة المقعد الهندسي الداخلي للبائع. يجب عليهم تقديم تعليقات استباقية حول التصميم لقابلية التصنيع (DFM) فورًا عند استلام CAD الخاص بك. يحدد الشريك القوي عيوب تصميم الأجزاء قبل قطع الفولاذ. يقترحون إجراء تغييرات على سمك الجدار وموضع الأضلاع وزوايا السحب. هذا تمنع خبرة تصميم قوالب السيارات المخصصة كوابيس التصنيع النهائية وتحافظ على المشروع في الموعد المحدد.
ويظل الإنفاق الرأسمالي الأولي على قالب عالي الهندسة ومدعوم بالمحاكاة هو الطريقة الوحيدة الموثوقة لضمان انخفاض معدلات الخردة. إنتاج الألواح الكبيرة لا يترك أي هامش للخطأ في خط التجميع. يضمن الاستثمار في الأدوات الدقيقة إنتاجية عالية وأسطح متسقة من الفئة A. يجب على فرق المشتريات والهندسة إعطاء الأولوية للمصنعين الذين يظهرون عمليات سوق دبي المالي الشفافة. تعد إمكانيات تدفق القالب الداخلية القوية والخبرة المثبتة في استخدام الأدوات ذات الحمولة الكبيرة من المتطلبات غير القابلة للتفاوض لتحقيق النجاح.
ج: تتراوح المهل الزمنية القياسية من 12 إلى 16 أسبوعًا. يأخذ هذا الجدول الزمني في الاعتبار التحليل الشامل لسوق دبي المالي، وشراء الصلب المخصص، والتصنيع الثقيل باستخدام الحاسب الآلي، واختبارات T0 الأولية. قد تؤدي القوالب أو الأدوات المعقدة 2K التي تتطلب تركيبًا ليزريًا معقدًا إلى تمديد هذا الجدول الزمني لعدة أسابيع.
ج: تمنع المحاكاة تعديلات ما بعد المعالجة. فهو يتنبأ بصفحة الحرب، ويحدد الفخاخ الجوية، ويحسن مواقع البوابة رقميًا. يؤدي حل هذه المشكلات في البرنامج إلى إلغاء الحاجة إلى عمليات اللحام وإعادة القطع المكلفة والمستهلكة للوقت لأداة الفولاذ المادية أثناء مرحلة الاختبار.
ج: تتطلب الأسطح المنسوجة زوايا مسودة أكبر لمنع علامات السحب أثناء عملية التشكيل. يتطلب معيار الصناعة من 1 إلى 1.5 درجة من المسودة لكل 0.025 مم من عمق النسيج. تتطلب حبيبات الجلد العميقة مسودة أكبر بكثير من التشطيبات الخفيفة غير اللامعة.
ج: تتيح بوابة الصمامات المتسلسلة التحكم الدقيق في واجهة الذوبان. ومن خلال فتح وإغلاق بوابات محددة في تسلسل زمني، يزيل المهندسون خطوط اللحام المرئية. كما يسمح أيضًا بالتعبئة الموحدة عبر مساحات سطحية ضخمة دون الضغط الزائد على تجويف القالب.
ج: يعتبر H13 وS136 الاختيارين الأولين للإنتاج بكميات كبيرة. إنها توفر متانة استثنائية، ومقاومة عالية للتآكل، وقابلية تلميع فائقة. يتحمل هذا الفولاذ المتصلب بالكامل الطبيعة الكاشطة للراتنجات الهندسية على مدى ملايين دورات الحقن.
ج: تعتمد الدقة على مزيج من تعويض الانكماش الدقيق المحسوب عن طريق المحاكاة، والتبريد المطابق لضمان توزيع موحد لدرجة الحرارة. يؤكد التحقق الصارم من CMM والمسح ثلاثي الأبعاد أثناء تجارب T0/T1 أن الجزء المادي يطابق بيانات CAD.
ج: نعم. تشتمل بنيات الأدوات المتقدمة على ألواح دوارة، أو لوحات فهرس، أو تقنيات أساسية. تسمح هذه الآليات للضغط بقولبة الركائز الهيكلية الصلبة وأسطح TPE ناعمة الملمس في دورة واحدة متواصلة، مما يلغي خطوات التجميع الثانوية.


