

المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-11-06 الأصل: موقع


تعمل أنظمة إضاءة السيارات بموجب معايير تنظيمية صارمة، بما في ذلك DOT في أمريكا الشمالية وECE في أوروبا. تتطلب هذه اللوائح أداءً بصريًا لا تشوبه شائبة وأنماط شعاع دقيقة. يمثل الانتقال من تصميم الأدوات إلى الإنتاج الضخم مرحلة هندسية عالية المخاطر. يؤدي التسرع في تجربة القالب أو الاعتماد على بيانات التحقق غير المكتملة إلى معدلات خردة غير مقبولة. يواجه المصنعون عواقب وخيمة، بما في ذلك التشوه البصري، وفشل تركيب التجميع، وتعديلات الأدوات الثانوية الشاملة. تعمل القائمة المرجعية المنهجية المرحلية لتجربة القالب على سد الفجوة بين التصميم النظري وواقع الإنتاج. إنه يضمن أن الأدوات تنتج باستمرار مكونات خالية من العيوب في ظل ظروف التشغيل القياسية. سنقوم بتفصيل البروتوكولات الدقيقة المطلوبة للتحقق من صحة قالب المصابيح الأمامية للسيارات قبل السماح بالتصنيع على نطاق واسع.
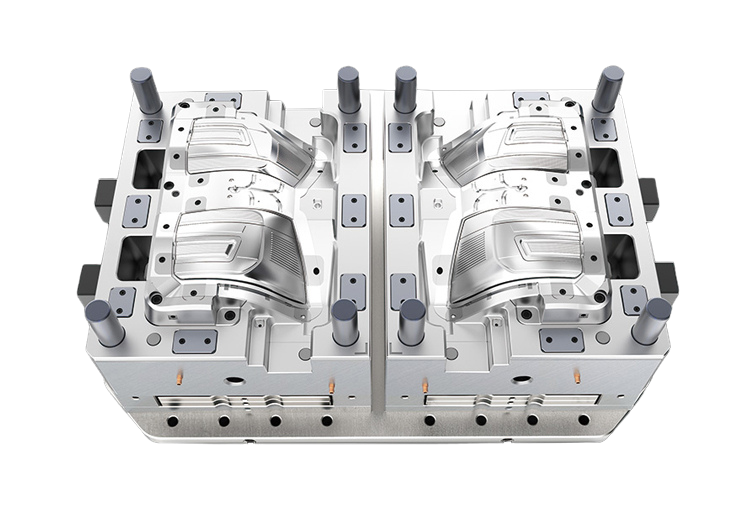
يجب على المهندسين مقارنة بيانات تدفق القالب النظري مع تصميم الأداة المادية قبل تركيب القالب في المكبس. أنت بحاجة إلى التحقق من مواقع البوابة، ومواضع خطوط اللحام المتوقعة، ومواضع التنفيس. تساعد هذه المقارنة على توقع المشكلات التجميلية أو الهيكلية المحتملة أثناء مرحلة الحقن الجسدي. قم بمراجعة تحليل تدفق القالب لمصابيح السيارات للتأكد من أن أحجام العداء المُشكل وأقطار البوابة تتطابق مع مدخلات المحاكاة. يؤدي تجاهل التناقضات بين التحليل الرقمي والأداة النهائية المُشكَّلة إلى أنماط تعبئة غير متوقعة. غالبًا ما يؤدي ذلك إلى احتجاز الغاز أو الطلقات القصيرة أو إجهاد القص الشديد بالقرب من البوابة.
للتحقق من صحة الأداة المادية بشكل صحيح مقابل النموذج الرقمي، قم بتنفيذ خطوات التحقق المحددة هذه على أرضية المتجر:
يجب أن تعكس آلة التشكيل بالحقن التجريبية بيئة الإنتاج الضخم المقصودة لضمان قابلية التوسع السلس. إن إجراء تجربة على جهاز معملي عالي التخصيص يوفر ثقة زائفة إذا كان أرضية الإنتاج تستخدم معدات قياسية. تأكد من أن حمولة الماكينة ومسافة شريط الربط تلائم أبعاد القالب بشكل مريح. يجب أن يستخدم حجم الطلقة لوحدة الحقن بشكل مثالي ما بين 30% و70% من سعة البرميل. يؤدي استخدام سعة قليلة جدًا إلى زيادة وقت المكوث، مما يؤدي إلى تحلل الراتنجات الضوئية واصفرارها. إن استخدام قدر كبير جدًا من السعة يؤدي إلى مخاطر التلدين غير الكامل ودخول الكريات غير المنصهرة إلى التجويف.
تحقق من مناطق تسخين العداء الساخن وتكوينات الأسلاك وتوافق وحدة التحكم. يجب أن تتطابق أنواع المزدوجات الحرارية الموجودة في القالب مع وحدة التحكم في درجة الحرارة الخاصة بالجهاز. تأكد من إعداد واجهات الاستخراج الآلية وأدوات نهاية الذراع (EOAT) لإزالة الأجزاء تلقائيًا. تؤدي إزالة الأجزاء يدويًا أثناء التجربة إلى أوقات دورات غير متناسقة، مما يؤدي إلى تشويه بيانات التبريد ونتائج الأبعاد.
| معلمة المعدات، | متطلبات الماكينة التجريبية، | معيار آلة الإنتاج |
|---|---|---|
| حمولة لقط | يجب أن يتجاوز ضغط التجويف المحسوب بنسبة 20% | مطابق للحمولة التجريبية لمنع الوميض |
| تصميم المسمار | ملف تعريف منخفض القص للكمبيوتر البصري/PMMA | ملف تعريف منخفض القص للكمبيوتر البصري/PMMA |
| وحدة تحكم عداء ساخن | تحكم PID بدقة 0.1 درجة مئوية | تحكم PID بدقة 0.1 درجة مئوية |
| استخراج الجزء | روبوت آلي ذو 3 محاور أو 6 محاور | روبوت آلي ذو 3 محاور أو 6 محاور |
تنفيذ إغلاق القالب ذو الضغط المنخفض للتحقق من محاذاة الكتل الأساسية والتجويف. تحمي هذه الخطوة الأداة من التلف الكارثي في حالة محاذاة المكونات بشكل غير صحيح. تأكد من الحركة السلسة لأعمدة التوجيه وشجيرات التوجيه وآليات التمرير. ابحث عن أي علامات التصاق أو مقاومة غير عادية أو إزعاج على الأسطح المنزلقة. ضع الشحم المناسب ذو درجة الحرارة العالية على الأجزاء المتحركة قبل تدوير الأداة. استخدم سائل التخطيط الأزرق البروسي على خطوط الفراق للتحقق من الإغلاق والختم المناسبين. إذا انتقل اللون الأزرق بشكل غير متساو، فستتطلب الأداة عملًا فوريًا لمنع الوميض.
يجب أن تعمل دبابيس القاذف، والرافعات، وألواح التجريد بسلاسة عبر طول الشوط الكامل. يجب عليهم العودة إلى موضع الصفر بالضبط دون تردد. تحقق من أن مفاتيح حد لوحة القاذف تعمل بشكل صحيح لمنع القالب من الإغلاق إذا لم يتم سحب المسامير بالكامل. قم بتجفيف القالب 50 مرة على الأقل لضمان الاستقرار الميكانيكي قبل إدخال أي بلاستيك.
ربط جميع خطوط المياه والنفط. قم بالضغط على نظام التبريد حتى يصل إلى ضغط التشغيل القياسي قبل إدخال الحرارة إلى الأداة. يمكن أن تتسبب التسريبات الدقيقة في قنوات التبريد في حدوث عيوب كارثية في المكونات البصرية. يؤدي تسرب الماء إلى سطح القالب إلى حدوث تناثر شديد وصدأ تجاويف بصرية مصقولة بسرعة. أمسك النظام عند ضغط 6 بار لمدة 15 دقيقة وراقب أجهزة قياس الضغط بحثًا عن أي انخفاض يشير إلى وجود حلقة دائرية فاشلة أو لحام متصدع.
مراقبة معدلات التدفق عبر جميع الدوائر باستخدام مقياس التدفق المضمن. تحقق من التوزيع الموحد لدرجة الحرارة عبر وجه القالب باستخدام كاميرا التصوير الحراري. تحقق من انخفاض الضغط بين المدخل والمخرج، مما يشير إلى انسدادات داخلية أو تدفق مقيد. ضمان تحقيق التدفق المضطرب داخل القنوات، واستهداف رقم رينولدز فوق 4000، حيث أن التدفق الصفحي يقلل بشكل كبير من كفاءة نقل الحرارة. تحدد الإدارة الحرارية المناسبة بشكل مباشر وقت الدورة واستقرار الأبعاد للعدسة النهائية.
استنزاف جميع المواد المتبقية من الأشواط السابقة. أثناء عملية ضبط الماكينة، إذا توقفت الماكينة لمدة تزيد عن 30 دقيقة، فقم بإجراء تطهير كامل للبرميل. وهذا يمنع تدهور الراتنج، والذي يظهر على شكل بقع سوداء واصفرار في المكونات الشفافة. قم بزيادة درجات حرارة العداء الساخن والبرميل تدريجيًا وفقًا لتوصيات الشركة المصنعة للراتنجات المحددة. تجنب الارتفاع المفاجئ في درجات الحرارة الذي يمكن أن يؤدي إلى تحلل سلاسل البوليمر. استخدم مركب تطهير بصري مخصص لتنظيف المسمار والبرميل جيدًا.
تأكد من تطهير نظام العداء الساخن حتى يصبح البثق واضحًا تمامًا وخاليًا من الفقاعات. استقرار درجة الحرارة يتطلب الصبر. اسمح للقالب والعداء الساخن بالنقع في درجة الحرارة المحددة لمدة 15 دقيقة على الأقل قبل بدء اللقطة الأولى. بالنسبة للبولي كربونات، تتراوح درجات حرارة البرميل عادةً من 280 درجة مئوية إلى 310 درجة مئوية، بينما يتطلب PMMA مستوى أقل قليلاً بين 240 درجة مئوية و270 درجة مئوية. الانحراف عن هذه النطاقات يضمن الفشل البصري.
يجب أن تقوم التجربة المنهجية بعزل والتحقق من صحة التثبيت والحقن والسكن والتبريد والقذف لتحديد اختناقات العملية مبكرًا. مراقبة توزيع قوة التثبيت لمنع الوميض على طول خط الفراق. قوة التثبيت المفرطة تسحق قنوات التهوية، مما يؤدي إلى ظهور علامات الحروق. سرعات حقن الملف الشخصي لمنع إجهاد القص عند البوابة. يبدأ التشكيل الجانبي النموذجي بطيئًا في عبور البوابة، ثم يتسارع لملء التجويف، ثم يتباطأ بالقرب من نهاية التعبئة للسماح للغاز بالهروب.
قم بتحسين ضغط المسكن لمنع ظهور علامات الغرق في المقاطع السميكة دون زيادة الضغط على التجويف. التحقق من صحة أوقات التبريد لضمان الوضوح البصري واستقرار الأبعاد. تؤدي إزالة الجزء مبكرًا جدًا إلى حدوث انحراف. تأكد من أن قوة القذف لا تسبب علامات ضغط أو تشوهًا جسديًا على البلاستيك الدافئ. اضبط سرعة القاذف لدفع الجزء بعيدًا عن القلب بلطف بدلاً من ثقبه للخارج.
تعتبر مادة البولي كربونات الضوئية (PC) وبولي ميثيل ميثاكريلات (PMMA) حساسة للغاية لإجهاد القص والرطوبة. عند اختبار أ قالب عدسة السيارات PC PMMA ، تحقق بدقة من أوقات تجفيف الراتنج ومستويات نقطة الندى. يتطلب الكمبيوتر عادةً التجفيف عند درجة حرارة 120 درجة مئوية لمدة 4 إلى 6 ساعات مع مجفف مجفف يحافظ على نقطة الندى عند -40 درجة مئوية. يجب أن يظل محتوى الرطوبة المستهدف أقل من 0.02% قبل المعالجة.
حدد سرعات الحقن الأولية بعناية لتجنب النفث، حيث ينطلق الذوبان مباشرة في التجويف دون الالتصاق بالجدران. اضبط ضغط الضغط والوقت للتعويض عن الانكماش الحجمي. يجب عليك تحقيق ذلك دون إحداث انكسار مزدوج، وهو إجهاد داخلي يشوه الضوء الذي يمر عبر العدسة. استخدم فحص الضوء المستقطب للكشف عن تركيزات الضغط الداخلي بالقرب من البوابة والزوايا الحادة. إذا ظهرت أنماط قوس قزح تحت المرشح المستقطب، فهذا يعني أن ضغط الإمساك مرتفع جدًا أو أن البوابة تتجمد بعد فوات الأوان.
تتطلب أدلة الضوء دقة متناهية لضمان الانعكاس الداخلي الكلي (TIR). أي عيب في السطح أو إجهاد داخلي يعطل مسار الضوء، مما يسبب بقع داكنة أو إضاءة غير متساوية. عند تجربة قالب حقن دليل ضوء السيارات ، ومراقبة الانتقال من الحقن إلى الضغط عن كثب. التعبئة الزائدة تسبب علامات إجهاد تدمر انتقال الضوء. يؤدي التغليف السفلي إلى ظهور علامات بالوعة تغير المسار البصري وتفشل في تكرار الهياكل الضوئية الدقيقة على سطح القالب.
حافظ على التحكم الدقيق في درجة حرارة القالب للتأكد من أن المصهور يكرر القطع الدقيقة والمنشورات بشكل مثالي قبل التجميد. تتطلب أدلة الضوء غالبًا درجات حرارة مرتفعة للعفن، تتجاوز أحيانًا 90 درجة مئوية، للحفاظ على تدفق المواد إلى الهياكل الدقيقة. استخدم نظام بوابة صمام عالي الاستجابة للتحكم في تدفق الذوبان بدقة وإزالة العلامات المتبقية التي يمكن أن تتداخل مع اقتران مصدر ضوء LED.
يجب تقييم عينات T1 تحت إضاءة موحدة للنقاء البصري. عند فحص الأجزاء من قالب غطاء المصباح الأمامي للسيارة ، ابحث عن البقع السوداء والشرائط الفضية واحمرار البوابة. تشير الخطوط الفضية إلى عدم اكتمال تجفيف الراتينج، بينما يشير احمرار البوابة إلى سرعة الحقن المفرطة أو تصميم البوابة المقيد. تحقق من وجود الاصفرار، الذي يشير إلى التدهور الحراري الناتج عن درجات حرارة البرميل المفرطة أو فترة الإقامة الطويلة.
افحص تشطيب السطح بحثًا عن علامات التدفق وتأكد من أن الطلاء شديد اللمعان ينتقل بشكل مثالي إلى البلاستيك. استخدم صندوقًا ضوئيًا بمستويات لوكس محددة، عادةً حوالي 1000 لوكس، لتحديد التشوهات البصرية البسيطة التي قد لا تفوت عمليات الفحص بالعين المجردة. أمسك العدسة بزوايا مختلفة على خلفية شبكية للتحقق من الأخطاء الانكسارية الناتجة عن الانكماش غير المتساوي أو سوء تلميع الفولاذ المجوف.
اترك الأجزاء تبرد لمدة 24 ساعة على الأقل في بيئة يمكن التحكم في مناخها بحيث تصل درجة حرارتها إلى 23 درجة مئوية ورطوبة نسبية 50%. وهذا يفسر الانكماش بعد التشكيل قبل إجراء فحص CMM (آلة قياس الإحداثيات). اختبار ملاءمة مكونات قوالب مصابيح السيارات ضد أجزاء التزاوج، بما في ذلك العلب، والحواف، والعاكسات. تحقق من تفاوتات الفجوة والتدفق باستخدام تركيبات تثبيت مخصصة تحاكي نقاط تثبيت السيارة.
تحقق من تفاوتات الملف الشخصي لأخاديد الغلق حيث تلتقي العدسة بالجسم. يؤدي أي انحراف أو انحراف في الأبعاد في هذه المنطقة إلى إضعاف مانع تسرب الماء، مما يؤدي إلى التكثيف داخل مجموعة المصابيح الأمامية. قم بقياس الطول والعرض الإجماليين للعدسة للتأكد من أنها تقع ضمن نطاق التسامح +/- 0.2 مم المطلوب عادةً للإضاءة الخارجية للسيارات.
إن تحديد السبب الجذري للعيوب أثناء تجربة T1 يفرض نجاح تعديلات الأداة اللاحقة. استخدم نهجا منظما لعزل المتغيرات. قم بتغيير معلمة واحدة فقط في كل مرة، واسمح للعملية بالاستقرار لمدة عشر لقطات على الأقل، ثم قم بتقييم النتائج.
| نوع الخلل | تحليل السبب الجذري | استراتيجية التخفيف |
|---|---|---|
| خطوط اللحام | ضعف الانصهار الأمامي أثناء الحقن بسبب انخفاض درجة الحرارة أو السرعة البطيئة. | ضبط ملفات تعريف سرعة الحقن، وزيادة درجة حرارة القالب، أو نقل البوابة. |
| علامات بالوعة | الانكماش الحجمي في المقاطع ذات الجدران السميكة التي تفتقر إلى التعبئة الكافية. | تحسين ضغط الإمساك، وتمديد وقت الانتظار حتى تجميد البوابة، وزيادة وقت التبريد. |
| علامات الحروق | اشتعال الغاز المحبوس تحت ضغط مرتفع (تأثير الديزل) في نهاية التعبئة. | تحقق من أعماق التنفيس، ونظف فتحات العادم جيدًا، وقلل من سرعة الحقن في نهاية الشوط. |
| الشرائط الفضية (سبلاي) | تتحول الرطوبة الموجودة في الراتينج إلى بخار، أو الهواء المحصور في البرميل. | التحقق من أداء المجفف ونقطة الندى. قم بزيادة الضغط الخلفي للتخلص من الهواء المحبوس. |
| صفحة الحرب | معدلات تبريد غير متساوية بين النواة والتجويف، أو إجهاد داخلي مفرط. | موازنة درجات حرارة قناة التبريد. اضبط ضغط الإمساك لتقليل الضغط المصبوب. |
قم بإجراء تصميم التجارب (DoE) للعثور على الحدود العليا والدنيا لدرجة الحرارة والضغط والسرعة التي لا تزال تنتج أجزاء مقبولة. تضمن نافذة المعالجة الواسعة إنتاجًا ضخمًا مستقرًا. فهو يقلل من الاعتماد على تعديلات المشغل المستمرة عندما تتغير الظروف البيئية قليلاً. تختلف درجة حرارة الذوبان، ودرجة حرارة العفن، وسرعة الحقن، وعقد الضغط بشكل منهجي باستخدام تصميم عاملي كسري.
قم بتوثيق الظروف الحدودية التي يبدأ فيها ظهور الفلاش أو اللقطات القصيرة أو علامات الغرق. يقع إعداد الإنتاج المثالي في المركز الدقيق لهذه النافذة المحددة، مما يوفر أقصى هامش أمان ضد تغييرات العملية. إذا كانت نافذة العملية ضيقة جدًا، فإن الأداة تتطلب تعديلات ميكانيكية لتحسين التدفق أو التبريد قبل الدخول في الإنتاج الضخم.
يمكن أن يؤدي الضغط من أجل أوقات دورات أسرع إلى التأثير على استقرار الأبعاد والوضوح البصري لعدسات PMMA/PC السميكة. تؤدي إزالة العدسة السميكة من القالب قبل أن يبرد القلب بدرجة كافية إلى حدوث انحراف ما بعد التشكيل. احصل على دورة زمنية تعمل على موازنة الإنتاجية الاقتصادية ومعايير الجودة الخالية من العيوب. احسب وقت التبريد النظري بناءً على قسم الجدار الأكثر سمكًا للجزء.
استخدم هذا كخط أساس، واضبطه بناءً على قياسات الأجزاء المادية. لا تضحي بالأداء البصري لتختصر بضع ثوانٍ من وقت الدورة؛ سوف تلغي الخردة الناتجة أي مكاسب في الإنتاجية. بالنسبة لعدسات السيارات الثقيلة، تتراوح أوقات الدورة في كثير من الأحيان من 90 إلى 180 ثانية لضمان ثبات الأبعاد الكامل عند الطرد.
قم بتوثيق جميع معلمات الماكينة ودرجات حرارة الماء وأوقات الدورات وأوزان الأجزاء. تسجيل جميع العيوب الملحوظة مع الصور المقابلة. قم بتضمين توصيات واضحة لتحسين الأدوات وخطط العمل التصحيحية (CAPA). تتطلب التفاصيل تعديلات آمنة على الفولاذ، مثل تعديل زوايا السحب، أو فتح البوابات، أو إضافة فتحات تهوية.
يعد هذا التقرير بمثابة خط الأساس لتجارب T2/T3. ويصبح في نهاية المطاف إجراء التشغيل القياسي (SOP) للإنتاج الضخم. وبدون تقرير شامل، تعتمد التجارب اللاحقة على التخمين بدلا من البيانات الهندسية. تأكد من قيام فني الإعداد بتسجيل الخروج على ورقة المعلمة النهائية، وتأمين متغيرات العملية لعمليات التشغيل المستقبلية.
موثوقة يوفر مورد تصنيع قوالب السيارات بيانات تجريبية غير محررة. يتضمن ذلك لوحات التقدم القصيرة، وتقييمات العيوب الصادقة، وتفاصيل الاختبار الشاملة. قم بتقييم كيفية قيام المورد بإبلاغ حالات الفشل خلال مرحلة T1. يشكل الشريك الذي يخفي العيوب أو يتلاعب بالمعلمات لإنتاج عدد قليل من العينات الذهبية خطرًا شديدًا على إطلاق الإنتاج الخاص بك.
اطلب الوصول إلى أوراق المعلمات الأولية مباشرة من وحدة التحكم في آلة التشكيل بالحقن. اطلب دراسة مادية قصيرة توضح نمط التعبئة بنسبة 10% و30% و50% و80% و95% و99% من حجم التجويف. يثبت هذا الدليل المرئي أن الأداة تملأ بالتساوي وتتحقق من صحة محاكاة تدفق القالب الأصلي.
يمكن أن تؤدي الجداول الزمنية الغامضة للانتقال من تصميم النموذج الأولي إلى T1 إلى عرقلة الجداول الزمنية لإطلاق المركبات. وينطبق الشيء نفسه على تصحيح زوايا السحب أو مواضع البوابة أو خطوط الفصل بعد التجربة الأولى. قم بإنشاء اتفاقيات مستوى الخدمة (SLAs) الصارمة للتغييرات الهندسية بين المراحل التجريبية.
حدد بالضبط عدد الأيام التي يتعين على المورد تنفيذ عمليات اللحام والتصنيع وإعادة الصقل فيها قبل تجربة T2. التكرار الفعال يفصل شركاء الأدوات القادرين عن أولئك الذين يتسببون في تأخيرات شديدة للمشروع. تحميل المورد مسؤولية الالتزام بالمواعيد المتفق عليها للتجارب الثانوية، وضمان بقاء الجدول الزمني لتجميع السيارة سليمًا.
إن التجربة الشاملة لقالب المصابيح الأمامية للسيارات ليست مجرد علامة فارقة يجب التحقق منها. إنه اختبار التحمل النهائي لهندسة الأداة، وسلوك الراتنج، وقابلية تطوير العملية. يجب منح الموافقة على الأدوات فقط عندما يتم إثبات دقة الأبعاد والأداء البصري واستقرار العملية ضمن نافذة عملية موثقة وقابلة للتكرار.
ج: تجربة T1 هي أول حقنة مادية للبلاستيك في القالب المكتمل. إنه يتحقق من الوظيفة الميكانيكية الأساسية ومواقع البوابة وهندسة الجزء الأولي. ويعترف المهندسون بأن الأجزاء نادراً ما تكون جاهزة للإنتاج في هذه المرحلة. يستخدمون بيانات T1 لتوجيه تعديلات الأداة الضرورية وإنشاء معلمات المعالجة الأساسية.
ج: تستغرق التجربة القياسية من 4 إلى 8 ساعات لكل مرحلة على الجهاز. ومع ذلك، قد تستغرق العملية التكرارية بأكملها بدءًا من T1 وحتى الموافقة النهائية عدة أسابيع. يعتمد هذا الجدول الزمني بشكل كبير على مدى تعقيد تعديلات الأداة المطلوبة، وأوقات فحص CMM، وعدد التجارب اللاحقة اللازمة.
ج: تتطلب هذه الراتنجات الضوئية المسترطبة بروتوكولات تجفيف صارمة. التجفيف المناسب يمنع العيوب الناجمة عن الرطوبة مثل الخطوط الفضية والفقاعات وفقدان نفاذية الضوء. يؤدي الفشل في إزالة الرطوبة إلى الإضرار بالسلامة الهيكلية والوضوح البصري للعدسة النهائية، مما يؤدي إلى الرفض الفوري.
ج: يتضمن التقرير الشامل مواصفات الماكينة ومعلمات الحقن وملفات تعريف درجة الحرارة وتخطيطات التبريد. ويجب أيضًا توثيق أوزان الأجزاء وأوقات الدورات وسجلات العيوب وتعديلات الأداة الموصى بها. تعمل هذه الوثيقة كأساس للإجراءات التصحيحية المطلوبة للمرحلة التجريبية التالية.
ج: يتضمن إصلاح خطوط اللحام ضبط درجات حرارة القالب وتحسين ملفات تعريف سرعة الحقن للحفاظ على واجهة الذوبان نشطة. قد يحتاج المهندسون أيضًا إلى تعديل مواقع البوابة أو ضبط سماكة الجدار لضمان الانصهار الأمامي المناسب قبل أن تبدأ المادة في التجمد في التجويف.
ج: تختلف أوقات الدورة بشكل كبير بناءً على سمك الجزء والمواد، وتتراوح عادةً من 60 إلى 150 ثانية. تعطي هذه العملية الأولوية للوضوح البصري واستقرار الأبعاد على السرعة المطلقة. يؤدي تسريع مرحلة التبريد إلى حدوث انفتال وضغط داخلي، مما ينتهك معايير الإضاءة الصارمة للسيارات.
ج: يتنبأ تحليل تدفق القالب بأنماط التعبئة ومعدلات التبريد وصفحة الالتواء المحتملة. فهو يسمح للمهندسين بتحديد عيوب التصميم وتصحيحها رقميًا قبل قطع أدوات الفولاذ باهظة الثمن. تقلل هذه الخطوة الاستباقية بشكل كبير من عدد التجارب الفيزيائية المطلوبة وتمنع إعادة صياغة الأدوات المكلفة.


