

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-06 Origen: Sitio


Los sistemas de iluminación para automóviles funcionan bajo estrictos estándares regulatorios, incluido el DOT en América del Norte y el ECE en Europa. Estas regulaciones exigen un rendimiento óptico impecable y patrones de haz precisos. La transición del diseño de herramientas a la producción en masa representa una fase de ingeniería de alto riesgo. Apresurar una prueba de molde o confiar en datos de validación incompletos conduce a tasas de desperdicio inaceptables. Los fabricantes enfrentan graves consecuencias, que incluyen distorsión óptica, fallas en el ensamblaje y modificaciones extensas de herramientas secundarias. Una lista de verificación sistemática y gradual de pruebas de moldes cierra la brecha entre el diseño teórico y la realidad de la producción. Garantiza que las herramientas produzcan constantemente componentes libres de defectos en condiciones de funcionamiento estándar. Desglosaremos los protocolos exactos necesarios para validar una molde de faros de automóviles antes de autorizar la fabricación a gran escala.
Los ingenieros deben comparar los datos teóricos del flujo del molde con el diseño físico de la herramienta antes de montar el molde en la prensa. Debe verificar las ubicaciones de las puertas, las ubicaciones previstas de las líneas de soldadura y las posiciones de ventilación. Esta comparación ayuda a anticipar posibles problemas estéticos o estructurales durante la fase de inyección física. Revisa el Análisis de flujo de molde para lámparas de automóviles para confirmar que los tamaños de los corredores mecanizados y los diámetros de las compuertas coinciden con las entradas de la simulación. Ignorar las discrepancias entre el análisis digital y la herramienta mecanizada final conduce a patrones de llenado impredecibles. A menudo resulta en gas atrapado, disparos cortos o tensión cortante severa cerca de la puerta.
Para validar correctamente la herramienta física con el modelo digital, ejecute estos pasos de verificación específicos en el taller:
La máquina de moldeo por inyección de prueba debe reflejar el entorno de producción en masa previsto para garantizar una escalabilidad perfecta. Realizar una prueba en una máquina de laboratorio altamente personalizada genera una confianza falsa si la planta de producción utiliza equipos estándar. Confirme que el tonelaje de la máquina y el espacio entre las barras de unión se ajusten cómodamente a las dimensiones del molde. Lo ideal es que el tamaño del disparo de la unidad de inyección utilice entre el 30% y el 70% de la capacidad del cañón. La utilización de muy poca capacidad aumenta el tiempo de residencia, lo que hace que las resinas ópticas se degraden y amarilleen. Utilizar demasiada capacidad corre el riesgo de una plastificación incompleta y de que los gránulos sin derretir entren en la cavidad.
Verifique las zonas de calentamiento del canal caliente, las configuraciones de cableado y la compatibilidad del controlador. Los tipos de termopar en el molde deben coincidir con el controlador de temperatura de la máquina. Asegúrese de que las interfaces de extracción robótica y las herramientas de extremo del brazo (EOAT) estén preparadas para la extracción automatizada de piezas. La extracción manual de piezas durante una prueba introduce tiempos de ciclo inconsistentes, lo que distorsiona los datos de enfriamiento y los resultados dimensionales.
| Parámetro del equipo | Requisitos de la máquina de prueba | Estándar de la máquina de producción |
|---|---|---|
| Tonelaje de sujeción | Debe exceder la presión de la cavidad calculada en un 20 %. | Idéntico al tonelaje de prueba para evitar el flash. |
| Diseño de tornillo | Perfil de bajo corte para PC/PMMA óptico | Perfil de bajo corte para PC/PMMA óptico |
| Controlador de canal caliente | Control PID con precisión de 0,1°C | Control PID con precisión de 0,1°C |
| Extracción de piezas | Robot automatizado de 3 o 6 ejes | Robot automatizado de 3 o 6 ejes |
Ejecute el cierre del molde a baja presión para verificar la alineación de los bloques del núcleo y la cavidad. Este paso protege la herramienta de daños catastróficos si los componentes están desalineados. Confirme el movimiento suave de los pilares guía, los casquillos guía y los mecanismos deslizantes. Busque signos de atascamiento, resistencia inusual o irritación en las superficies deslizantes. Aplique la grasa adecuada para altas temperaturas a las piezas móviles antes de realizar el ciclo de la herramienta. Utilice líquido de diseño azul de Prusia en las líneas de separación para comprobar que el cierre y el sellado sean adecuados. Si el azul se transfiere de manera desigual, la herramienta requiere una revisión inmediata para evitar que se produzca destellos.
Los pasadores eyectores, los elevadores y las placas extractoras deben funcionar suavemente en toda su carrera. Deben regresar a la posición cero exacta sin dudarlo. Verifique que los interruptores de límite de la placa eyectora funcionen correctamente para evitar que el molde se cierre si los pasadores no están completamente retraídos. Seque el molde en ciclo al menos 50 veces para garantizar la estabilidad mecánica antes de introducir cualquier plástico.
Conecte todas las líneas de agua y aceite. Presurice el sistema de enfriamiento a la presión de funcionamiento estándar antes de introducir calor a la herramienta. Las microfugas en los canales de refrigeración pueden provocar defectos catastróficos en los componentes ópticos. El agua que se filtra sobre la superficie de la moldura crea grandes separaciones y oxida rápidamente las cavidades ópticas pulidas. Mantenga el sistema a 6 bar durante 15 minutos y controle los manómetros para detectar cualquier caída que indique una junta tórica defectuosa o una soldadura agrietada.
Monitoree los caudales en todos los circuitos utilizando un medidor de flujo en línea. Verifique la distribución uniforme de la temperatura en toda la cara del molde utilizando una cámara termográfica. Verifique si hay caídas de presión entre la entrada y la salida, lo que indica bloqueos internos o flujo restringido. Asegúrese de que se logre un flujo turbulento dentro de los canales, apuntando a un número de Reynolds superior a 4000, ya que el flujo laminar reduce significativamente la eficiencia de la transferencia de calor. La gestión térmica adecuada dicta directamente el tiempo del ciclo y la estabilidad dimensional de la lente final.
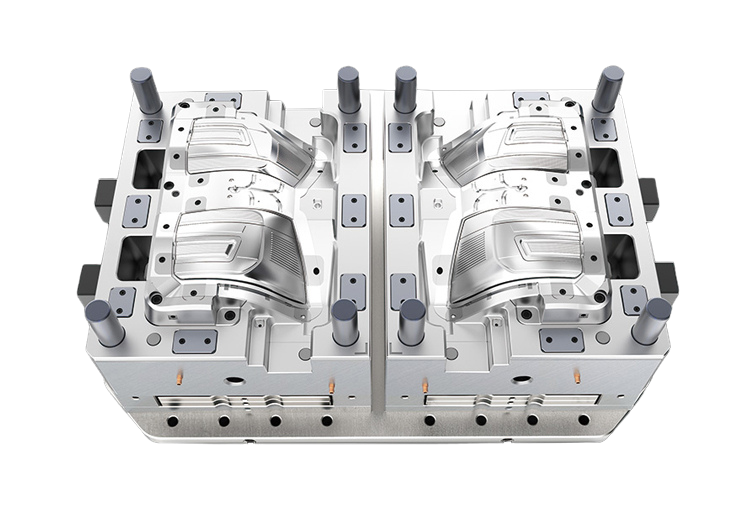
Drene todo el material restante de ejecuciones anteriores. Durante el proceso de ajuste de la máquina, si la máquina permanece parada por más de 30 minutos, realice una purga completa del barril. Esto evita la degradación de la resina, que se manifiesta como motas negras y coloración amarillenta en los componentes transparentes. Aumente gradualmente las temperaturas del canal caliente y del barril según las recomendaciones específicas del fabricante de la resina. Evite picos repentinos de temperatura que puedan degradar las cadenas de polímero. Utilice un compuesto de purga exclusivo de grado óptico para limpiar minuciosamente el tornillo y el cilindro.
Asegúrese de purgar el sistema de canal caliente hasta que el extruido esté completamente limpio y libre de burbujas. La estabilización de la temperatura requiere paciencia. Deje que el molde y el canal caliente se remojen a la temperatura establecida durante al menos 15 minutos antes de iniciar el primer disparo. Para el policarbonato, las temperaturas del cilindro suelen oscilar entre 280 °C y 310 °C, mientras que el PMMA requiere un perfil ligeramente más bajo, entre 240 °C y 270 °C. Desviarse de estos rangos garantiza fallas ópticas.
Un ensayo sistemático debe aislar y validar el sujeción, la inyección, el alojamiento, el enfriamiento y la expulsión para identificar tempranamente los cuellos de botella del proceso. Supervise la distribución de la fuerza de sujeción para evitar rebabas a lo largo de la línea de separación. Una fuerza de sujeción excesiva aplasta los canales de ventilación y provoca marcas de quemaduras. Velocidades de inyección del perfil para evitar esfuerzos cortantes en la puerta. Un perfil típico comienza lento para pasar la compuerta, acelera para llenar la cavidad y desacelera cerca del final del llenado para permitir que escape el gas.
Optimice la presión del alojamiento para evitar marcas de hundimiento en secciones gruesas sin llenar demasiado la cavidad. Valide los tiempos de enfriamiento para garantizar la claridad óptica y la estabilidad dimensional. Quitar la pieza demasiado pronto provoca deformaciones. Asegúrese de que la fuerza de expulsión no provoque marcas de tensión ni deformación física en el plástico caliente. Ajuste la velocidad del expulsor para empujar la pieza fuera del núcleo suavemente en lugar de perforarla.
El policarbonato (PC) de grado óptico y el polimetacrilato de metilo (PMMA) son muy sensibles al esfuerzo cortante y a la humedad. Al probar un Molde de lentes automotrices PC PMMA , verifique meticulosamente los tiempos de secado de la resina y los niveles de punto de rocío. Por lo general, el PC requiere secado a 120 °C durante 4 a 6 horas con un secador desecante que mantiene un punto de rocío de -40 °C. El contenido de humedad objetivo debe permanecer por debajo del 0,02% antes del procesamiento.
Establezca las velocidades de inyección iniciales con cuidado para evitar chorros, donde la masa fundida se dispara directamente a la cavidad sin adherirse a las paredes. Establezca la presión y el tiempo de retención para compensar la contracción volumétrica. Debe lograr esto sin inducir birrefringencia, que es una tensión interna que distorsiona la luz que pasa a través de la lente. Utilice una inspección con luz polarizada para detectar concentraciones de tensión interna cerca de la puerta y esquinas afiladas. Si aparecen patrones de arco iris debajo del filtro polarizado, la presión de retención es demasiado alta o la puerta se está congelando demasiado tarde.
Las guías de luz requieren una precisión extrema para garantizar la reflexión interna total (TIR). Cualquier imperfección de la superficie o tensión interna interrumpe el camino de la luz, provocando puntos oscuros o iluminación desigual. Al probar un Molde de inyección de guía de luz para automóviles , controle de cerca la transición de la inyección a la presión de mantenimiento. El exceso de embalaje provoca marcas de tensión que arruinan la transmisión de la luz. El embalaje insuficiente provoca marcas de hundimiento que alteran la trayectoria óptica y no logran replicar las estructuras microópticas en la superficie del molde.
Mantenga un control preciso de la temperatura del molde para garantizar que la masa fundida reproduzca perfectamente los finos cortes en V y los prismas antes de congelarse. Las guías de luz a menudo requieren temperaturas elevadas del molde, que a veces superan los 90 °C, para mantener el material fluyendo hacia las microestructuras. Utilice un sistema de compuerta de válvula de alta respuesta para controlar el flujo de fusión con precisión y eliminar marcas de vestigios que podrían interferir con el acoplamiento de la fuente de luz LED.
Las muestras T1 deben evaluarse bajo iluminación estandarizada para determinar su pureza óptica. Al inspeccionar piezas de un Molde de la cubierta de los faros del automóvil , busque motas negras, rayas plateadas y rubor en la puerta. Las rayas plateadas indican un secado incompleto de la resina, mientras que el rubor de la compuerta indica una velocidad de inyección excesiva o un diseño de compuerta restrictivo. Verifique si hay coloración amarillenta, que indica degradación térmica debido a temperaturas excesivas del barril o un tiempo de residencia prolongado.
Inspeccione el acabado de la superficie en busca de marcas de flujo y asegúrese de que el esmalte de alto brillo se transfiera perfectamente al plástico. Utilice una caja de luz con niveles de lux específicos, normalmente alrededor de 1000 lux, para identificar distorsiones ópticas menores que las inspecciones a simple vista podrían pasar por alto. Sostenga la lente en varios ángulos contra un fondo de cuadrícula para verificar si hay errores de refracción causados por una contracción desigual o un pulido deficiente del acero de la cavidad.
Deje que las piezas se enfríen durante al menos 24 horas en un ambiente con clima controlado a 23 °C y 50 % de humedad relativa. Esto tiene en cuenta la contracción posterior al moldeado antes de realizar la inspección CMM (Máquina de medición por coordenadas). Pruebe el ajuste del componentes de moldes de lámparas para automóviles contra piezas coincidentes, incluidas carcasas, biseles y reflectores. Verifique las tolerancias de separación y nivelación utilizando accesorios de sujeción dedicados que simulan los puntos de montaje del vehículo.
Verifique las tolerancias del perfil de las ranuras de sellado donde la lente se une a la carcasa. Cualquier deformación o desviación dimensional en esta área compromete el sello de estanqueidad, provocando condensación en el interior del conjunto del faro. Mida la longitud y el ancho total de la lente para asegurarse de que se encuentre dentro de la tolerancia de +/- 0,2 mm que normalmente se requiere para la iluminación exterior de automóviles.
Identificar la causa raíz de los defectos durante la prueba T1 dicta el éxito de las modificaciones posteriores de la herramienta. Utilice un enfoque estructurado para aislar variables. Cambie solo un parámetro a la vez, permita que el proceso se estabilice durante al menos diez disparos y luego evalúe los resultados.
| Tipo de defecto | Análisis de causa raíz | Estrategia de mitigación |
|---|---|---|
| Líneas de soldadura | Mala fusión del frente de fusión durante la inyección debido a la baja temperatura o la baja velocidad. | Ajuste los perfiles de velocidad de inyección, aumente la temperatura del molde o reubique la puerta. |
| Marcas de fregadero | Contracción volumétrica en secciones de paredes gruesas sin suficiente empaquetadura. | Optimice la presión de mantenimiento, extienda el tiempo de mantenimiento hasta que la puerta se congele y aumente el tiempo de enfriamiento. |
| Marcas de quemaduras | Gas atrapado que se enciende a alta presión (efecto diésel) al final del llenado. | Verifique la profundidad de la ventilación, limpie minuciosamente las ranuras de escape y reduzca la velocidad de inyección al final de la carrera. |
| Rayas plateadas (Splay) | La humedad en la resina se convierte en vapor o aire atrapado en el barril. | Verifique el rendimiento de la secadora y el punto de rocío. Aumente la contrapresión para eliminar el aire atrapado. |
| Deformación | Velocidades de enfriamiento desiguales entre el núcleo y la cavidad, o tensión interna excesiva. | Equilibre las temperaturas del canal de enfriamiento. Ajuste la presión de sujeción para reducir la tensión moldeada. |
Realice un diseño de experimentos (DoE) para encontrar los límites superior e inferior de temperatura, presión y velocidad que aún produzcan piezas aceptables. Una amplia ventana de proceso garantiza una producción en masa estable. Reduce la dependencia de los ajustes constantes del operador cuando las condiciones ambientales cambian ligeramente. Varíe la temperatura de la masa fundida, la temperatura del molde, la velocidad de inyección y la presión de mantenimiento sistemáticamente utilizando un diseño factorial fraccionado.
Documente las condiciones límite donde comienzan a aparecer flashes, tomas cortas o marcas de hundimiento. El entorno de producción ideal se encuentra en el centro exacto de esta ventana establecida, proporcionando el máximo margen de seguridad contra variaciones del proceso. Si la ventana del proceso es demasiado estrecha, la herramienta requiere modificaciones mecánicas para mejorar el flujo o el enfriamiento antes de ingresar a la producción en masa.
Presionar por tiempos de ciclo más rápidos puede comprometer la estabilidad dimensional y la claridad óptica de las lentes gruesas de PMMA/PC. Quitar una lente gruesa del molde antes de que el núcleo se haya enfriado lo suficiente provoca una deformación posterior al moldeo. Consiga un tiempo de ciclo que equilibre el rendimiento económico con estándares de calidad sin defectos. Calcule el tiempo de enfriamiento teórico basándose en la sección de pared más gruesa de la pieza.
Utilice esto como punto de referencia y ajústelo según las medidas físicas de las piezas. No sacrifique el rendimiento óptico para reducir unos segundos el tiempo del ciclo; la chatarra generada anulará cualquier aumento de rendimiento. Para lentes de automóviles pesados, los tiempos de ciclo frecuentemente oscilan entre 90 y 180 segundos para garantizar una estabilidad dimensional completa al momento de la expulsión.
Documente todos los parámetros de la máquina, temperaturas del agua, tiempos de ciclo y pesos de las piezas. Registre todos los defectos observados con las fotografías correspondientes. Incluir recomendaciones explícitas para mejoras de herramientas y planes de acciones correctivas (CAPA). Los detalles requirieron modificaciones seguras para el acero, como ajustar los ángulos de tiro, abrir puertas o agregar ventilación.
Este informe sirve como base para los ensayos T2/T3. En última instancia, se convierte en el procedimiento operativo estándar (POE) para la producción en masa. Sin un informe completo, los ensayos posteriores se basan en conjeturas más que en datos de ingeniería. Asegúrese de que el técnico de configuración apruebe la hoja de parámetros final, bloqueando las variables del proceso para ejecuciones futuras.
Un confiable El proveedor de fabricación de moldes para automóviles proporciona datos de pruebas sin editar. Esto incluye tablas de progresión breves, evaluaciones honestas de defectos y detalles completos de las pruebas. Evaluar cómo el proveedor comunica las fallas durante la etapa T1. Un socio que oculta defectos o manipula parámetros para producir unas pocas muestras de oro representa un grave riesgo para el lanzamiento de su producción.
Solicite acceso a las hojas de parámetros sin procesar directamente desde el controlador de la máquina de moldeo por inyección. Solicite un estudio físico breve que muestre el patrón de llenado al 10 %, 30 %, 50 %, 80 %, 95 % y 99 % del volumen de la cavidad. Esta evidencia visual demuestra que la herramienta se llena uniformemente y valida la simulación de flujo del molde original.
Los plazos vagos para la transición del diseño de prototipo a la T1 pueden descarrilar los cronogramas de lanzamiento de vehículos. Lo mismo se aplica a la corrección de ángulos de salida, posiciones de puertas o líneas de separación después de la primera prueba. Establezca estrictos acuerdos de nivel de servicio (SLA) para cambios de ingeniería entre fases de prueba.
Defina exactamente cuántos días tiene el proveedor para implementar la soldadura, el mecanizado y el repulido antes de la prueba T2. La iteración eficiente separa a los socios de herramientas capaces de aquellos que causan graves retrasos en los proyectos. Responsabilizar al proveedor por cumplir con las fechas acordadas para las pruebas secundarias, garantizando que el cronograma de ensamblaje del vehículo permanezca intacto.
Una prueba exhaustiva de moldes de faros de automóviles no es simplemente un hito que hay que marcar. Es la prueba de estrés definitiva de la ingeniería de la herramienta, el comportamiento de la resina y la escalabilidad del proceso. La aprobación de herramientas solo debe otorgarse cuando la precisión dimensional, el rendimiento óptico y la estabilidad del proceso se demuestren dentro de una ventana de proceso documentada y repetible.
R: Una prueba T1 es la primera inyección física de plástico en el molde terminado. Verifica la función mecánica básica, las ubicaciones de las puertas y la geometría inicial de la pieza. Los ingenieros reconocen que las piezas rara vez están listas para producción en esta etapa. Utilizan datos T1 para guiar las modificaciones necesarias de las herramientas y establecer parámetros de procesamiento de referencia.
R: Una prueba estándar tarda de 4 a 8 horas por fase en la máquina. Sin embargo, todo el proceso iterativo desde la T1 hasta la aprobación final puede tardar varias semanas. Este cronograma depende en gran medida de la complejidad de las modificaciones requeridas de las herramientas, los tiempos de inspección de la CMM y la cantidad de pruebas posteriores necesarias.
R: Estas resinas higroscópicas de grado óptico requieren protocolos de secado estrictos. Un secado adecuado previene defectos inducidos por la humedad, como rayas plateadas, burbujas y pérdida de transmisividad de la luz. No eliminar la humedad compromete tanto la integridad estructural como la claridad óptica de la lente final, lo que lleva al rechazo inmediato.
R: Un informe completo incluye especificaciones de la máquina, parámetros de inyección, perfiles de temperatura y diseños de enfriamiento. También debe documentar los pesos de las piezas, los tiempos de los ciclos, los registros de defectos y las modificaciones recomendadas de las herramientas. Este documento sirve como base para las acciones correctivas requeridas para la siguiente fase de prueba.
R: Arreglar las líneas de soldadura implica ajustar las temperaturas del molde y optimizar los perfiles de velocidad de inyección para mantener activo el frente de fusión. Es posible que los ingenieros también necesiten modificar las ubicaciones de las compuertas o ajustar el espesor de las paredes para garantizar una fusión adecuada del frente de fusión antes de que el material comience a congelarse en la cavidad.
R: Los tiempos de los ciclos varían mucho según el espesor de la pieza y el material, y suelen oscilar entre 60 y 150 segundos. El proceso prioriza la claridad óptica y la estabilidad dimensional sobre la pura velocidad. Acelerar la fase de enfriamiento induce deformación y tensión interna, lo que viola los estrictos estándares de iluminación automotriz.
R: El análisis del flujo del molde predice patrones de llenado, velocidades de enfriamiento y posibles deformaciones. Permite a los ingenieros identificar y corregir defectos de diseño digitalmente antes de cortar acero para herramientas costoso. Este paso proactivo reduce significativamente el número de pruebas físicas necesarias y evita costosos retrabajos de herramientas.


