

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-06 Origen: Sitio


La adquisición de herramientas para la fabricación de plástico representa un gasto de capital de alto riesgo. Los descuidos iniciales de ingeniería se acumulan en cuellos de botella permanentes en la producción y erosión de márgenes. Tratar la compra de herramientas como una simple transacción de productos básicos conduce inevitablemente a tiempos de ciclo subóptimos, tasas excesivas de desechos y frecuentes tiempos de inactividad por mantenimiento. El acero físico dicta los límites absolutos de la eficiencia de su producción.
Antes de iniciar un nuevo proyecto, los compradores técnicos deben auditar rigurosamente su línea base de fabricación actual. Necesita identificar fallas de herramientas heredadas, identificar cuellos de botella de producción existentes y documentar cualquier compromiso de calidad en las líneas de productos actuales. Establecer una base de desempeño estricta garantiza que la nueva herramienta aborde las deficiencias históricas en lugar de repetirlas en el taller.
El principal problema empresarial radica en la tensión entre minimizar el capital de herramientas inicial y maximizar la rentabilidad a largo plazo. Los tiempos de ciclo optimizados, la consistencia de las piezas y la longevidad del molde requieren una inversión inicial sustancial en acero de alta calidad y arquitecturas de refrigeración avanzadas. Una adquisición exitosa requiere ir más allá de las comparaciones básicas de precios. Debemos evaluar rigurosamente las especificaciones de los moldes, validar la viabilidad del diseño y examinar sistemáticamente a los socios de fabricación en función de la capacidad técnica, la infraestructura de servicios y los marcos de garantía de calidad.
Validar el proceso de fabricación es el primer paso obligatorio. Confirmando que un El molde de inyección personalizado es la ruta óptima que requiere analizar la geometría de la pieza, los requisitos de materiales y los volúmenes de producción esperados. Los métodos alternativos, como el moldeo por compresión, se adaptan a materiales termoestables específicos. La fundición de uretano o la impresión 3D de gran volumen siguen siendo viables sólo para la creación de prototipos de bajo volumen o geometrías altamente complejas y de baja tensión. Una vez que confirme el moldeo por inyección, el enfoque de ingeniería pasa directamente a las especificaciones de las herramientas.
La Sociedad de la Industria del Plástico (SPI) estableció clasificaciones estrictas de moldes que van desde la Clase 101 a la Clase 105. Estas clasificaciones dictan la integridad estructural, la dureza del acero y los mecanismos mecánicos necesarios para volúmenes de producción específicos. Hacer coincidir el volumen del ciclo de vida esperado con la dureza adecuada del acero evita fallas catastróficas de la herramienta. Ejecutar un proyecto de gran volumen en un molde Clase 103 garantiza desgaste prematuro, rebabas e inestabilidad dimensional.
| Clasificación SPI | Ciclos esperados | Dureza típica del acero | Aplicación y requisitos de construcción |
|---|---|---|---|
| Clase 101 | 1.000.000+ | H13, T7 (50+ HRC) | Volumen extremadamente alto. Requiere acero endurecido, expulsión guiada y placas de desgaste en todas las superficies móviles. |
| Clase 102 | 500.000 - 1.000.000 | H13, P20 (Alto Duro) | Volumen medio a alto. Apto para materiales abrasivos. Requiere cavidades de acero para herramientas de alta calidad. |
| Clase 103 | Menos de 500.000 | P20 (28-32 HRC) | Volumen medio estándar. El acero preendurecido equilibra la inversión inicial con una durabilidad confiable a mediano plazo. |
| Clase 104 | Menos de 100.000 | Aluminio, acero dulce | Ejecuciones de bajo volumen. Prioriza el mecanizado rápido y la baja inversión inicial sobre la longevidad a largo plazo. |
| Clase 105 | Menos de 500 | Epoxi, Aluminio | Estrictamente para la creación de prototipos. Construido de forma económica para probar la geometría antes de comprometerse con las herramientas de producción. |
Las propiedades físicas del plástico inyectado dictan directamente el diseño del molde y la selección del material. Las resinas estándar como el polipropileno (PP) o el polietileno (PE) ejercen un desgaste mínimo en el acero para herramientas. Las resinas de grado de ingeniería presentan graves desafíos mecánicos y químicos en el taller.
Las resinas rellenas de vidrio actúan como abrasivos bajo altas presiones de inyección. Estos materiales rápidamente lavan las áreas de las puertas y erosionan las líneas de separación. El procesamiento de resinas abrasivas exige acero para herramientas endurecido, tratamientos superficiales especializados como recubrimientos de nitruro de titanio (TiN) e inserciones de compuerta fácilmente reemplazables para controlar el desgaste localizado. No desea soldar y volver a cortar un bloque de cavidad primaria porque la puerta se lavó después de cincuenta mil disparos.
La composición química también afecta la longevidad de las herramientas. Las resinas que contienen aditivos específicos, como retardantes de llama, o materiales inherentemente corrosivos como el cloruro de polivinilo (PVC), liberan subproductos ácidos durante las fases de calentamiento e inyección. Este ataque químico degrada las superficies de acero para herramientas estándar, lo que provoca picaduras y defectos estéticos en las piezas moldeadas. Las aplicaciones corrosivas exigen materiales altamente resistentes a la corrosión en la cavidad y el núcleo. Los fabricantes de herramientas suelen utilizar acero inoxidable 420 o aplicar cromado duro para mantener la integridad de la superficie durante la vida útil del programa.
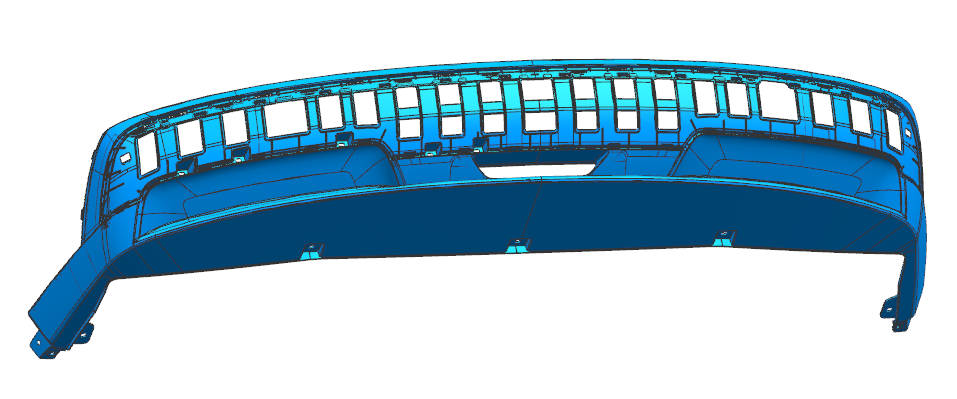
Evaluación de la arquitectura mecánica de un Un molde de inyección de plástico personalizado requiere analizar cómo interactúan el número de cavidades, la gestión térmica y el flujo de materiales. Estas tres variables determinan el tiempo del ciclo final y la calidad de la pieza.
Determinar el recuento óptimo de cavidades implica un estricto compromiso matemático entre el gasto de capital inicial y el precio por pieza a largo plazo. Debe evaluar sus demandas de producción de manera realista.
El enfriamiento dicta hasta el 70% del tiempo total del ciclo. Los canales de enfriamiento tradicionales en línea recta perforados en el acero a menudo no logran enfriar de manera uniforme geometrías complejas. Esto conduce a una contracción y alabeo diferenciales. Los canales de enfriamiento conformes, fabricados mediante sinterización directa por láser de metales (DMLS), siguen los contornos exactos de la pieza. Esta arquitectura avanzada reduce significativamente los tiempos de ciclo y minimiza el estrés térmico, mejorando directamente la estabilidad dimensional.
Los sistemas de compuerta controlan cómo el plástico fundido ingresa a la cavidad. Evaluamos dos opciones principales en el taller:
| Sistema de guía | Ventajas | Desventajas |
|---|---|---|
| Corredor frío | Mecánicamente simple, más barato de construir y más fácil de mantener. | Genera residuos plásticos sólidos en cada ciclo. Aumenta el tiempo total del ciclo. |
| corredor caliente | Elimina el desperdicio de bebedero, reduce los tiempos de ciclo y admite la automatización avanzada. | Aumenta la complejidad de las herramientas. Requiere controladores de temperatura externos. Mayor mantenimiento. |
El diseño del sistema de expulsión evita la deformación de la pieza durante el desmolde. Los pasadores eyectores deben colocarse estratégicamente en áreas estructurales robustas de la pieza para distribuir la fuerza de manera uniforme. Los componentes de paredes delgadas o muy pulidos pueden requerir placas extractoras o válvulas de aire para garantizar una expulsión limpia y sin marcas de tensión localizadas.
ejecutando El análisis del flujo del molde sirve como un paso obligatorio de mitigación de riesgos dentro del proceso de Diseño para la Manufacturabilidad (DFM). Este software de simulación modela el comportamiento reológico del plástico fundido a medida que llena la cavidad bajo presiones y temperaturas específicas.
La simulación predice patrones de relleno, identificando exactamente dónde se formarán las líneas de soldadura cuando se encuentren múltiples frentes de flujo. Destaca posibles trampas de aire que provocan quemaduras o huecos en el diésel. Al analizar la eficiencia de enfriamiento y la contracción volumétrica, los ingenieros pueden predecir la deformación antes de mecanizar cualquier metal. Ajustar la ubicación de las puertas, modificar el espesor de las paredes u optimizar los canales de enfriamiento en un entorno digital evita fallas catastróficas durante las pruebas de herramientas físicas.
La fabricación de automóviles impone las exigencias más rigurosas a la infraestructura de herramientas. A El molde de inyección automotriz personalizado debe producir componentes que sobrevivan condiciones ambientales extremas y al mismo tiempo cumplan con estándares estéticos y dimensionales estrictos.
Los componentes automotrices enfrentan tensiones operativas únicas. Las piezas debajo del capó requieren resinas de ingeniería con altas temperaturas de deflexión del calor (HDT) y resistencia química a los fluidos automotrices. Las herramientas para estas piezas deben mantener estrictas tolerancias dimensionales para garantizar un montaje seguro dentro de complejos compartimentos de motores. Las molduras interiores exigen acabados superficiales impecables de Clase A, lo que requiere técnicas especializadas de pulido y texturizado de moldes que oculten las marcas de flujo y resistan los rayones.
El suministro al sector de la automoción requiere un estricto cumplimiento de marcos de calidad estandarizados. El proceso de aprobación de piezas de producción (PPAP) y la planificación avanzada de la calidad del producto (APQP) exigen una documentación exhaustiva. Los fabricantes de herramientas deben demostrar la capacidad del proceso (Cpk) y demostrar que el molde puede producir constantemente piezas dentro de la tolerancia en tiradas prolongadas. Además, los materiales deben registrarse en el Sistema Internacional de Datos de Materiales (IMDS) para verificar el cumplimiento de las directivas de vehículos al final de su vida útil.
Las herramientas automotrices especializadas requieren ingenieros con experiencia en geometrías complejas, tolerancias y dimensionamiento geométrico estricto (GD&T) e iniciativas de aligeramiento en toda la industria. Reducir el peso de los vehículos a menudo implica convertir componentes metálicos antiguos en polímeros de alta resistencia. Esto requiere diseños de herramientas muy complejos con múltiples acciones laterales, elevadores y núcleos colapsantes.
Asociación con un especialista El servicio de diseño de moldes para automóviles proporciona el ancho de banda técnico para navegar por los estándares específicos de los OEM. Estos especialistas comprenden las aprobaciones de materiales, el riguroso cumplimiento de seguridad y los mecanismos de herramientas específicos necesarios para moldear geometrías automotrices complejas sin introducir debilidades estructurales.
Los equipos de adquisiciones deben deconstruir las cotizaciones de herramientas para comprender exactamente qué valor de ingeniería están comprando. Una cifra final no proporciona ninguna información sobre la integridad estructural o la capacidad de producción de la herramienta. Necesita leer las líneas de pedido.
Un completo La cotización de moldes automotrices personalizados desglosa los principales factores de costo en categorías específicas. El acero de la base del molde forma la base. El uso de acero de baja calidad compromete toda la estructura bajo un alto tonelaje de sujeción. El acero de la cavidad y del núcleo determina la vida útil de la herramienta y las capacidades de acabado superficial. El tiempo de mecanizado, dividido entre el fresado CNC de alta velocidad y el mecanizado por descarga eléctrica (EDM), refleja la complejidad de la geometría de la pieza.
Los componentes estándar también aumentan los costos. La cotización debe especificar las marcas de sistemas de canal caliente, elevadores y deslizadores. El uso de canales calientes genéricos y sin marca introduce graves riesgos de degradación térmica y fuga de material. Los compradores deben asegurarse de que la cotización incluya las operaciones secundarias necesarias. Busque estándares específicos de texturizado de superficies, pulido de alto brillo, muestreo inicial T1 y generación de documentación PPAP completa.
Las revisiones de ingeniería, conocidas como Avisos de cambios de ingeniería (ECN), ocurren con frecuencia durante la fase DFM o después de las pruebas iniciales. La cotización debe definir claramente el impacto financiero de las ECN y establecer quién corre con el costo de las modificaciones. La ambigüedad en este caso conduce a enormes excesos presupuestarios.
Evaluar la inclusión de garantías de tiempo de ciclo. Un fabricante de herramientas debe comprometerse con un tiempo de ciclo específico según el diseño de su arquitectura de refrigeración. Los acuerdos de servicio posventa definen el tiempo de respuesta para el mantenimiento de herramientas o reparaciones de emergencia.
Comparar las herramientas nacionales con las extranjeras requiere evaluar los impactos financieros integrales. Las herramientas costa afuera a menudo presentan una oferta inicial más baja. Sin embargo, los compradores deben tener en cuenta los costos de envío de carga pesada de acero, los aranceles de importación, los retrasos en las comunicaciones entre zonas horarias y los posibles riesgos de propiedad intelectual. Además, aclare los cronogramas de mantenimiento preventivo y los términos exactos de la garantía. Una garantía que requiere enviar una herramienta de varias toneladas a través del océano es prácticamente inútil durante una crisis de producción.
La selección de un socio fabricante exige una auditoría rigurosa de su infraestructura física y sistemas de gestión de calidad. Una presentación de ventas pulida no puede compensar una maquinaria obsoleta o un ancho de banda de ingeniería débil.
Evaluar las instalaciones del fabricante de herramientas en función de la antigüedad y precisión de sus equipos. Se requieren máquinas CNC de alta velocidad con tecnología de husillo avanzada para lograr las estrechas tolerancias necesarias para líneas de separación complejas. Las capacidades de electroerosión son fundamentales para mecanizar esquinas internas afiladas y nervaduras delgadas y profundas que las cortadoras CNC no pueden alcanzar.
Las prensas de prueba internas representan una gran ventaja. A El fabricante de moldes de inyección de plástico con sus propias máquinas de inyección puede realizar pruebas T1 de inmediato. Ajustan los parámetros del proceso sin esperar una programación externa. Los equipos de metrología son igualmente críticos. Una máquina de medición por coordenadas (MMC) valida las dimensiones del acero antes del primer disparo y verifica las piezas físicas de plástico con el modelo CAD.
Evalúe su ancho de banda de ingeniería y compatibilidad de software. El fabricante de herramientas debe operar de forma nativa en software estándar de la industria como SolidWorks, Siemens NX y Moldflow. Las discrepancias en el software provocan errores de traducción, pérdida de datos de superficie y diseños de herramientas comprometidos.
Los sistemas de gestión de calidad dictan la confiabilidad del proceso de fabricación. ISO 9001 sirve como estándar básico. Las certificaciones específicas de la industria demuestran que el fabricante comprende los estrictos requisitos reglamentarios. IATF 16949 es obligatoria para las cadenas de suministro de automóviles, lo que garantiza la prevención de defectos y la reducción de variaciones. ISO 13485 demuestra el cumplimiento de los estándares de fabricación de dispositivos médicos.
Solicite estudios de casos documentados y ejecute verificaciones de referencias. Exija ejemplos de cómo el fabricante manejó desafíos complejos de herramientas, como deformaciones severas en materiales rellenos de vidrio o intrincados mecanismos de acción lateral. Analice sus marcos históricos de resolución de defectos para comprender cómo solucionan y corrigen problemas durante las fases de muestreo T1 y T2.
La transición del diseño digital al acero físico introduce importantes riesgos operativos. La gestión de estos riesgos requiere una colaboración estructurada y un estricto cumplimiento de los protocolos de ingeniería establecidos.
La fase de Diseño para la Manufacturabilidad (DFM) es un proceso altamente colaborativo entre los ingenieros de producto del comprador y el equipo de diseño del fabricante de herramientas. Esta fase identifica rasgos difíciles o imposibles de moldear y propone modificaciones geométricas.
Las aprobaciones formales de las reglas de diseño son obligatorias. Se deben verificar los ángulos de salida. Las paredes verticales requieren un mínimo de 1 a 2 grados de inclinación para permitir la expulsión sin raspaduras, mientras que las superficies con mucha textura requieren mucho más. Los espesores de las paredes deben permanecer uniformes en toda la pieza. Las secciones gruesas se enfrían más lentamente que las delgadas, lo que provoca una contracción diferencial que se manifiesta como marcas de hundimiento o deformaciones severas. Aplicamos una regla estricta según la cual las nervaduras estructurales no deben exceder el 60 % del espesor nominal de la pared para evitar el hundimiento de la superficie. Las líneas de separación deben ubicarse estratégicamente para minimizar el impacto cosmético y evitar la generación de rebabas. No finalizar estos detalles antes de cortar acero garantiza el bloqueo de la herramienta o defectos cosméticos permanentes.
Las pruebas de herramientas validan el molde físico y los parámetros del proceso de inyección. La fase de muestreo T1 (primer disparo) rara vez produce piezas perfectas. El objetivo de T1 es verificar la funcionalidad mecánica del molde. Nos aseguramos de que el núcleo y la cavidad se alineen, que el sistema de expulsión funcione sin problemas y que los canales de enfriamiento mantengan la presión sin fugas.
Inspeccione rigurosamente las primeras partes del artículo. Documente todas las desviaciones dimensionales utilizando informes CMM y compárelos con los dibujos 2D. Solucione activamente los defectos comunes en la prensa utilizando principios científicos de moldeo:
La fase T2 refina los parámetros del proceso basándose en los datos de T1. Gestione estrechamente el proceso de ajuste de herramientas. Establezca criterios claros y objetivos para la precisión dimensional, la apariencia estética y la estabilidad del tiempo del ciclo antes de otorgar la aceptación final y lanzar la herramienta para la producción en masa.
R: Los costos de herramientas varían drásticamente según el tamaño físico, el número de cavidades, el grado del acero y la complejidad mecánica. Las herramientas prototipo de aluminio simples y de una sola cavidad requieren una inversión mínima. Los complejos moldes de producción de acero endurecido con múltiples cavidades, con sistemas de canal caliente, elevadores y enfriamiento conformado, exigen un capital significativo. El precio final refleja las horas de ingeniería y la calidad del material necesarios para cumplir con volúmenes de producción específicos.
R: El cronograma desde la aprobación final del DFM hasta el muestreo T1 generalmente varía de 4 a 12 semanas. Se pueden mecanizar rápidamente herramientas prototipo simples. Los moldes médicos o automotrices complejos requieren fresado CNC extenso, procesamiento de electroerosión y pulido manual preciso, lo que extiende el tiempo de entrega según la capacidad del fabricante y la complejidad de la herramienta.
R: La simulación identifica fallas fatales de diseño en un entorno digital. Predice disparos cortos, deformaciones severas, debilidades en las líneas de soldadura y aire atrapado. Corregir estos problemas digitalmente moviendo puertas o ajustando el espesor de las paredes ahorra una cantidad significativa de capital en retrabajo físico y evita semanas de retrasos en la producción.
R: Los moldes Clase 101 están diseñados para una producción de alto volumen extremo que supera el millón de ciclos, lo que requiere acero para herramientas endurecido y arquitecturas de enfriamiento robustas. Los moldes Clase 103 están diseñados para volúmenes medianos inferiores a 500.000 ciclos y normalmente utilizan acero preendurecido. La clasificación dicta los materiales y la calidad de construcción necesarios para sobrevivir el ciclo de vida previsto.
R: Mire más allá de la cifra final. Verifique los grados específicos de acero para cavidades y núcleos, identifique las marcas de sistemas de canal caliente y garantice la inclusión de la documentación del PPAP y el muestreo inicial. Confirme las garantías de tiempo de ciclo y exija claridad sobre las responsabilidades de mantenimiento y los términos de la garantía.
R: El comprador normalmente conserva la propiedad total del molde personalizado una vez que se cumplen las condiciones de pago. Sin embargo, el contrato de fabricación debe definir explícitamente los términos relacionados con la transferencia física, las condiciones de almacenamiento, las responsabilidades de mantenimiento preventivo y la protección de la propiedad intelectual mientras la herramienta reside en las instalaciones del fabricante.


