Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-20 Origen: Sitio

Incluso un aumento del 1% en la tasa de desechos debido a defectos ópticos erosiona significativamente los márgenes de beneficio. Las lentes de PC y PMMA de paredes gruesas no dejan ningún margen de error. Los fabricantes se enfrentan a una presión cada vez mayor para ofrecer la perfección absoluta en cada tirada. Los diseños de vehículos modernos se inclinan en gran medida hacia ópticas LED transparentes, complejas y de paredes gruesas. Estos componentes avanzados no requieren tensión interna y una transmisión de luz impecable. Cumplir con las estrictas normas de seguridad DOT y ECE exige una precisión absoluta en todo el ciclo de fabricación. Lograr una claridad óptica consistente y escalabilidad de producción en masa requiere abordar los defectos desde su raíz. Debe optimizar el diseño de herramientas y refinar los parámetros del proceso como la velocidad de inyección. La evaluación adecuada de los proveedores sigue siendo igualmente esencial para el éxito a largo plazo. Dominar estos elementos garantiza una producción altamente confiable, escalable e impecable.
Las altas tasas de desperdicio en piezas de plástico transparente agravan rápidamente los costos del material. El policarbonato y el PMMA siguen siendo materias primas caras. Cada pieza rechazada desperdicia resina valiosa. Las pérdidas de horas máquina se acumulan rápidamente junto con el desperdicio de material. Un bajo rendimiento El molde de inyección de lentes de faros automotrices agota los presupuestos operativos. Obliga a los equipos a dedicar demasiadas horas a la clasificación, el retrabajo y la recalibración de las máquinas. No se pueden simplemente ignorar estas pérdidas de rendimiento compuestas. Impactan directamente en la rentabilidad final.
La iluminación automotriz debe pasar rigurosas pruebas fotométricas. Las tensiones internas alteran significativamente la refracción de la luz. Las marcas de flujo alteran el patrón de haz previsto. Estas distorsiones ópticas corren el riesgo de fallar inmediatamente en las pruebas de cumplimiento de ECE en toda Europa. También amenazan las aprobaciones SAE y DOT en Estados Unidos. Si no se superan estas pruebas fotométricas, se detendrán las líneas de producción de vehículos. Obliga a costosos rediseños de ingeniería y retrasa el tiempo de comercialización. El cumplimiento estricto nunca es opcional para los componentes ópticos.
La confiabilidad de la producción industrial en masa contrasta marcadamente con los métodos de nivel inferior. La fundición de resina y la creación rápida de prototipos funcionan bien para las primeras fases de diseño. Sin embargo, no pueden replicar la estabilidad térmica de los entornos de producción reales. Los fabricantes de equipos originales requieren tolerancias absolutas de cero defectos para un rendimiento en campo a largo plazo. Los consumidores notan rápidamente que los faros se vuelven amarillentos, empañados o distorsionados. Estos defectos visibles dañan gravemente la reputación de la marca. Los fabricantes de automóviles dependen de proveedores de primer nivel para ofrecer plásticos transparentes impecables y duraderos. Esperan la perfección tras millones de kilómetros recorridos.
Comprender los orígenes de los defectos ayuda a los equipos a implementar contramedidas efectivas. Una alta calidad El molde de lentes de faros automotrices requiere una ingeniería exacta para evitar defectos visuales comunes. Debemos analizar estas causas profundas sistemáticamente.
La claridad óptica comienza con un material de herramientas superior. Debe seleccionar acero de alta dureza y resistente a la corrosión. El acero inoxidable S136 sirve como estándar industrial para aplicaciones transparentes. Este acero de primera calidad resiste las picaduras y el desgaste. Combina perfectamente con el pulido de diamantes SPI A-1. Necesita este grado de pulido específico para evitar la opacidad de la superficie. Cualquier arañazo microscópico se transfiere directamente a la lente moldeada. Una superficie de acero impecable garantiza una superficie plástica impecable.
El diseño de la compuerta dicta cómo ingresa la resina fundida a la cavidad. Una mala compuerta introduce inmediatamente un esfuerzo cortante masivo. Recomendamos evaluar los sistemas de compuerta de válvulas para lentes gruesos. Las compuertas de válvula proporcionan un control preciso sobre el frente de flujo. Las compuertas de ventilador también distribuyen la masa fundida uniformemente en secciones amplias. Reducen eficazmente el estrés cortante. Garantizan un flujo laminar suave hacia la cavidad. El flujo laminar elimina la turbulencia responsable de las marcas de flujo.
| Elemento de diseño | Enfoque estándar | Lente óptica Mejores prácticas | Impacto en la calidad |
|---|---|---|---|
| Grado de acero | P20 o H13 | Acero inoxidable S136 | Previene la opacidad y picaduras de la superficie |
| Estándar de pulido | SPI B-1 (Papel) | SPI A-1 (Diamante) | Garantiza una transparencia absoluta |
| Sistema de compuerta | Puerta de borde estándar | Compuerta de válvula/compuerta de ventilador | Reduce el esfuerzo cortante y la turbulencia. |
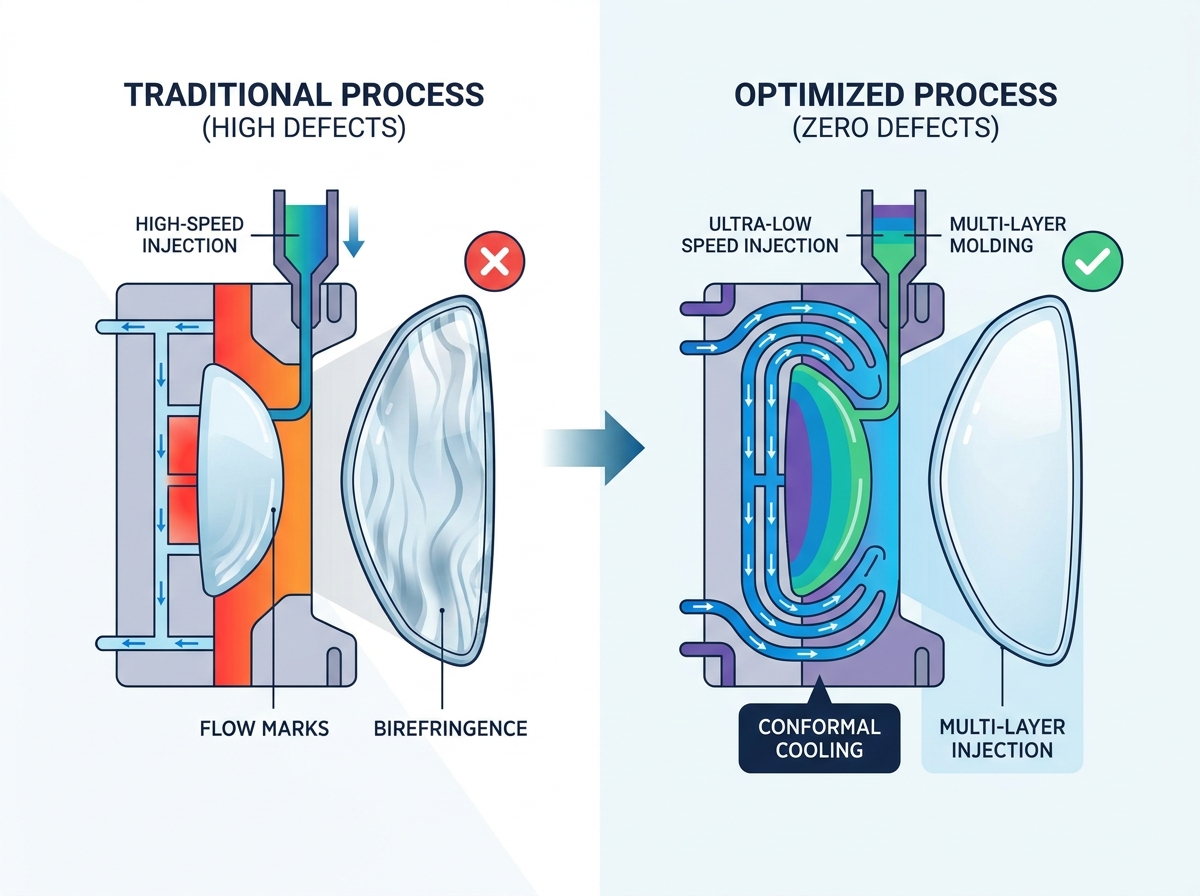
El enfriamiento tradicional en línea recta no puede manejar geometrías de lentes complejas. Debe asignar canales de refrigeración 3D directamente a la herramienta. Los diseños de enfriamiento conformal siguen el contorno exacto de la lente. Eliminan el calor a un ritmo uniforme en diferentes espesores de pared. Esta gestión precisa de la temperatura evita por completo la deformación. Reduce drásticamente el estrés interno responsable de la birrefringencia.
El gas atrapado destruye las piezas ópticas instantáneamente. Enmarcar la microventilación como un requisito estricto y no negociable. Los ingenieros deben calcular las profundidades de ventilación para que coincidan con la viscosidad específica de la resina. Una ventilación adecuada permite que el aire desplazado escape sin esfuerzo. Previene las quemaduras por efecto diésel. El mecanizado cuidadoso garantiza que la ventilación no provoque rebabas no deseadas a lo largo de la línea de separación.
La inyección a alta velocidad arruina las piezas transparentes gruesas. Debe implementar velocidades de inyección controladas y extremadamente lentas. La inyección a velocidad ultrabaja mantiene un frente de fusión constante. Previene el chorro dentro de la cavidad. Esta técnica minimiza el esfuerzo cortante en todo el perfil de la pieza. Elimina por completo las marcas de flujo superficial. El llenado lento mantiene perfectamente intacta la pureza óptica de las lentes grandes. Permite que la resina se empaquete uniformemente.
Las lentes de paredes gruesas presentan un enorme desafío térmico. El núcleo tarda exponencialmente más en enfriarse que la superficie. El moldeo por inyección multicapa proporciona la solución definitiva. La lente se inyecta en múltiples capas secuenciales más delgadas. Esta técnica avanzada reduce significativamente el tiempo total de enfriamiento. Elimina por completo las marcas de hundimiento profundo. Mejora la estabilidad dimensional general.
La termorregulación determina la calidad de la pieza final. Debe utilizar controladores de temperatura del molde (MTC) avanzados. Mantienen la superficie del molde constantemente caliente durante la fase de inyección. Una herramienta caliente evita que la PC o el PMMA se congelen demasiado rápido. Permite que las cadenas de polímeros se relajen completamente. Esta relajación da como resultado un curado sin estrés. El control preciso de la temperatura elimina las líneas de flujo y la birrefringencia simultáneamente.
No confíe en conjeturas para las piezas ópticas. Busque socios de fabricación que utilicen análisis avanzados de Moldflow. Deben optimizar las simulaciones específicamente para las propiedades ópticas. Verificar el tiempo de llenado básico nunca es suficiente. El proveedor debe ejecutar simulaciones detalladas de birrefringencia. Necesitan predecir patrones exactos de tensión interna antes de cortar cualquier acero. Esta ingeniería inicial evita costosas revisiones de herramientas posteriores.
Evaluar minuciosamente el marco de control de calidad del proveedor. Necesitas un socio obsesionado con la medición precisa. Pregunte si utilizan herramientas de medición óptica avanzadas. La interferometría láser comprueba los perfiles de las superficies hasta el nanómetro. Las máquinas de medición de coordenadas (CMM) 3D verifican el cumplimiento dimensional exacto. La estricta metrología garantiza que la geometría del molde coincida perfectamente con los datos CAD. Garantiza una transmisión de luz uniforme.
Un gran diseño de molde no significa nada sin una producción estable. Evalúe a los proveedores en función de su capacidad para realizar una transición sin problemas. Deben pasar del diseño de herramientas directamente a la producción en masa validada. Busque puertas de calidad integradas en todas sus instalaciones. Deben demostrar datos claros de capacidad de proceso (Cpk) de ejecuciones anteriores. La fabricación estable elimina variaciones inesperadas en los lotes.
Los estándares automotrices exigen una documentación rigurosa. Asegúrese de que el socio opere bajo un marco documentado IATF 16949. Esta certificación demuestra su compromiso con la gestión de calidad del automóvil. Además, las piezas ópticas requieren una limpieza excepcional. Verifique sus capacidades de inyección en salas blancas o ambientes controlados. Las partículas de polvo que ingresan a la cavidad provocarán el rechazo inmediato de la pieza. Un entorno controlado es absolutamente vital.
Las lentes sin defectos son un subproducto directo de una rigurosa ingeniería de moldes. Dependen en gran medida de controles de procesos especializados, como la inyección multicapa y de baja velocidad. Los estrictos estándares de control de calidad protegen el resultado final. Los equipos de adquisiciones e ingeniería deben considerar el molde como una inversión de capital fundamental. La validación inicial del diseño supera con creces los ahorros de costos iniciales.
No dejes al azar tu próximo proyecto de iluminación. Solicite hoy una auditoría integral de herramientas. Envíe sus archivos CAD 3D para una evaluación completa del flujo óptico y la capacidad de fabricación. Proteja su cronograma de producción eliminando los defectos del proceso tempranamente.
R: El policarbonato (PC) y el PMMA son los estándares de la industria. La PC ofrece una resistencia excepcional al impacto, lo que la hace ideal para cubiertas exteriores de faros. El PMMA proporciona una estabilidad UV superior y una claridad absoluta, que se utiliza a menudo para óptica interna. Su elección de material dicta directamente los márgenes precisos de contracción del molde que los ingenieros deben calcular.
R: Las piezas de plástico de paredes gruesas tardan exponencialmente más en enfriarse. El núcleo atrapa el calor de manera eficiente. Dividir el proceso de inyección en capas secuenciales más delgadas soluciona este problema. Las capas más delgadas disipan el calor rápidamente. Este método reduce drásticamente el tiempo total de enfriamiento y al mismo tiempo minimiza la contracción volumétrica interna.
R: Las marcas de flujo normalmente indican una tensión transversal excesiva. Ocurren cuando la entrada es inadecuada o las velocidades de inyección se ajustan demasiado altas. El frente de fusión se vuelve turbulento. Recomendamos encarecidamente cambiar a perfiles de inyección de velocidad ultrabaja. Esto asegura un flujo laminar suave hacia la cavidad.
R: No. Si bien el uso de herramientas rápidas o la fundición en resina funcionan bien para verificar la forma y el ajuste básicos, carecen de precisión térmica. Las pruebas auténticas de cumplimiento óptico requieren moldes de acero destinados a la producción. Sólo las herramientas de acero endurecido pueden reflejar con precisión las tensiones térmicas y las tasas de contracción de una verdadera producción en masa.